- 品牌
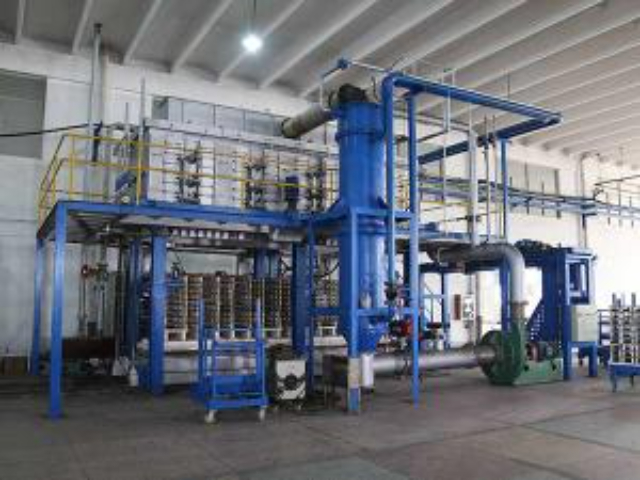
- 高温气氛推板炉,高效节能型推板窑
- 型号
- 专业定制
- 工艺用途
- 调制炉
- 传热方式
- 辐射式电阻炉,对流式电阻炉
- 炉内气氛
- 可控气氛炉
从成本效益来看,气氛炉长期使用优势显明!虽然初期购置成本高于传统设备,但凭借节能性能、高合格率与高效生产,可快速收回投资!某新能源企业引入气氛炉后,每年节省能源成本18万元,减少废品损失12万元,投资回收期只1.2年!同时,气氛炉使用寿命长(8-10年),中心部件(如加热元件、气体流量计)更换成本低,长期使用能为企业降低综合生产成本!以某电子元件厂为例,使用气氛炉生产陶瓷元件,单位产品成本从传统设备的2.5元降至1.8元,年产能提升50%,综合经济效益提升40%,显明增强企业市场竞争力!气氛炉用于磁性材料生产,磁体性能表现稳定一致。河北智能型气氛炉生产商

气氛炉的实用性还体现在易清洁维护上!炉膛内壁采用光滑的耐高温氧化铝涂层,不易附着烧结残留杂质,清洁时只需用耐高温刮板或毛刷轻轻擦拭即可,无需使用特殊清洁剂;气体管路配备过滤器与排污阀,定期打开排污阀即可清理管路内的杂质,确保气体流通顺畅;加热元件采用插拔式模块化设计,若出现损坏,可直接拔出更换,无需拆解炉膛整体结构,维护难度低,缩短设备停机时间,保障生产连续性!某机械加工厂使用气氛炉多年,日常维护需1名工作人员,每周维护时间不超过2小时,大幅降低维护工作量与成本!山东陶瓷气氛炉售后服务气氛炉带压力预警,炉内压力异常时自动触发提示。

气氛炉的废气处理原理体现环保与安全设计,通过处理装置减少有害气体排放!对于氢气、一氧化碳等易燃易爆气体,先通过阻火器防止回火,再进入燃烧炉充分燃烧,将其转化为水与二氧化碳;对于氨分解气等含氮废气,经催化分解装置分解为氮气与氢气后,氢气燃烧处理,氮气直接排放;对于含粉尘的废气,先通过旋风分离器去除大颗粒粉尘,再经布袋除尘器过滤细小粉尘,净化效率可达99%以上!例如,某热处理厂使用气氛炉进行低碳钢渗碳处理,产生的含一氧化碳废气经燃烧处理后,排放浓度低于50mg/m³,符合国家大气污染物排放标准!同时,废气处理系统配备温度、压力监测装置,当出现燃烧不充分或过滤堵塞时,立即发出报警并暂停设备运行,保障生产安全与环境友好!
气氛炉的气氛置换原理是实现精细气氛控制的基础,采用“多阶段抽排-填充”模式确保炉内气氛纯度!第一阶段为粗抽真空,利用机械泵将炉内压力降至10⁻¹Pa,快速排出大部分空气;第二阶段启动扩散泵,将真空度提升至10⁻³Pa以上,去除残留的微量空气与水蒸气;第三阶段通入惰性气体至微正压(通常为0.02-0.05MPa),待气体充分循环后,再次抽真空至目标值,重复2-3次“抽真空-填充”循环,进一步降低有害气体含量!例如,在处理易氧化的钛合金零件时,通过3次循环置换,炉内氧气含量可降至10ppm以下,远低于直接填充气体的50ppm残留量!部分气氛炉还配备气体纯化装置,对通入的气体进行深度过滤,去除其中的氧、水、油等杂质,使气体纯度提升至99.9999%,满足超高纯度工艺需求,如半导体材料的退火处***氛炉可分段设置温区,复杂热处理工艺也能跑通。

气氛炉的长期运行稳定性效果通过“部件冗余+状态预警”保障,确保设备持续可靠运行!中心部件(如加热元件、气氛传感器)采用冗余设计,配备备用元件,当主元件出现故障时,系统自动切换至备用元件,无间断维持工艺;同时,设备内置状态监测模块,实时分析加热元件电阻变化、密封件泄漏率、气体阀门响应速度等参数,当参数接近临界值时(如加热元件电阻偏差超过10%),提前7-10天发出维护预警,提醒更换部件!某重型机械厂的实践表明,一台气氛炉连续运行5年(年均运行时间8000小时),只因密封件磨损进行过2次维护,未出现因部件突发故障导致的工艺中断;处理的大型齿轮工件,长期性能稳定性偏差(如硬度年衰减率)控制在2%以内,远低于行业平均的5%,保障了下游设备的长期可靠运***氛炉气路流量可调,不同阶段进气量按需设置。河北电力电容陶瓷气氛炉
气氛炉炉内无多余死角,工件各面接触气氛更充分。河北智能型气氛炉生产商
气氛炉的温度控制性能达到高精度级别,采用“多区单独控温”技术确保炉内温度均匀性!炉腔沿长度或高度方向分为3-5个单独温区,每个温区配备专属加热元件与温度传感器,控制器对每个温区进行单独PID调节!例如,一台长度1.5米的管式气氛炉,分为左、中、右三个温区,当中部温区设定为1000℃时,左右温区可通过微调功率,使炉内任意两点温度差控制在±3℃以内,对于精密陶瓷烧结等要求严苛的工艺,甚至可实现±1℃的温差控制!同时,温度控制系统支持多段程序控温,可预设20-30段升温、保温、降温曲线,如“室温→300℃(保温1h,除气)→800℃(保温2h,预热)→1200℃(保温4h,烧结)→500℃(保温1h,应力释放)→室温”,满足复杂工艺需求!某电子元件厂数据显示,使用该控温系统的气氛炉,陶瓷电容烧结后的尺寸偏差率从5%降至1.5%,产品合格率鲜明提升!河北智能型气氛炉生产商


- 南通铁氧体气氛炉厂商 2026-11-01
- 山西电子陶瓷气氛炉厂商 2026-10-31
- 无锡高温气氛炉厂商 2026-10-31
- 新疆铁氧体气氛炉价格 2026-10-30
- 上海电容气氛炉生产商 2026-10-30
- 宿州电力电容陶瓷气氛炉厂家 2026-10-30
- 辽宁电容气氛炉厂家 2026-10-30
- 无锡陶瓷气氛炉 2026-10-30