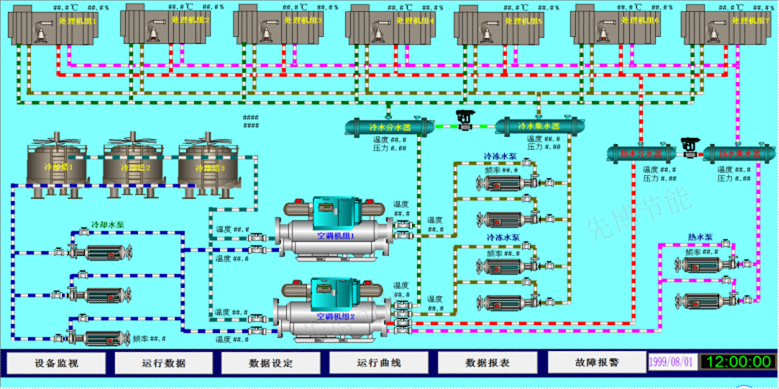
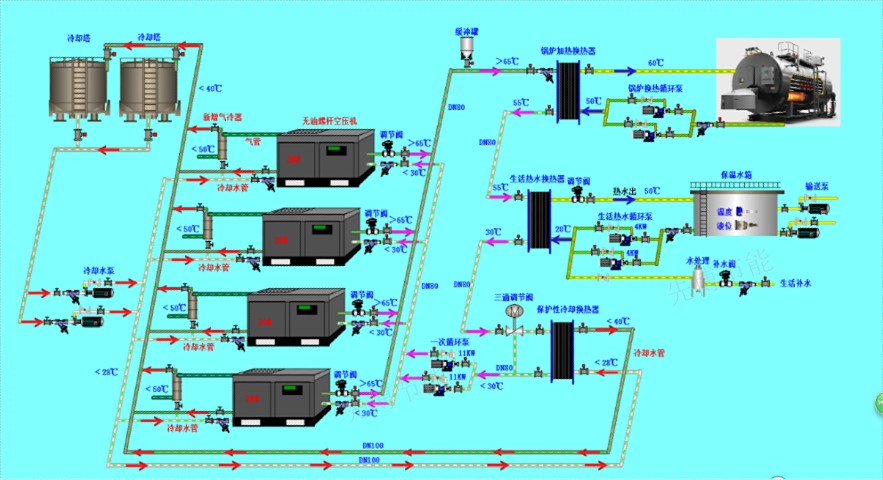
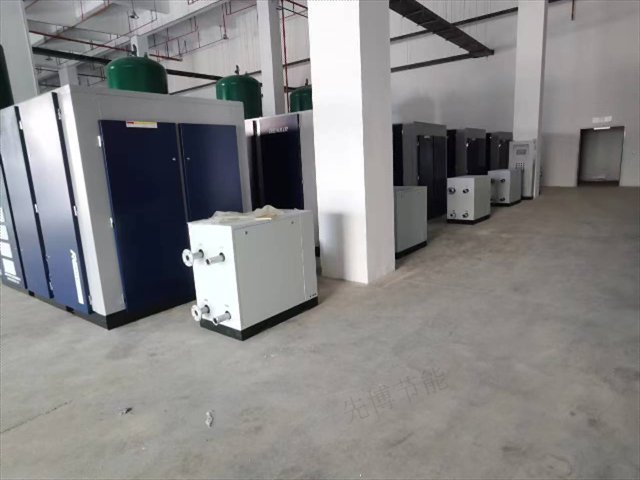
余热回收系统的 PLC 控制单元承担整套装置的调度任务,并不是简单的启停开关。控制器采集润滑油温度、水路进出水温度、水箱液位、水箱温度、水流量多组实时信号,按照预设逻辑自动调节水泵、旁通阀工作状态。当储热水箱温度到达设定上限,自动降低换热介入程度;水箱温度偏低,则加大换热循环流量。的控制逻辑还会和空压站其它设备联动,记录每日回收热量数据,形成运行日志,方便运维人员查看项目实际产出效果。缺少数据采集能力的简易版回收系统,后期很难判断设备是否处在正常工作状态。离心空压机余热回收装置能大幅降低企业能耗,提升整体能源利用率.山东空压机余热自动化管理系统方案设计
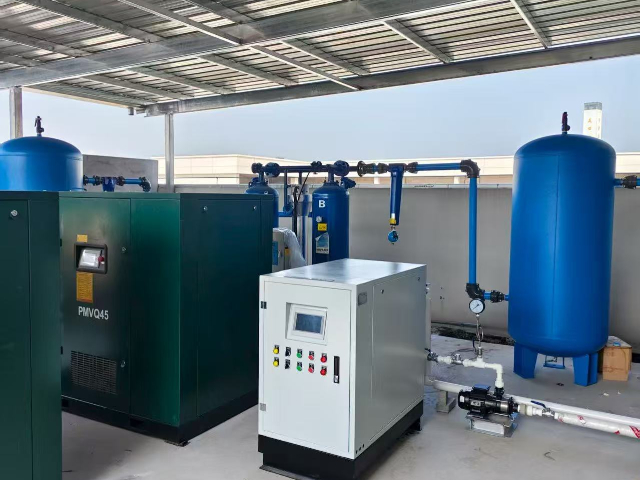
在做余热回收方案对比的时候,不能只对比设备采购报价,要完整核算全生命周期综合成本。低价设备经常会在换热器板片厚度、管路材质、阀门配件、水处理配置上面做简化。后期运行过程当中,换热器快速结垢腐蚀、阀门频繁故障,会带来持续不断的维修更换开销。一套完整的系统除换热主机之外,还应当包含温控保护组件、过滤装置、水处理单元、监测传感器、储热配套、旁通安全回路。如果只采购简单换热板片,省略保护与水处理部件,短期省钱,长期故障频发,实际综合成本反而更高。福建高温压缩空气热回收装置工程施工回收的热能可用于工业加热、采暖、洗浴等场景,减少企业对传统加热设备的依赖。
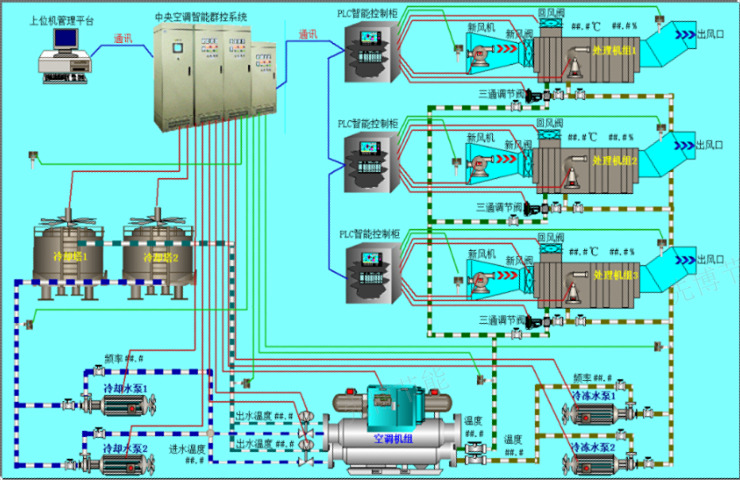
温控旁通回路是余热回收系统不可省略的安全配置,部分低成本简化方案会直接省略这套结构,给空压机长期运行埋下重大隐患。环境气温较低的冬季,如果全部润滑油流量经过换热器取热,润滑油温度会被过度降低,压缩空气中析出的水分无法被有效蒸发,就会出现润滑油乳化现象。乳化之后润滑油润滑、密封性能大幅衰减,会加速主机转子、轴承磨损。三通式温控旁通阀可以实时监测润滑油温度,油温低于设定保护阈值时,自动绕过换热单元,润滑油走原有冷却回路,保障空压机润滑油始终维持在合理工作温度区间,实现节能效果与主机安全两者兼顾。
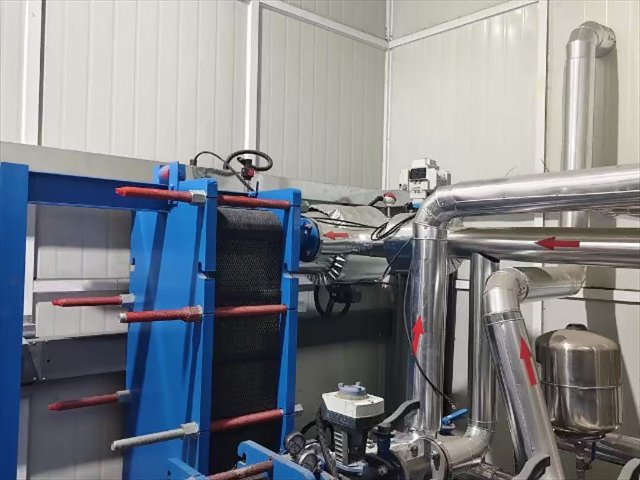
板式换热器和管壳式换热器,是余热回收系统两类主流换热设备。板式换热器换热效率高、体积紧凑,拆装清洗方便,在空压机油‑水换热场景应用广,但对介质洁净度要求偏高,流道窄,杂质多容易堵塞。管壳式换热器流道更宽大,抗杂质堵塞能力更强,耐受更大压力波动,设备本体体积更大,换热效率略低于板换。选型要结合现场水质、介质杂质情况综合权衡。水质条件好、维护条件充足优先板式;水体杂质、泥沙较多,维护条件有限,可评估管壳式方案。工业余热回收设备符合行业标准,质量安全有保障.
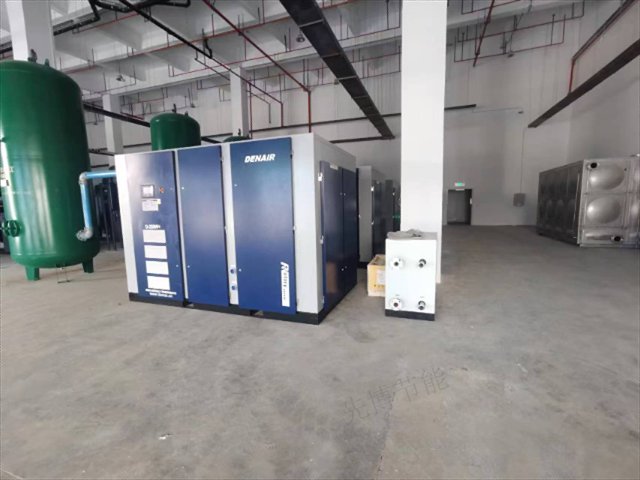
食品加工行业应用余热回收,水质安全是排在位的考量。食品生产的清洗、杀菌预处理会消耗大量热水,如果使用空压机余热产出的热水,热水介质不能混入空压机润滑油。换热设备必须采用双板片隔离结构,设置泄漏检测接口,一旦板片发生破损,能够及时发现介质渗漏问题。同时和食品直接接触的热水管路全部选用食品级不锈钢材质。即便如此,多数规范项目,空压机余热产出热水优先用于非直接接触食品的环节,比如员工洗浴、车间采暖;直接参与食品工艺的热水,依旧保留原有热源作为主要供给。先博节能可提供定制化余热回收方案,结合设备参数设计适配的回收利用路径。深圳研发
选择先博余热回收系统,为企业创造长期节能价值.山东空压机余热自动化管理系统方案设计
余热回收产出热水用于厂区供暖,要区分冬季采暖季和非采暖季两套运行逻辑。冬季采暖季,回收热量优先供给采暖负荷;进入春夏不需要采暖,这部分热量必须要有泄放路径。如果没有散热泄放设计,热水温度持续升高,到达上限之后回收系统停止工作,空压机热量只能依靠原有冷却系统排放。可以设置散热冷却塔作为热量泄放单元,非采暖季节,多余热量通过冷却塔向外释放,保障空压机不受过热威胁。不能简单假设一年四季都有地方消耗回收热量。山东空压机余热自动化管理系统方案设计
浙江先博节能科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来浙江先博节能科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!