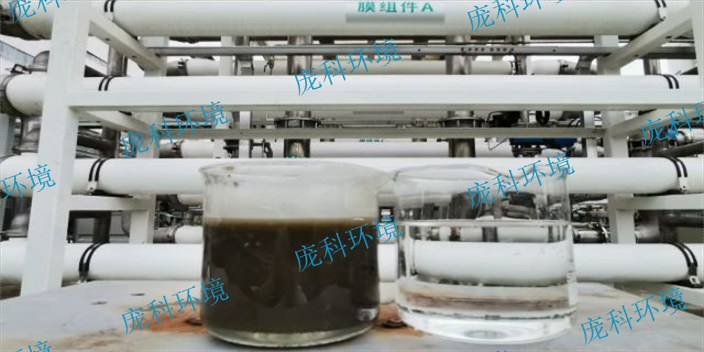
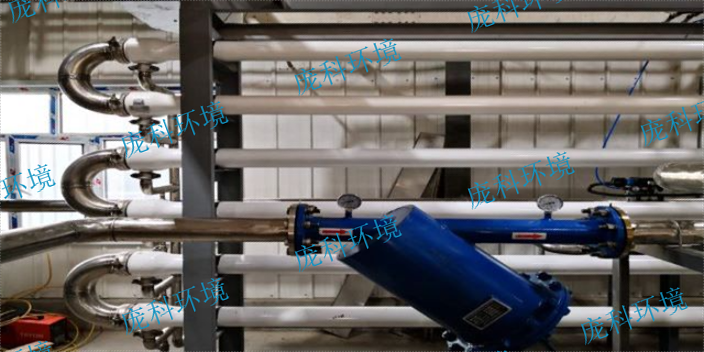
工业废水中氮的控制不*关系到排放合规,更影响企业的生产成本和环境形象。MBR脱氮反应器通过膜生物反应技术,强化了微生物的截留和活性,提升了氨氮及总氮的去除效率。系统运行时,在高容积负荷和长泥龄条件下,活性污泥群落稳定,处理效果持续,剩余污泥量减少,降低了污泥处置压力。膜技术确保出水悬浮物极少,水质清澈透明,便于后续利用。设备结构简洁,自动化程度较高,满足工业企业对稳定运行和低维护的需求。上海庞科环境技术有限公司结合多年行业经验,专注于MBR脱氮技术的优化和推广。公司通过跨专业技术整合,为客户设计符合其生产特点的整体方案,助力企业实现废水达标排放和运营成本控制,推动资源和能源回收,促进环保与经济效益的双重提升。好氧脱氮反应器的应用能够提高废水处理的可持续性和环境友好性。杭州高负荷好氧脱氮反应器厂家供应
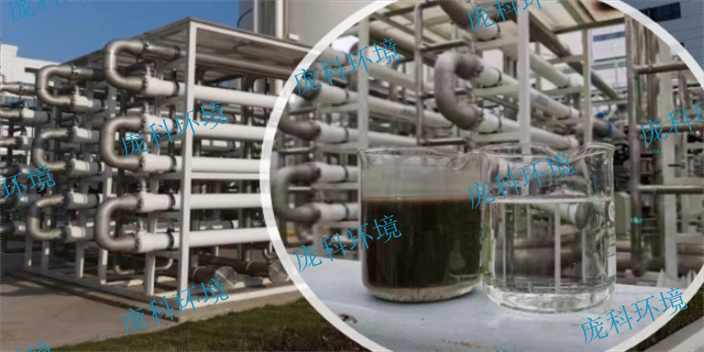
面对工业废水中氮含量居高不下的难题,尤其是制药、化工和发酵等行业,环保负责人常常为如何实现稳定且高效的脱氮处理而苦恼。上海庞科环境技术有限公司作为一家专注于环境治理的厂家,提供的高负荷好氧脱氮膜反应器能够满足此类需求。这种反应器通过泵将生化池内的污泥-水混合液直接输送至管式或平板膜,在压力作用下实现固液分离,清水部分进入产水箱或直接排放,浓液返回生化池继续参与生物反应。该设计确保了对COD和总氮的有效去除,同时膜分离保证出水透明无悬浮物,便于后续处理或回用。厂家的研发团队积累了丰富的行业经验,能够针对不同工业废水特点提供定制化方案。上海庞科环境技术有限公司由多位在环境行业拥有十年以上经验的创业者组成,涵盖制药、造纸、酿酒等多个行业,持续创新关键技术,致力于为客户打造稳定且节能的脱氮处理系统,帮助客户在环保合规的同时降低运营成本,实现资源的有效回收利用。山东脱氮反应器市场价脱氮反应器的操作简便性和自动化程度也是选择的重要指标。
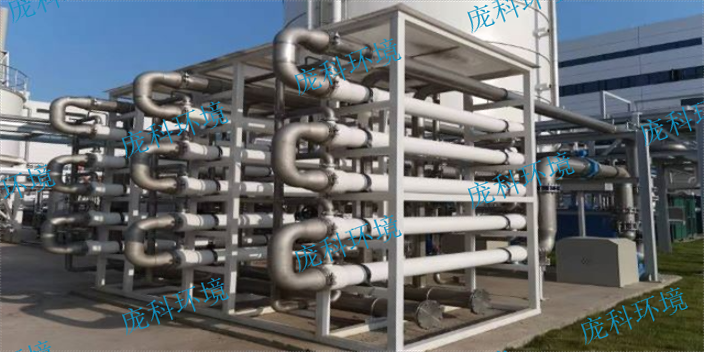
平板膜脱氮反应器通过在AO生化池中将污泥与水混合液直接输送至平板膜,利用膜的压力驱动实现固液分离,能够有效截留难降解的大分子有机物,延长其在生物反应器中的停留时间,促进微生物对这些物质的降解。该技术适合处理含高COD和高总氮的工业废水,尤其在制药和化工行业中表现出稳定的处理效果。平板膜的设计使得出水清澈透明,方便后续的深度处理或回用。反应器运行时,保持高容积负荷和长泥龄,减少剩余污泥排放,同时膜的截留作用支持微生物群落的丰富和活性污泥的快速驯化,提升系统的抗冲击能力。上海庞科环境技术有限公司专注于这类反应器的研发和应用,团队成员拥有丰富的行业经验,涵盖制药、酿酒、石油化工等多个领域。公司凭借自主关键技术,持续创新,为客户提供定制化的环境解决方案,帮助客户解决复杂的工业废水处理难题,实现资源回收与能耗降低。庞科环境致力于通过技术进步推动环保与经济效益的结合,使环保成为企业的竞争力来源。
脱氮反应器在工业废水处理领域扮演着关键角色,尤其是在面对高COD和高总氮含量的废水时,选择合适的厂商至关重要。市面上的脱氮反应器厂商众多,但真正能提供稳定运行、操作简便且维护方便的产品并不多。高负荷好氧脱氮膜反应器(PTC-HNMBR)通过将污泥-水混合液打入管式膜或平板膜内,实现固液分离,保证了出水的清澈透明和良好的去除效果。对于制药、化工、发酵等行业来说,这种反应器不*提升了处理效率,还能在有限的占地空间内发挥作用,满足了工业企业对环保设备紧凑性的需求。上海庞科环境技术有限公司由经验丰富的团队组成,专注于环境技术的研发和应用,具备多行业背景的技术积累。公司提供的高负荷好氧脱氮膜反应器结合了先进的膜分离技术和AO生化系统,能够稳定去除COD和总氮,减少剩余污泥排放,提升系统抗冲击能力。庞科环境注重创新和客户需求的结合,致力于为中大型工业企业提供符合其生产特点的整体环境解决方案,推动环保与资源回收的有效结合。发酵食品脱氮反应器能够适应有机物含量较高的废水条件,促进生化反应稳定进行。
在工业废水处理领域,专业的好氧脱氮反应器公司承担着技术研发与设备供应的重要职责。选择合适的合作伙伴对于保证工艺的稳定运行和出水水质至关重要。专业的反应器公司能够提供符合客户生产特点的定制化方案,结合膜分离技术和AO生化工艺,提升废水中难降解有机物的降解效率。通过外置膜组件设计,设备维护简便,故障率较低,减少了运行中的人工干预。好氧脱氮系统的设计确保了COD和总氮的同步去除,适应多种工业废水的处理需求。上海庞科环境技术有限公司由经验丰富的合伙人团队组成,涵盖多个行业背景,掌握多项关键技术。公司不*提供设备,还注重整体环境解决方案的设计,帮助客户实现废水达标排放和资源回收。依托丰富的项目经验和技术积累,庞科环境为客户创造稳定的处理效果和经济效益,推动环保与生产的协调发展。脱氮反应器采用生物脱氮技术,不需要使用化学药剂,减少了对环境的污染,同时也降低了能耗和运行成本。河南管式膜脱氮反应器公司
工业废水处理需要脱氮反应器来去除废水中的氮污染物。杭州高负荷好氧脱氮反应器厂家供应
生物脱氮反应器利用微生物的代谢作用将废水中的氮素转化为氮气,从而减少水体中的氮污染。该反应器结合AO生化系统和膜分离技术,增强了对难降解有机物和氮的去除能力。在反应过程中,污泥-水混合液被泵送入膜组件,膜的截留作用保证了微生物的富集和活性,延长了泥龄,减少了污泥排放。系统设计注重高负荷运行条件下的稳定性,能够有效应对工业废水中复杂的有机物和氮负荷波动。生物脱氮反应器适合制药、化工、发酵等行业的高COD、高总氮废水处理,尤其适合占地受限的场地。上海庞科环境技术有限公司专注于环境领域的技术研发,团队成员在多个行业拥有丰富经验。公司拥有自主关键技术,涵盖多种反应器和催化剂,能够为客户量身定制整体环境解决方案。庞科环境致力于通过持续创新,帮助客户实现废水达标排放并促进资源回收,提升企业的环保竞争力。杭州高负荷好氧脱氮反应器厂家供应