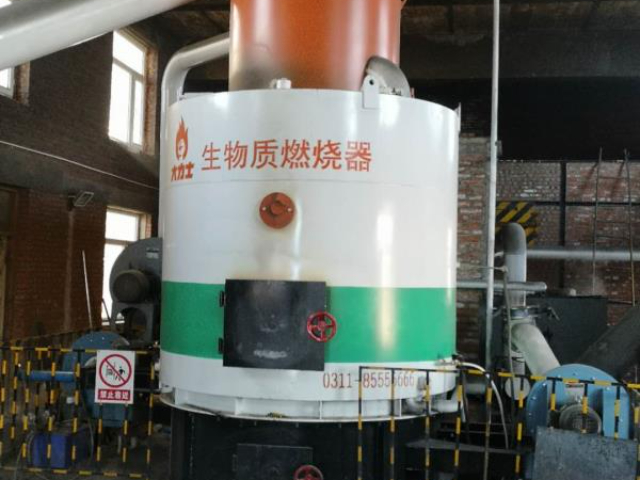
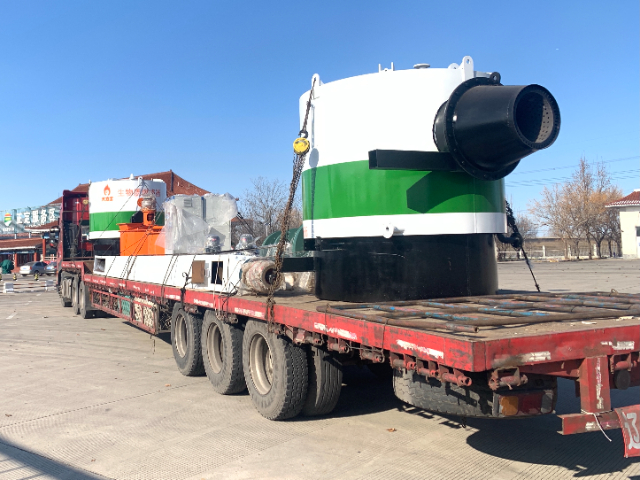
- 品牌
- 大力士
- 型号
- 6吨
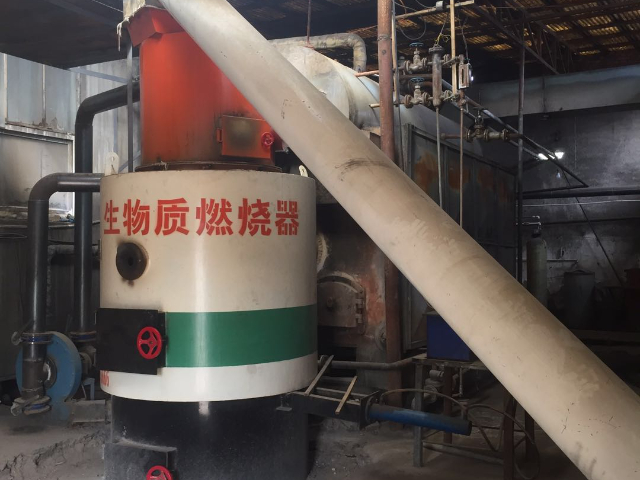
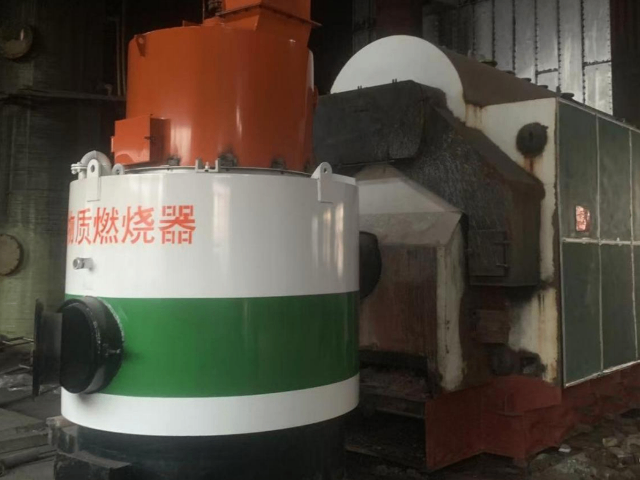
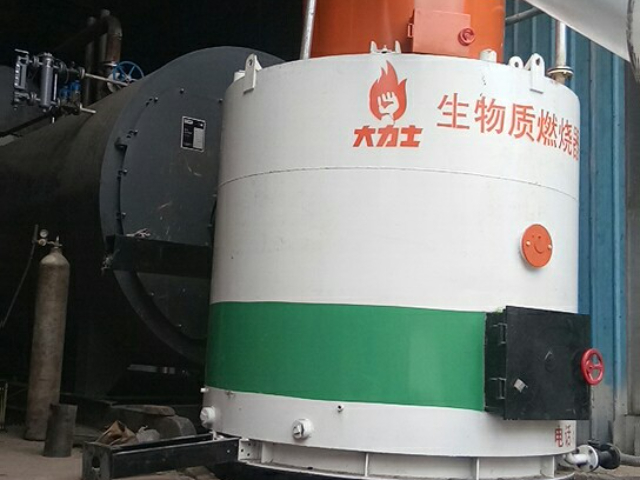
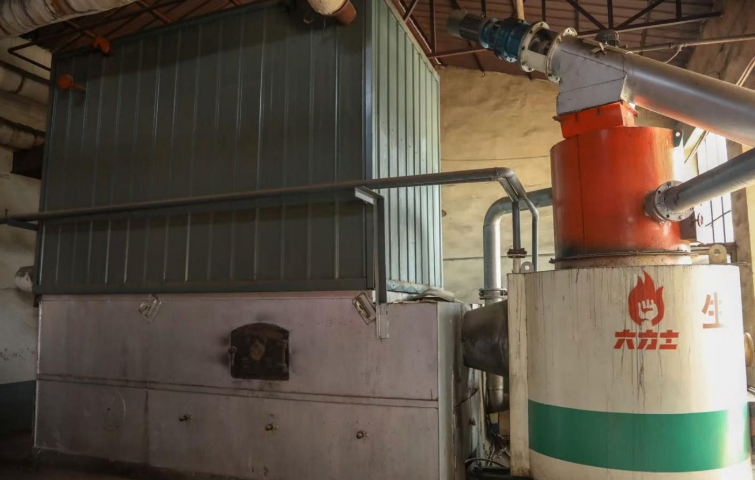
石家庄宏胜达新能源有限公司的燃烧机,用科技重新定义“热能利用”。不同于传统锅炉的粗放燃烧,他们的设备采用半气化技术,让木屑、秸秆等生物质燃料在低温缺氧环境下裂解成可燃气体,再与二次补氧结合,实现近乎完全燃烧。这种“先气化后燃烧”的模式,不*让燃料燃尽率大幅提升,还减少了烟尘排放。对于注重环保又希望控制成本的工厂来说,这样的燃烧机既解决了供热需求,又让每一克燃料都“物尽其用”,真正实现了“绿色与经济”的平衡。石家庄宏胜达“大力士”生物质燃烧机,适配塑料加工行业供热需求。吴忠颗粒燃烧机
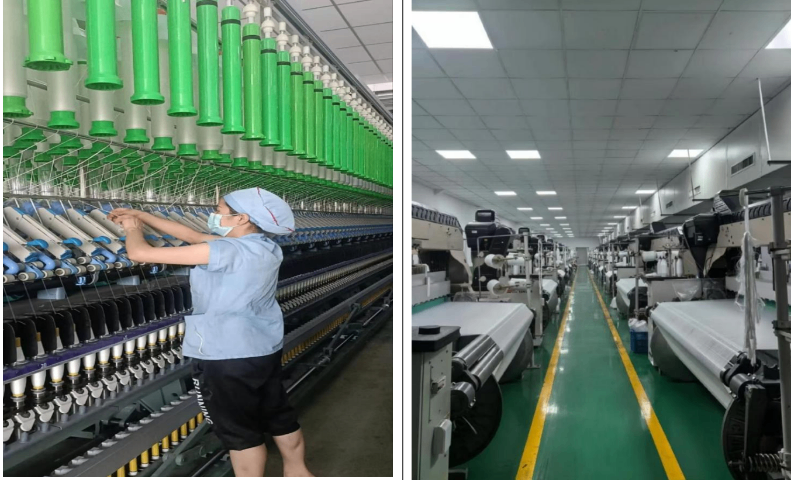
对于需要恒温控制的行业来说,燃烧机的稳定性直接关系到生产质量。石家庄宏胜达的燃烧机通过智能算法,能准确匹配不同场景的供热需求。比如在食品加工中,低温烘干需要保持60-80℃的恒温环境,设备会自动调节燃料供给和进风量,避免温度过高导致食品焦糊或温度不足影响干燥效果;在纺织印染中,高温定型需要180-200℃的稳定温度,设备又能快速提升并维持热能输出。这种“按需供热”的特性,不*让生产流程更高效,还大幅降低了因温度波动造成的原料浪费和次品率,真正实现了“准确控温,品质无忧”。小型生物燃烧机石家庄宏胜达“大力士”生物质燃烧机,助力企业实现节能降耗目标。
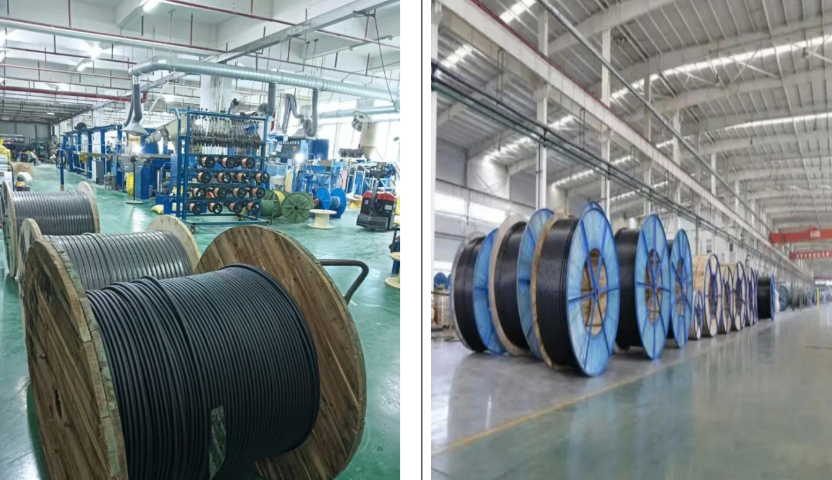
在制药、电子等制造行业,对生产环境的要求极为严格,其中供热温度的精度是关键因素之一。在制药行业,药品的干燥、灭菌等工序需要在特定的温度下进行,温度的微小波动都可能影响药品的质量和疗效,甚至导致药品不合格。在电子行业,芯片的制造过程对温度控制更是苛刻,温度的偏差可能会影响芯片的性能和稳定性,造成产品次品率上升。石家庄宏胜达的燃烧机能够为制造行业提供准确的温度控制。其智能温控系统采用了先进的算法和传感器技术,可以根据生产工艺的要求,将温度波动控制在极小的范围内。例如,在制药企业的药品干燥工序中,该燃烧机能够将温度稳定在设定值的±1℃以内,确保药品在干燥过程中不会因为温度过高而变质,也不会因为温度过低而干燥不充分。在电子企业的芯片制造车间,燃烧机能够为生产设备提供稳定的热环境,保证芯片在制造过程中的温度始终保持在比较好范围内,提高了芯片的质量和成品率,满足了制造业对供热的严苛需求,为制造行业的发展提供了有力的支撑。
在生物质能源的利用中,燃烧机的“燃料适配性”往往是决定其应用范围的关键因素。石家庄宏胜达的燃烧机在这方面可谓“下足了功夫”——它不挑“食材”,无论是常见的木屑、玉米芯,还是花生壳、稻壳,甚至能根据不同地区的燃料资源特点,为用户推荐性价比更高的适配方案。比如在东北地区,设备可以优先使用玉米秸秆;而在南方,则能灵活适配稻壳、木屑等燃料。这种“不挑食”的特性,彻底解决了用户“燃料难找、成本高”的痛点,真正实现了“就地取材、变废为宝”,让每一份生物质资源都能在燃烧机中焕发出新的价值。“大力士”生物质燃烧机优化燃烧流程,提升能源利用效率。
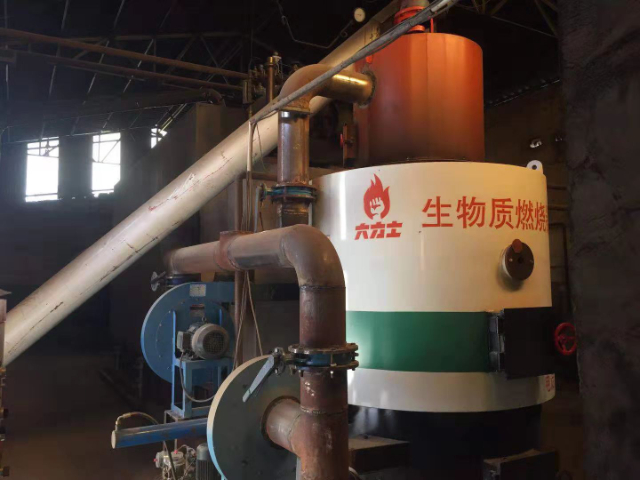
石家庄宏胜达新能源的生物质锅炉,以其稳定可靠的性能赢得了市场的广认可与好评。锅炉采用好品质的材料制造,经过严格的品质检测,确保在长时间运行过程中能够保持稳定的性能输出。同时,其独特的结构设计,使得锅炉的维护与保养变得更加便捷,很大延长了设备的使用寿命,为用户节省了大量后期投入与维护成本。此外,宏胜达还提供整体的售后服务,包括安装调试、技术培训、定期巡检等,确保用户在使用过程中遇到任何问题都能得到及时、有效的解决。“大力士”生物质燃烧机实现废气低量排放,助力企业绿色转型。小型生物燃烧机
兼顾环保政策与生产需求,“大力士”生物质燃烧机适配多样场景。吴忠颗粒燃烧机
自成立以来,石家庄宏胜达新能源有限公司的生物质燃烧器已在众多实际项目中得到检验,凭借稳定表现积累了丰富的应用案例。在新疆戈壁的蒸汽锅炉项目中,“大力士”生物质燃烧器抵御低温环境挑战,为当地南北连通相关工程提供稳定热能,成为戈壁深处的“绿色动力”;在粮食烘干行业,该燃烧器与烘干锅炉精细对接,通过高效热转化,保障粮食烘干质量与效率;在食品加工企业,其环保低排放的特点的满足生产需求,助力企业实现清洁生产;在化工行业,稳定的热能供给为生产流程的顺利推进提供保障。这些案例覆盖不同地域、不同行业,充分证明了宏胜达生物质燃烧器的适配能力与稳定性能。目前,公司已与500余家企业建立合作关系,这些实打实的应用案例,也成为新客户选择宏胜达产品的重要参考。 吴忠颗粒燃烧机