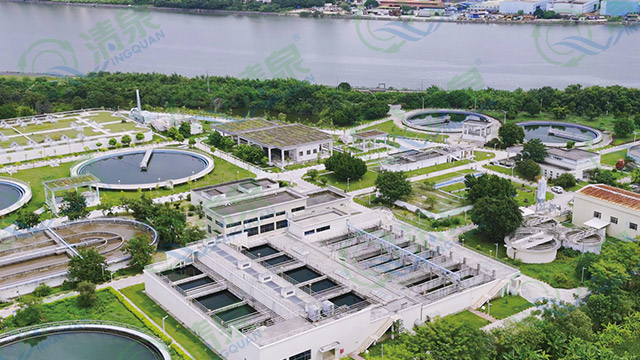
市政污水处理应用案例之广东省东莞市横沥东坑合建污水处理厂二期及配套管网工程,东莞市横沥东坑合建污水处理厂位于横沥镇神山工业区与东坑镇丁屋村交界处,设计规模为15万m³/d,2010年建成后便承担着横沥镇、东坑镇及松山湖部分地区(角社片区)的生活污水收集和处理任务,纳污面积77.5平方公里,服务人口约64.87万人。项目采用多级AO生物池+二沉池+高效沉淀池+上向流反硝化滤池+精密过滤+消毒池的工艺组合,要求出水达到《城镇污水处理厂污染物排放标准》(GB18918—2002)一级A标准与广东省地方标准《水污染物排放限值》(DB44/26—2001)第二时段一级标准的较严值。该项目采用了深圳清泉的低水头上向流反硝化滤池,水头损失0.8m,远低于传统反硝化滤池2.0m以上的水头损失,节省一级提升,解决了传统反硝化滤池(采用常规石英砂、陶粒、火山岩为滤料)水头大、能耗高等问题,同时确保出水水质稳定达标排放。上向流反硝化滤池适用于老旧污水厂升级改造。云南好用反硝化滤池供应
上向流反硝化滤池在再生水回用深度处理中具有重要应用价值。随着水资源短缺问题日益突出,再生水回用成为缓解水资源供需矛盾的重要途径。再生水回用对水质要求较高,特别是用于工业冷却、城市杂用、生态补水等不同用途,对水质有不同的要求。上向流反硝化滤池能够实现对污水的深度净化,处理后出水总氮(TN)可稳定低于10mg/L,悬浮物(SS)低于5mg/L,总磷(TP)低于0.3mg/L,COD低于30mg/L,能够满足多种再生水回用标准要求。在再生水回用工程中,上向流反硝化滤池通常作为深度处理单元,与超滤、反渗透等膜处理技术配合使用,进一步提升水质。目前,深圳清泉的上向流反硝化滤池已在新疆、甘肃、河北等省份的缺水地区再生水回用项目中应用,为城市水资源循环利用做出了重要贡献。四川绿色反硝化滤池销售深圳清泉的上向流反硝化滤池过滤效果更佳,出水水质能够稳定满足一级A标准及更高的地表水标准要求。
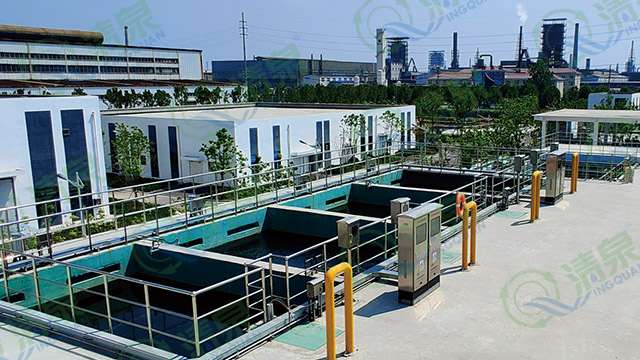
市政污水处理应用案例之广东省韶关市第二污水处理厂提标改造工程,该项目处理规模为10万吨/天,变化系数为1.3,主要处理韶关市城区生活污水和部分工业废水。项目采用微曝氧化沟+二沉池+曝气生物滤池+上向流反硝化滤池+消毒池的工艺组合,设计出水标准由国家《城镇污水处理厂污染物排放标准》(GB18918-2002)二级标准提升至一级A标准和广东省《水污染物排放限值》(DB44/26-2001)中的较严要求。该项目主要完成了污水处理厂全流程改造,重点优化了氧化沟工艺,强化生化处理效果,同时设置了深度处理技术(曝气生物滤池+反硝化滤池)保证水质达标排放,经改造后,出水水质实际优于地表准IV类标准,且在不投加碳源时,反硝化滤池可去除总氮2~3mg/L;出水TN≤10mg/L。
市政污水处理应用案例之广东省深圳固戍水质净化厂(一期)扩容项目,该项目位于深圳市宝安区固戍街道,项目规模6万吨/天。项目采用厌氧池+缺氧池+RPIB+上向流反硝化滤池+消毒池的工艺组合,将出水标准从原来的一级B标准提升至地表准III类标准。特别值得注意的是,该项目在不投加碳源的情况下,反硝化滤池可去除2.15-2.95mg/L的TN量,在投加除磷剂的情况下能同步去除0.8mg/L左右的TP。该项目建成后获得业主好评,不但出水稳定达标,而且较大程度节省了运维成本,减轻了运营压力。根据处理需求不同,上向流反硝化滤池可选择直接过滤、微絮凝过滤、反硝化脱氮三种不同的模式。
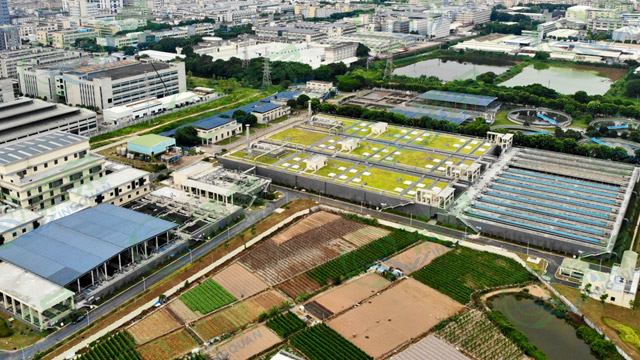
市政污水处理应用案例之山西省平定县县城污水处理厂提标改造工程,该项目位于山西省阳泉市平定县,处理规模为3万吨/天,主要处理平定县城区生活污水。项目采用曝气生物滤池+上向流反硝化滤池模块装备的工艺组合,出水标准为地表准Ⅴ标准。该项目由于没有新增用地,因此选择在设备间房顶设置模块化装备,节省了新增用地,占地面积为常规土建模式的1/3,有效解决了旧厂改造中土地资源紧张的问题,同时也满足了出水稳定达标的客户需求。《水污染防治行动计划》明确提升城镇污水处理效能、强化氮磷去除的要求,推动城镇污水厂提标改造常态化。陕西好用反硝化滤池渠道
反硝化滤池的进水水质有哪些具体要求?云南好用反硝化滤池供应
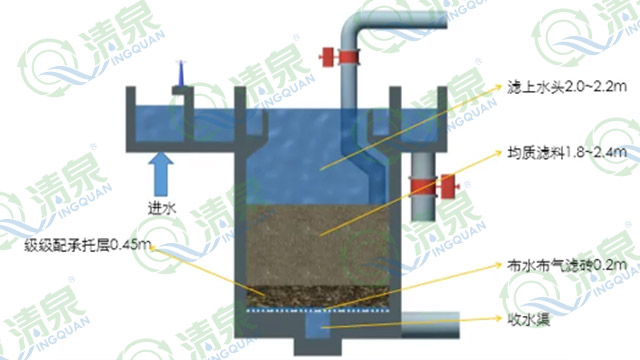
反硝化深床滤池是集生物脱氮、物理过滤、化学除磷于一体的污水深度处理工艺,其优势在于单池同步去除TN(硝态氮为主)、SS、TP,出水可稳定达到一级A及以上标准。深圳清泉的反硝化深床滤池在此基础上进行了优化。常规反硝化深床滤池跌落进水时,带入氧气,为达到反硝化的缺氧环境,增加的DO将消耗碳源,使碳源投加量增大,而深圳清泉采用弧形进水堰结合恒液位控制方式,减少复氧过程,节省了碳源投加量,因此该技术能有效减少污水处理厂的运营成本。云南好用反硝化滤池供应
深圳市清泉水业股份有限公司始创于1995年,深耕水处理行业多年,主营智能高效水处理设备的研发与供应,同时为客户提供适配的水处理解决方案,服务覆盖市政、工业、水产养殖等多个领域,尤其擅长水处理原位扩容改造。公司始终秉持“让水更清,生命更美”的使命,坚守为客户提供省心可靠的解决方案的初心,在项目推进过程中,重视与客户的长期联结,稳步打磨自身产品与服务能力。公司研发的ABM生物膜技术,可提升污水处理效率,降低项目运维成本,助力化解水处理行业多项现存痛点。公司业务覆盖全国多个省级行政区,已落地数百个水处理相关项目,持续在水处理领域深耕,以稳定的产品与服务,为客户创造长期价值。