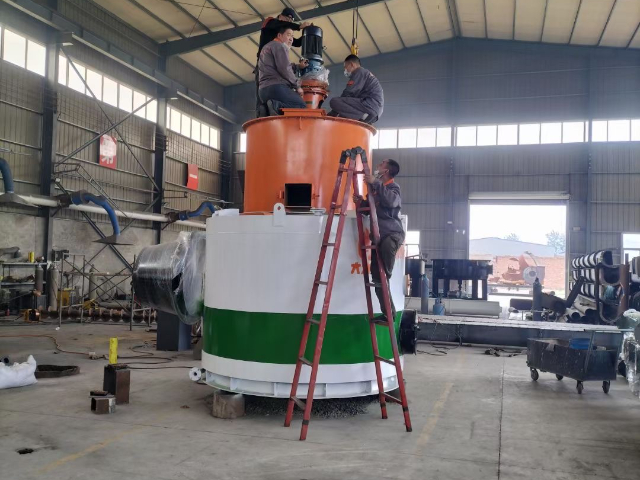
- 品牌
- 大力士
- 型号
- 2吨4吨8吨
- 产地
- 河北石家庄
- 是否定制
- 是
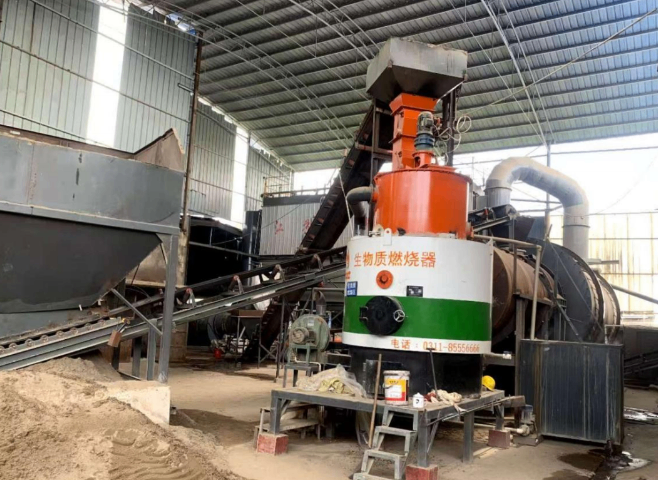
橡胶硫化过程对温度控制精度要求较高,传统供热方式难以满足工艺要求。我们为河北某橡胶制品企业设计的生物质燃烧机硫化供热系统,实现了突破性的温控精度。系统采用我们独特的“微压燃烧”技术,配合高精度温度传感器和快速响应调节阀,使硫化平板温度均匀性达到98%以上,温度波动控制在±1.5℃以内。针对橡胶行业特有的季节性生产特点,系统设计了三种运行模式:全负荷模式用于生产旺季,经济模式用于平季,保温模式用于设备待机状态。改造后,该企业产品硫化时间缩短12%,次品率从5%降至1.5%,年度节省能源费用约65万元。系统配备的远程诊断功能,可提前预警设备异常,保障连续生产。大力士生物质燃烧机专注热能转化,为烘干环节输送持续动力。药材烘干生物质燃料锅炉烘干设备
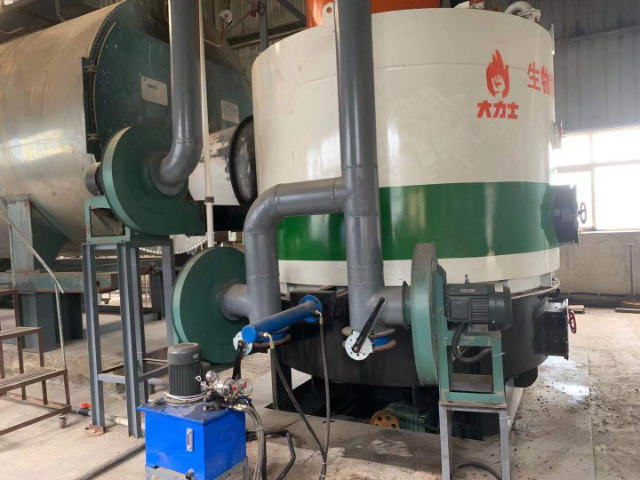
环保政策持续收紧的背景下,石家庄宏胜达新能源有限公司的生物质燃烧器以低碳排放优势,助力企业轻松应对环保考核,践行绿色生产理念。生物质燃料在燃烧过程中释放的二氧化碳,与作物生长阶段吸收的二氧化碳基本持平,形成闭环的碳循环模式,相较于传统燃煤设备,大幅减少温室气体排放。同时,设备配备多级除尘与烟气处理系统,有效控制颗粒物、硫氧化物与氮氧化物排放,其中颗粒物排放可控制在极低范围,远低于行业排放标准,且燃料含硫量极低,无重金属污染风险,从根源上避免灰渣二次污染。吉林省某粮食储备库引入该生物质燃烧器对原有燃煤烘干机进行改造后,经专业环保机构多时段检测,尾气各项指标均符合地方排放标准,既解决了粮食烘干的环保难题,又保障了烘干品质。宏胜达新能源不*专注设备研发,还积极推动环保理念普及,协助合作地区建立燃料加工点,指导农户将农业废弃物转化为合格生物质颗粒,让绿色能源理念渗透到生产全链条。云南颗粒生物质燃料锅炉安装大力士生物质燃烧机,轻松实现低成本供热。
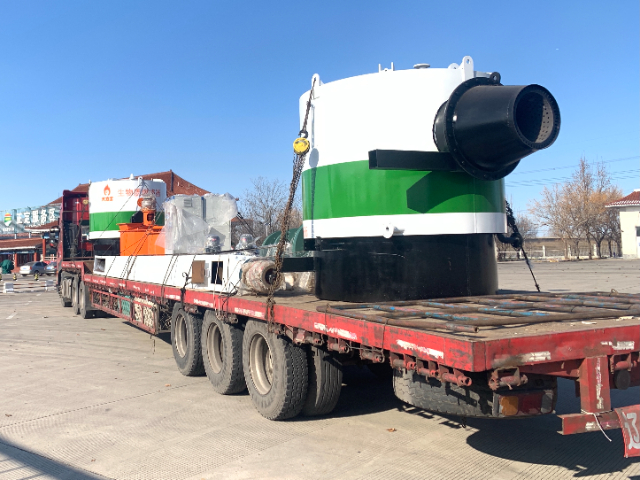
石家庄宏胜达新能源有限公司深知不同用户的生产需求存在差异,因此为用户提供个性化定制服务。公司会根据用户的生产规模、燃料类型、热能需求等因素,为用户量身定制大力士生物质燃烧机。例如,对于一些小型企业,公司可以设计出体积小巧、操作简便的设备,满足其基本的热能需求;对于大型工业企业,公司则可以提供大功率、高效率的设备,并配备完善的自动化控制系统,实现生产过程的智能化管理。同时,公司还可以根据用户的特殊要求,对设备的外观、颜色等进行定制,使设备更好地融入用户的生产环境。
纺织印染行业的定型机能耗占企业总能耗的40%以上。我们在浙江绍兴印染集聚区实施的生物质燃烧机改造项目,创造性地将热能供应与废气治理相结合。系统采用间接加热方式,生物质燃烧产生的热量通过高效换热器传递给导热油,杜绝了烟气与布料的直接接触。我们研发的“烟气再循环”技术,将部分烟气引回燃烧室进行二次燃烧,使氮氧化物排放降低60%以上。针对定型机产生的有机废气,系统集成了热力氧化装置,利用生物质燃烧的高温烟气将废气分解。项目实施后,企业每米布的加工能耗成本下降0.15元,VOCs排放浓度从120mg/m³降至30mg/m³以下,同时解决了定型机烟气异味问题,实现了经济效益与环保效益的双赢。大力士生物质燃烧机适配多类燃料,为工业供热提供稳定支持。
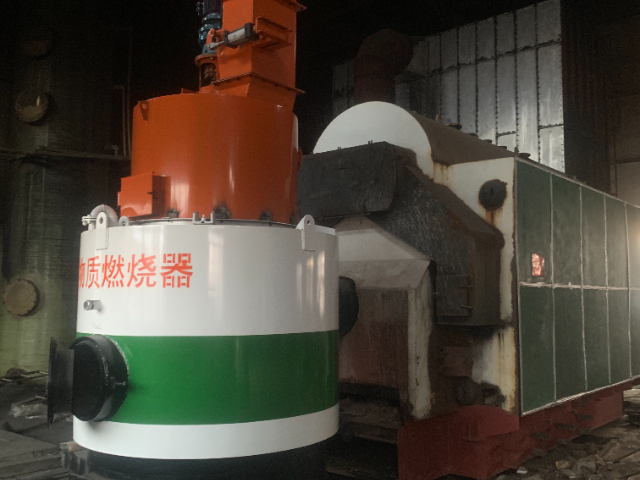
制药企业对于工艺热源的稳定性和洁净度有近乎严苛的要求,特别是提取、浓缩和干燥工序。我们为华中地区某中成药生产企业设计的生物质燃烧机蒸汽供应系统,严格遵循GMP规范。系统采用“蒸汽间接发生”技术,生物质燃烧产生的热量通过管壳式换热器加热纯化水产生洁净蒸汽,杜绝了任何可能的交叉污染。针对提取罐温度控制精度要求高的特点,我们配备了高精度压力传感器和快速调节阀,使蒸汽压力波动范围控制在±0.05MPa以内。为应对昼夜生产负荷变化,系统采用了两用一备的模块化机组配置,并设有自动切换和负荷分配功能。改造后,该企业蒸汽成本降低约35%,同时因供热稳定,有效成分提取率平均提升了2个百分点,年综合效益超过200万元。大力士生物质燃烧机采用合理设计,轻松融入各类生产作业场景。药材烘干生物质燃料锅炉烘干设备
大力士生物质燃烧机,适配服装厂染色固色。药材烘干生物质燃料锅炉烘干设备
石家庄宏胜达新能源有限公司注重客户服务,为用户提供完整的售后支持。公司为用户提供详细的维护手册,手册中包含日常维护的步骤和周期,还配有清晰的部件示意图和常见故障排查指南,帮助用户快速解决小故障,减少对专业维修人员的依赖。同时,公司还建立了完善的售后服务体系,及时响应客户的需求,为用户解决在使用过程中遇到的问题。无论是设备安装调试、操作培训还是后期维护保养,公司都能为用户提供贴心的服务,让用户无后顾之忧。药材烘干生物质燃料锅炉烘干设备


- 建材厂生物质燃料锅炉烘干设备 2026-09-22
- 化工厂生物质燃料锅炉厂家 2026-09-22
- 10吨生物质燃料锅炉本地厂家 2026-09-22
- 化工厂生物质燃料锅炉 2026-09-21
- 辽宁智能清灰生物质燃料锅炉 2026-09-20
- 易操作生物质燃料锅炉哪家好 2026-09-20
- 药材烘干生物质燃料锅炉 2026-09-20
- 云南高效节能生物质燃料锅炉 2026-09-20