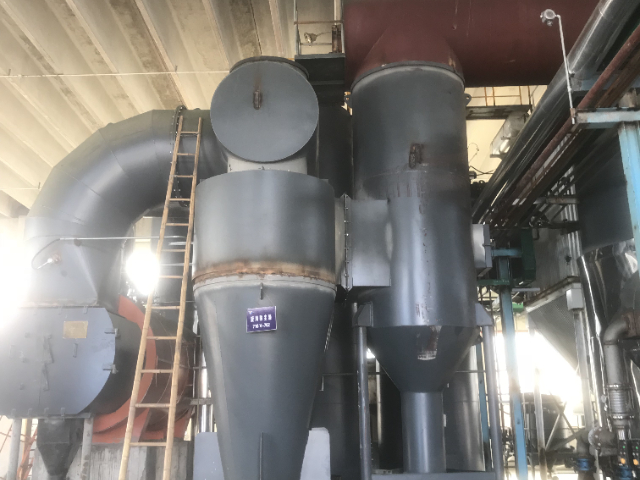
催化氧化焚烧炉依靠贵金属催化剂完成低温氧化反应,催化剂活性会受废气内部粉尘、硫、磷、卤素、硅组分影响逐步衰减,江苏昊都环保通过配套预处理工艺、工况调控方案减缓活性损耗,拉长催化剂使用周期。废气进入催化炉膛前设置多级前置净化单元,水洗塔溶解可溶性腐蚀组分,布袋除尘、旋风除尘过滤固体粉尘颗粒,阻挡杂质附着催化剂表层堵塞微孔;电控系统稳定管控催化炉膛运行温度,避免超温高温灼烧催化剂造成贵金属组分流失,同时控制废气进气浓度,防止瞬时高浓度有机物料冲击催化床层。催化剂选用蜂窝陶瓷载体负载贵金属材质,载体孔隙分布均匀,气流通过阻力偏小,氧化反应接触面积充足,单块催化剂拆装更换便捷,无需整体拆除催化炉膛。设备自控系统实时监测催化床层进出口温度差值,温度差值降低代替催化剂活性出现衰减,系统自动推送预警提示,便于运维人员提前安排检测更换。整套催化焚烧装置配套干燥热风脱附工序,避免水汽进入催化床层影响反应活性,针对高腐蚀废气工况可增设活性炭前置吸附仓,过滤微量有毒组分。江苏昊都环保可同步配套催化剂定期检测、更换供货服务,为客户提供催化剂活性检测标准与更换判断依据,减少频繁更换催化剂产生的开支。电子废料焚烧回收系统同步完成废料焚烧与有价物质分离,贴合循环经济发展思路。宜兴转窑焚烧炉厂家

医疗废弃物焚烧炉采用两级单独燃烧室温控设计,依靠差异化温度区间完成物料热解与彻底氧化,同步实现废料灭菌、烟气除臭双重作用。一级燃烧室维持 200 至 400℃低温贫氧环境,医疗废料缓慢烘干、热解气化,高温无需持续补给大量燃料,废料内部水分充分蒸发,大分子有机组分裂解为可燃烟气;一级炉膛不追求完全燃烧,依靠控氧模式减少氮氧化物生成,废料内部致病微生物在持续高温烘干阶段逐步失活。热解产生的可燃烟气全部导入二级燃烧室,稳定维持 1000℃以上高温区间,烟气高温停留时长超过 2 秒,裂解产生的微量有害有机组分、刺激性异味物质充分氧化分解,完全消除烟气内臭味,高温环境彻底杀灭烟气内残留微量致病微生物。两级炉膛配套单独温度监测仪表,PLC 系统分开调控两级燃烧器燃料供给,一级炉膛依据废料含水率调节,二级炉膛依据出口烟气有机组分浓度自动补温。整套负压密闭结构阻挡未处理烟气扩散,后端串联洗涤、吸附尾气净化单元,进一步去除烟气微量酸性物质与异味。江苏昊都环保结合医疗废料传染性管控规范,优化两级炉膛温控区间与配风结构,保障废料处置后残渣、烟气均符合医疗废物排放相关管控标准。湖南固废焚烧炉材料吸附蓄热一体化焚烧装置利用焚烧余热完成活性炭脱附,无需额外增设加热设备。
江苏昊都环保各类焚烧炉配备集成式 PLC 集中控制柜,一套控制系统可联动管控焚烧主机、配套风机、喷淋塔、余热回收、脱硫除尘全系列附属设备,实现整套环保处置流程一体化调控。控制柜触控显示屏集中展示炉膛各区温度、烟气氧含量、管路压差、风机运行频率、药剂液位、雾化压力等全部工况数据,操作人员单一界面即可查看整套设备运行状态,无需分别操作多台单独控制箱。系统内置多套联动控制程序,炉膛熄火、风机停机、药剂液位不足、超温超压任意故障触发时,同步执行多设备连锁保护动作,自动切断进料、关停燃烧器、加大引风机负压,同步发出声光报警。控制柜可储存长期运行工况数据,支持调取历史温度、风量记录,便于运维人员分析设备运行规律,预判耗材损耗、管路堵塞等隐患。电气元件选用防潮耐温品类,控制柜可安装于设备户外平台、潮湿化工厂房环境,线路全部做防腐防护处理,适配复杂工业厂区工况。针对多设备协同运转场景,控制柜可自主调节各配套设备运行负荷,平衡整套系统能耗与净化效果,适配单套焚烧炉搭配多级尾气净化装置的完整成套项目。
各类焚烧炉均可搭配余热回收系统,回收有机物燃烧释放的高温热能,减少厂区额外能源采购投入,主流余热回收结构分为管壳式换热器、余热蒸汽锅炉、热风换热装置、导热油换热设备四类。管壳式换热器适配中小型焚烧炉,高温烟气流经换热管路,加热管路内部循环水产出热水,供给员工洗浴、车间清洗使用;余热蒸汽锅炉用于处理量偏大的焚烧设备,高温烟气加热锅炉水体产出饱和蒸汽,供给化工反应、加热、蒸馏等生产工序;热风换热装置提取烟气热量加热洁净空气,送入烘干车间、物料预热工序复用;导热油换热设备产出高温导热油,适配需要稳定高温热源的生产设备。余热回收构件布置于焚烧炉二燃室后端、尾气净化设备前端,充分利用烟气高温区间提升换热效率,换热管材选用耐高温、耐腐蚀材质,适配含硫、卤素烟气长期运行。整套换热系统配套温度、压力监测仪表,联动焚烧炉自控系统自动调节水循环、风量,规避超温、超压运行隐患,换热介质可实现闭环循环,水资源损耗数值偏低。江苏昊都环保可结合客户厂区现有生产热源需求,匹配对应规格余热回收设备,和回转窑、RTO、废液焚烧炉成套设计,打通废料处置与生产热源复用链路,提升整套设备综合资源利用水平。焚烧炉内置多级阻火构件,阻挡火焰沿废气管道回窜,提升整套系统运行稳定程度。

熔渣式回转窑焚烧炉炉膛运行温度比较高可达 1350℃,高温环境下废料内部惰性矿物、金属氧化物熔融形成液态熔渣,急速冷却后固化为致密矿渣状残渣,残渣内部重金属组分被稳定固化,重金属浸出浓度数值低于干灰式回转窑残渣,降低固废后续处置环境风险,适合含重金属、多氯联苯类危险废料处置项目。废料送入窑体高温燃烧区,有机物充分氧化分解,无机金属组分熔融融合进入液态渣相,熔渣依靠重力从窑体出料端连续流出,快速喷淋冷水急冷凝固,形成颗粒状致密矿渣,重金属组分包裹于矿渣晶体结构内部,常规雨水、渗滤液浸泡难以析出。整套窑体配套精确高温温控系统,PLC 自动调节燃烧器燃料供给维持熔融所需温度区间,同时增设防结渣导流构件,减少熔融矿渣附着窑壁造成管路、出料口堵塞;二燃室同步维持高温区间,分解烟气内微量未氧化有机组分,后端串联急冷、洗涤、吸附尾气净化单元,同步处理高温烟气酸性物质与粉尘。设备不足在于高温熔融工况燃料消耗偏高,温控管控难度大于干灰式炉型,运维人员需要定期清理窑壁附着矿渣。江苏昊都环保依据客户危废重金属含量、废料类别区分推荐熔渣式或干灰式回转窑,含重金属高风险危废处置项目优先搭配熔渣式炉型,配套矿渣密闭收集、储存仓。危废热解焚烧炉粉尘生成量偏低,能够减轻后端脱硫除尘配套设备的处理负荷。云南废液焚烧炉生产
焚烧炉燃烧器可选用天然气、柴油、煤粉多种燃料,适配厂区现有能源供给条件。宜兴转窑焚烧炉厂家
热解焚烧炉设置单独一级热解燃烧室,采用贫氧控风运行模式,区别于常规完全燃烧炉体,整套分解流程分为烘干、热解、炭化三步依次完成。一燃室供给风量只为物料完全燃烧所需氧量的两成至四成,废料送入炉膛后先依靠下层物料燃烧产热蒸发表层水分,缺氧环境下大分子有机物料裂解,生成富含碳氢组分的可燃烟气,固体残渣逐步转化为炭质物料。炉膛内部设置分层导流配风管道,风量均匀分布于炉膛下部,保障下层物料稳定燃烧供热,上层物料平稳热解,不会出现局部供氧过高直接完全燃烧,减少氮氧化物生成。一燃室产出的可燃烟气通过密闭耐高温烟道全部输送至二级燃烧室,烟道全程维持负压状态,杜绝可燃烟气中途泄漏,烟道外部铺设保温层,避免烟气降温凝结焦油附着管路造成堵塞。烟道配套自动吹扫装置,定期清理管壁附着焦油积碳,保障烟气输送通畅。二级燃烧室补充足量助燃空气,维持高温区间将可燃烟气完全氧化分解,消除烟气内部异味与有害组分。江苏昊都环保依据客户废料热值、含水率调整一燃室配风比例、炉膛容积,优化热解分解效率,适配医疗废料、化工废渣、油泥等各类固体危废处置。宜兴转窑焚烧炉厂家
江苏昊都环保科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的环保中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏昊都环保科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!