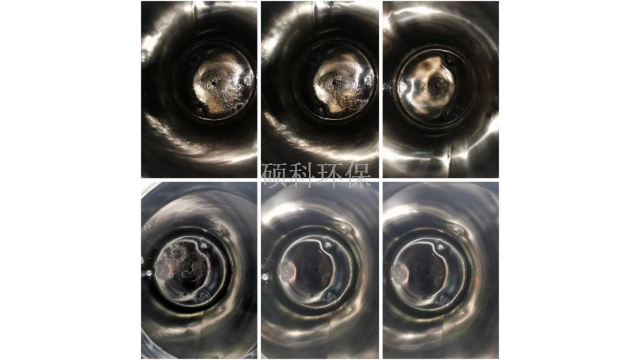
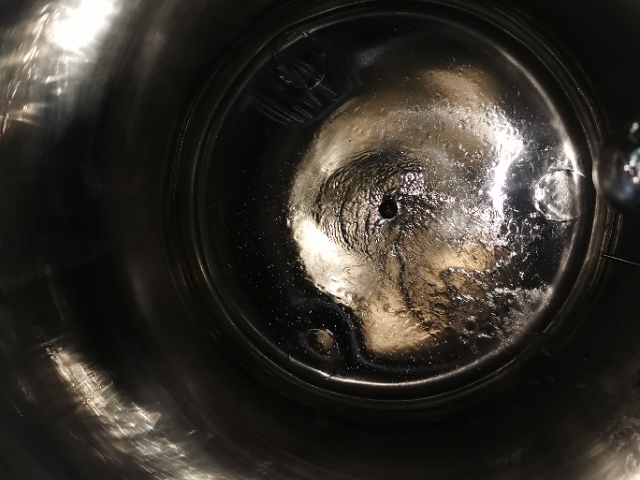
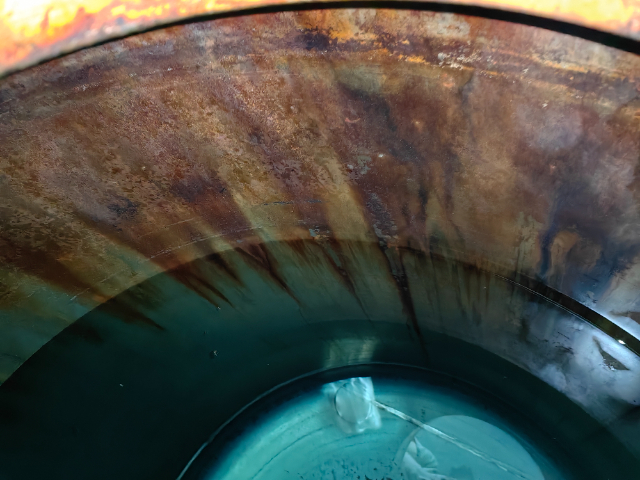
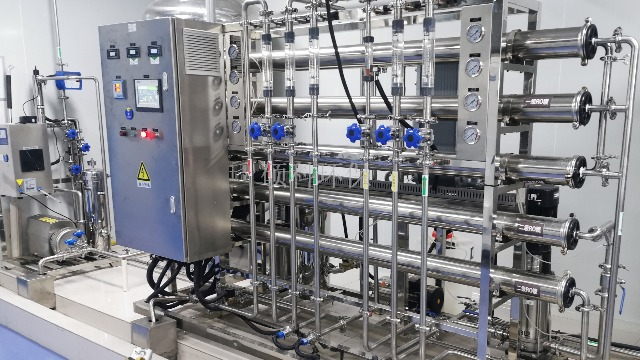
管道油漆防腐(一)、施工准备1、作业场地清洁,施工环境温度宜保持在0℃以上,且通风良好。2、在管道安装前除锈后涂刷一层底漆,第二遍须待刷面漆之前完成。(二)、管道除锈1、人工除锈:一般先用手锤敲击或用钢丝刷、废砂轮片除去严重的厚锈和焊渣,再用刮刀、钢丝布、粗破布除去氧化皮、铁浮锈及其他污垢。2、机械除锈:可用电动砂轮、风动刷、电动旋转钢丝刷、电动除锈机等除锈机械。(三)、除锈过程中的安全与劳动保护1、危险因素:粉尘(金属、微粒)、噪音、带压设备、水雾2、劳动保护:工作前需有适当的培训﹔熟悉安全程序和应急处理措施;完备的个人防护用品;工作中正确的使用工具和设备﹔保持工作场地的清洁;(四)、油漆涂装施工为了减少涂装前表面处理被损坏的情形,通常在表面处理后一天内必须涂装上底漆。在涂装施工前如果表面出现返锈,则必须重新喷砂处理。1、手工涂刷:应自上而下,从左至右,先里后外,先斜后直,先难后易,纵横交错地进行。2、机械喷涂:将调和好的涂料通过加压后的泵压缩,从专门喷枪喷出。3、管道涂刷分类:管道应根据输送介质选择漆色,如设计无规定,可按相关规定选择涂料颜色。(五)、质量标准1、符合设计要求。 不锈钢管道除红锈服务:不锈钢管道除红锈服务,包括检测、除锈与后续维护。无锡管道除红锈
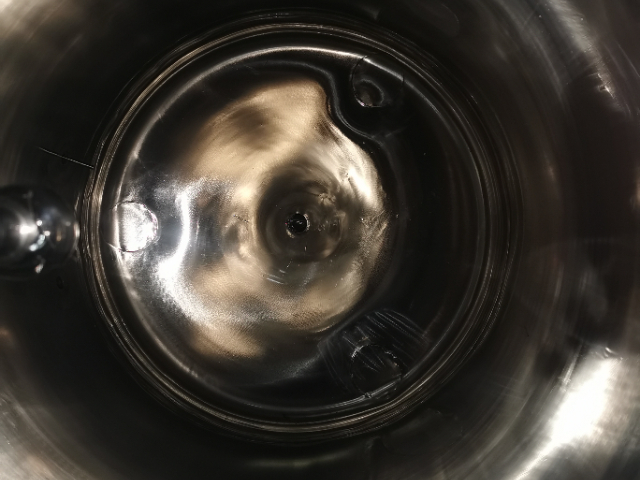
抛丸(19世纪末发明,20世纪中期普及):高速叶轮抛射钢丸/钢砂,冲击管壁,一次性剥离红锈、氧化皮、旧涂层,除锈等级可达—Sa3(比较高工业标准),同时形成粗糙面,提升防腐涂层附着力。喷砂:空气携带石英砂、金刚砂等磨料喷射,适配小口径、异形管件、现场外壁除锈。3.电动/液压机械除锈(现场升级)发明电动钢丝刷、角磨机、管道内壁除锈机,替代人力,效率提升10—20倍,适配现场短管、管件除锈。四、20世纪末—21世纪初:非开挖+射流(城市管网/洁净管道**)1.抛丸(19世纪末发明,20世纪中期普及):高速叶轮抛射钢丸/钢砂,冲击管壁,一次性剥离红锈、氧化皮、旧涂层,除锈等级可达—Sa3(比较高工业标准),同时形成粗糙面,提升防腐涂层附着力。喷砂:空气携带石英砂、金刚砂等磨料喷射,适配小口径、异形管件、现场外壁除锈。3.电动/液压机械除锈(现场升级)发明电动钢丝刷、角磨机、管道内壁除锈机,替代人力,效率提升10—20倍,适配现场短管、管件除锈。四、20世纪末—21世纪初:非开挖+射流(城市管网/洁净管道**)1.水射流/空化射流除锈(发明,1980—90年代)水射流/空化射流除锈(型发明。无锡管道除红锈纯化水管道除红锈服务:我们提供一站式的纯化水管道除红锈服务,让您的管道焕然一新。
三)钝化防护(关键步骤,防止红锈复发)钝化处理:将配制好的钝化液(可选用HS-210试剂,兼具钝化功能)注入管道,循环30-60分钟,常温下即可,使管道表面形成致密的富铬氧化膜,管道耐腐蚀性能;若使用**钝化剂,按说明温度(50℃左右为宜),确保钝化效果。钝化检测:用滤纸浸入试液,贴在管道内表面,观察是否出现蓝色斑点,无蓝点则钝化合格,有蓝点需重新进行钝化处理。干燥收尾:钝化合格后,用压缩空气吹扫管道,彻底去除残留水分,密封管道两端,避免杂质进入,完成除红锈全流程。三)钝化防护(关键步骤,防止红锈复发)钝化处理:将配制好的钝化液(可选用HS-210试剂,兼具钝化功能)注入管道,循环30-60分钟,常温下即可,使管道表面形成致密的富铬氧化膜,管道耐腐蚀性能;若使用**钝化剂,按说明温度(50℃左右为宜),确保钝化效果。钝化检测:用滤纸浸入试液,贴在管道内表面,观察是否出现蓝色斑点,无蓝点则钝化合格,有蓝点需重新进行钝化处理。干燥收尾:钝化合格后,用压缩空气吹扫管道,彻底去除残留水分,密封管道两端,避免杂质进入,完成除红锈全流程。
加速二次结垢锈化:残留的铁盐会与水中的氧、钙镁离子结合,形成更顽固的铁垢/水垢,比原红锈更难***,导致管道除锈后短期内再次出现锈蚀;膜滋生:酸洗后的点蚀坑+微量化学残留,会成为微的“营养源”,加速膜形成,对动物用水、纯水管道的无菌要求形成直接冲击。三、性差,酸液处理成本高,易造成废水污染酸洗产生的废酸液、酸洗废水属于危险废弃物,处理流程繁琐、合规成本高,不符合现代要求:废酸液强腐蚀性:酸洗后排出的废酸液pH值极低(通常<2),还含有高浓度铁离子、缓蚀剂残留,不可直接排放,需经中和、絮凝、沉淀、过滤等多道处理,*废水处理成本就占酸洗总费用的30%以上;固废产生:废水处理过程中会产生铁盐污泥,属于危险固废,需委托有资质的单位处置,进一步增加成本;现场操作污染:酸洗过程中易出现酸液渗漏、挥发,腐蚀现场设备、污染土壤,还会刺激操作人员呼吸道,存在职加速二次结垢锈化:残留的铁盐会与水中的氧、钙镁离子结合,形成更顽固的铁垢/水垢,比原红锈更难***,导致管道除锈后短期内再次出现锈蚀;膜滋生:酸洗后的点蚀坑+微量化学残留,会成为微的“营养源”,加速膜形成。红锈并非单纯的表面污垢,其形成和堆积会加速管道内壁的进一步腐蚀,形成 “红锈堆积→腐蚀加剧→破该循环。
质量承诺与售后让质量落地)质保承诺:质保期内(通常1年)非人为/非水质原因导致的红锈复发,**复检+二次处理。年度维保:可签订年度维保合同,定期巡检、水质检测、钝化膜维护,提前预警红锈,避免大规模复发。报告交付:提供完整施工记录、检测报告、废液处置证明,直接满足审计要求。响应:长三角24h上门,48-72h派驻,紧急红锈(如注射水系统红锈爆发)可加急处理。六、量评估与对接评估资料:管道材质(304/316L)、管径、长度、系统类型(纯化水/注射水/纯蒸汽)、红锈照片、使用年限、水质数据。对接方式:热线/(张才勇),**现场勘查+红锈评估+定制方案。交付周期:小型系统(≤100m)1-2天,中型系统(100-500m)2-3天,大型系统(>500m)3-7天(按需加急)。您的满意是我们的追求,提供注射水管道除红锈服务,让您满意而归。无锡管道除红锈
注射水管道除红锈试剂:使用环保且高效的除锈试剂,专为注射水管道设计,不影响水质。无锡管道除红锈
减少运维成本,降低设备故障与停机损失红锈引发的管道腐蚀、结垢、介质污染,会带来一系列后续运维问题:频繁清理滤网/精密组件、更换破损的膜元件/阀门、维修腐蚀泄漏的管道、处理超标介质等,不*需投大量的人工、物料成本,还会因设备故障、工艺中断造成生产/供水损失。提前去除红锈,能从源头减少这类问题的发生,大幅降低日常巡检、维修、更换配件的频率,同时避免非计划停机带来的经济损失,让系统运维更省心、更经济。6.便于管道状态检测,及时发现潜在带有红锈的管道,无法通过外观直观判断管道基体的实际状态(如是否存在点蚀、麻坑、壁厚减薄等问题),深层的腐蚀会被锈层掩盖,直至发展为严重故障才被发现。去除红锈后,管道内壁的真实状态清晰可见,便于巡检人员、检测人员及时发现基体的微小损伤,提前采取修补、防护措施,将在萌芽阶段,提升管道系统的整体可靠性。 无锡管道除红锈
后期维护与(减少红锈复发)定期巡检:每半年检查一次管道表面,发现少量浮锈,及时用**清洗剂擦...
【详情】安全,无二次污染密闭循环作业,减少酸雾泄漏,施工人员持证上岗,现场配备应急洗眼器/中和池。废...
【详情】五、选型建议(是否选硕科)✅必选硕科:制食品/电子高洁净系统、纯化水/注射水/纯蒸汽管道、G...
【详情】不锈钢管道除红锈的过程需要特别小心,因为不锈钢材质对某些化学物质的反应可能比较敏感。以下...
【详情】安全与注意事项试剂安全:HS-210等酸性试剂具有腐蚀性,严禁接触皮肤、眼睛,若不慎接触,立...
【详情】加速二次结垢锈化:残留的铁盐会与水中的氧、钙镁离子结合,形成更顽固的铁垢/水垢,比原红锈更难...
【详情】硕科管道(尤其不锈钢材质管道)在长期使用中,受高温、腐蚀性介质、焊接缺陷等因素影响,表面...
【详情】我们先看看制水设备和分配系统的案例。制水设备由于多效蒸馏水机和纯蒸汽发生器的内部结构异常...
【详情】