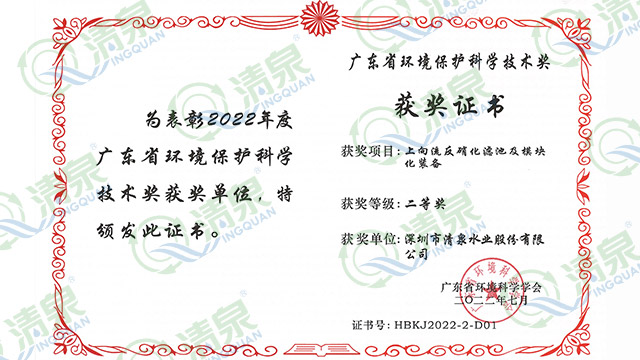
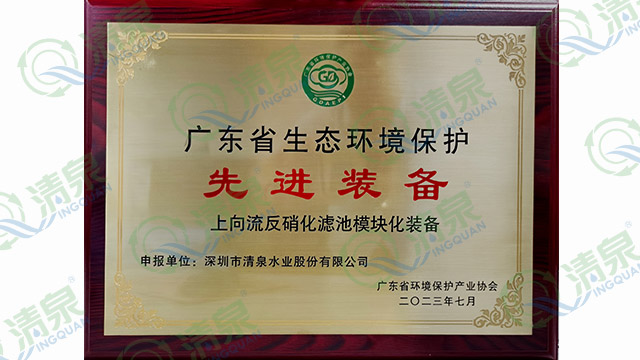
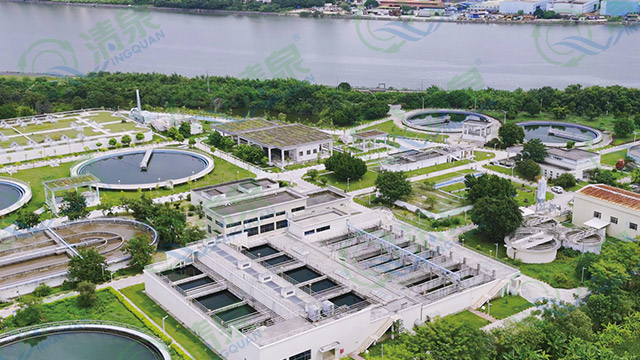
广东省环境科学学会征集并经评审,筛选了一批先进水污染防治技术,编制形成2023年《广东省先进污染防治技术目录(水污染防治领域)》(以下简称《目录》),这是广东省为贯彻党的精神,积极响应国家对绿色技术创新,推动先进水污染防治技术在省内推广应用,有力支撑水污染防治攻坚工作。该目录共19项技术入选,其中示范技术9项,推广技术10项。深圳市清泉水业股份有限公司自主研发的“上向流反硝化滤池及模块化装备”成功入选该目录2023年示范技术。反硝化滤池厂家哪家专业可靠?浙江省心反硝化滤池报价

生态环境部与国家市场监督管理总局联合发布的《城镇污水处理厂污染物排放标准》(GB18918—2002)修改单,计划于2026年3月正式实施(根据生态环境部公示信息)。该修改单根据我国水污染防治新形势和污水处理行业发展需求,增设化学需氧量、氨氮、总氮、总磷4项主要水污染物的瞬时值控制要求,明确瞬时值不得超过日均值限值的1.2-2倍,进一步强化了污水处理厂排放监管的精细化水平。这一标准修订充分体现了国家对水环境质量提升的更高要求,将推动城镇污水处理厂进一步优化工艺运行管理,确保出水水质稳定达标,为流域水生态环境保护提供更有力的标准支撑。湖南好用反硝化滤池出厂价污水厂提标推荐用上向流反硝化滤池。

深圳清泉的上向流反硝化滤池,拥有多项国家发明专利,经住建部科技与产业化发展中心科技成果鉴定,整体工艺达国际先进水平,其中防堵塞技术更是处于国际前列水平,同时由深圳清泉主编的《上向流反硝化滤池设计标准》已正式发行,填补了该领域的行业标准空白。该工艺集生物脱氮、物理过滤、化学除磷功能于一体,同步去除SS、TN、TP,适配国家污水提标改造、双碳减排及资源化利用的政策要求,应用于市政污水、工业废水、水产养殖尾水处理等多领域,是污水深度处理与提标扩容的推荐工艺。
安徽省阜阳市界首田营科技园污水处理厂项目,聚焦园区内铅蓄电池回收、有色金属冶炼两大支柱产业产生的工业废水处理需求,设计日处理规模达 1.5 万吨,是保障园区产业绿色发展的关键环保配套设施。针对该类工业废水含难生物降解有机物、重金属离子的复杂特性,项目采用 “混凝沉淀池 + 曝气生物滤池 + 上向流反硝化滤池 + 磁混凝沉淀” 的工艺组合。其中,混凝沉淀池实现初步固液分离,曝气生物滤池强化有机物降解,上向流反硝化滤池专注氮元素去除,磁混凝沉淀进一步提升出水澄清度,多环节协同确保处理效果。项目投运后,出水水质稳定达到地表准 Ⅳ 标准,且总氮(TN)指标持续控制在 10mg/L 以下,满足相关排放要求。长期运行过程中,设备与工艺始终保持稳定状态,在多次回访中均获得业主方的高度认可与好评。深圳清泉灵活的工艺流程设计使上向流反硝化滤池能够适应不同的水质条件和处理要求,应用范围广泛。
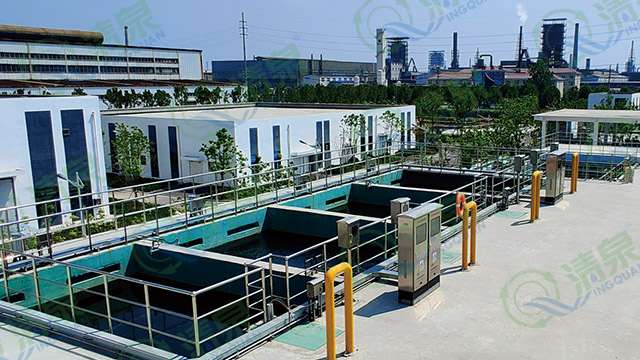
上向流反硝化滤池根据不同的处理目标和进水水质条件,可灵活采用多种工艺流程组合。当应用于二级处理时,主要有两种典型工艺流程:其一为预处理单元+上向流反硝化滤池+碳氧化/硝化滤池+出水,这种流程适用于大多数市政污水和工业废水处理,先通过上向流反硝化滤池去除硝态氮,再经过碳氧化/硝化滤池进行有机物降解和氨氮硝化,将硝化液回流至反硝化滤池进一步确保硝态氮去除,实现总氮达标;其二为预处理单元+碳氧化/硝化滤池+上向流反硝化滤池+出水,这种流程适用于进水有机物浓度、总氮浓度较低的水质条件,先通过反硝化滤池去除部分硝态氮,再进行碳氧化和硝化处理。当上向流反硝化滤池应用于污水深度处理时,通常采用预处理+二级生物处理+上向流反硝化滤池+消毒+出水的工艺流程,其中二级生物处理单元可采用AAO、氧化沟、SBR等传统工艺,上向流反硝化滤池作为深度处理单元,确保出水总氮、悬浮物、总磷等指标稳定达标。这种灵活的工艺流程设计使其能够适应不同的水质条件和处理要求,应用范围较多。目前,上向流反硝化滤池已在线路板、钢铁、电池回收、半导体等多个类型的工业园区污水处理项目中成功应用。浙江智能反硝化滤池改进
反硝化滤池运行维护有哪些要点?浙江省心反硝化滤池报价
深圳清泉的上向流反硝化滤池具有突出的技术优势,主要体现在四个方面:一是占地面积省,相比传统下向流反硝化滤池,占地面积可减少20%-40%,特别适合土地资源紧张的城市建成区和旧厂改造项目;二是运行成本低,由于上向流反硝化滤池无需驱氮,系统缺氧环境稳定,微生物总量大,且进水不复氧,反硝化时碳源投加量节省30%以上;三是运维管理易,采用自动化控制系统,可实现滤池反冲洗、碳源投加等操作的全自动运行,减少人工干预,降低运维难度和劳动强度;四是运行稳定可靠,独特的上向流设计有效避免了滤料板结、气阻等问题,确保设备长期稳定运行,出水水质达标率高。基于这些优势,该产品可应用于工业废水深度处理、市政污水处理厂提标扩容、污水处理厂深度处理单元以及工业化水产养殖废水处理等多个领域,市场应用前景广阔。浙江省心反硝化滤池报价
深圳市清泉水业股份有限公司始创于1995年,深耕水处理行业三十余年,始终专注于智能高效水处理设备的研发、生产与供应,同时为客户提供全流程适配的水处理解决方案,服务覆盖市政、工业、水产养殖等多个领域。公司围绕水处理全流程开展技术研发与产品迭代,推出的ABM生物膜技术,可提升污水处理效率,降低项目运维成本,助力化解水处理行业多项现存痛点,相关技术与产品可适配原位扩容、污水治理、中水回用、水质提升、滤池改造等多种水处理场景。公司业务覆盖全国多个省级行政区,已落地数百个水处理相关项目,积累了丰富的项目实践经验。公司秉持“让水更清,生命更美”的使命,以“有生命的地方就会有清泉”为发展愿景,持续为客户提供省心可靠的解决方案,稳步推进品牌建设,深耕水处理行业,为更多客户创造价值。