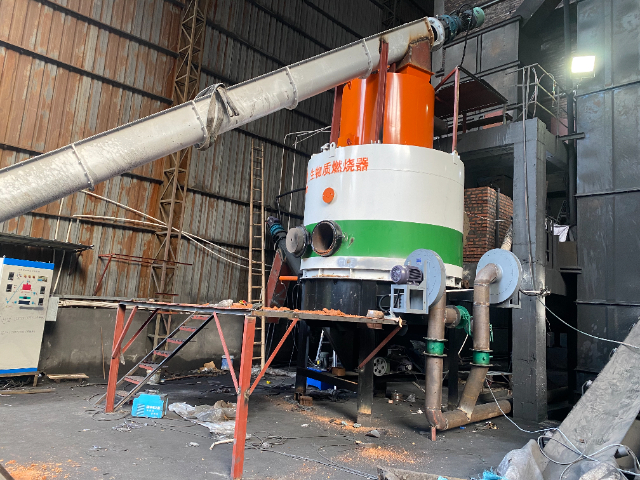
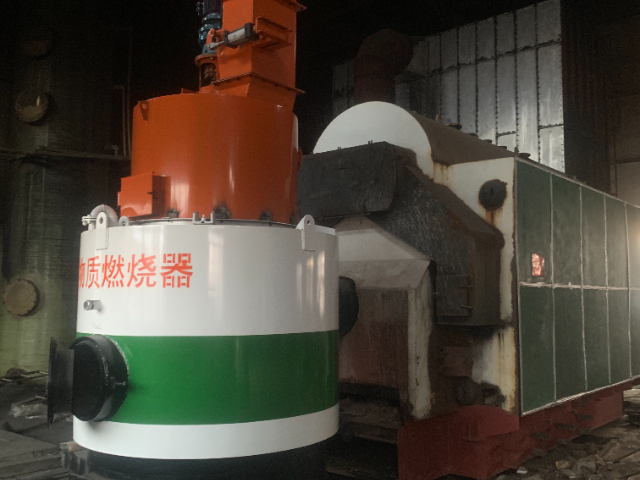
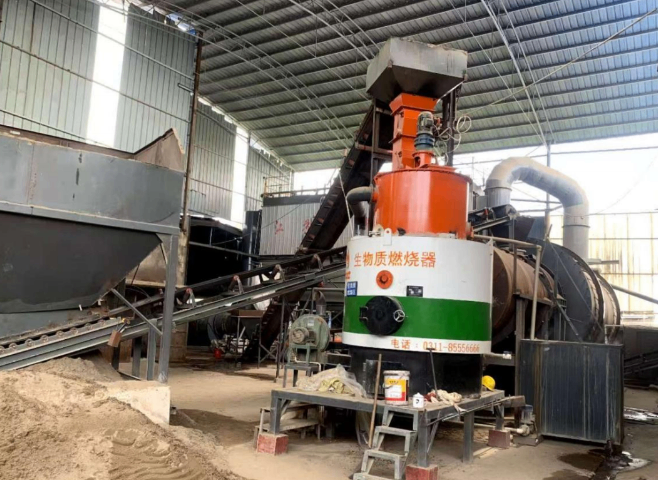
- 品牌
- 大力士
- 型号
- 2吨 4吨 8吨 10吨
工业供热设备的安全性能,是企业选型时不可忽视的关键因素。高温运行环境下的设备,若防护措施不完善,存在炉体过热、回火、燃气泄漏等潜在风险。石家庄宏胜达新能源有限公司在生物质燃烧器的设计过程中,从结构与控制系统两个层面构建安全防护体系。设备炉体采用耐高温、耐腐蚀的材料制造,外部加装隔热层,既有利于保持燃烧室内的温度稳定,又可避免炉体外壁温度过高带来的烫伤隐患。燃烧室在微正压状态下运行,配合合理的配风设计,可有效防止火焰回窜现象。控制系统集成多项安全监测功能,包括火焰检测、温度超限保护、燃料输送异常报警等,当设备出现异常状况时,系统可自动切断燃料供给并发出警示,便于操作人员及时处理。针对风机运行产生的噪音问题,设备采用低噪音离心式风机并内置消音材料,运行时噪音水平控制在合理范围内,为操作人员营造相对安静的工作环境。燃料输送系统采用柔性传动结构,减少机械摩擦产生的噪音,燃料下落过程中的缓冲装置可有效降低冲击声响。这些安全与舒适性设计,共同保障了设备在长期运行中的可靠性与操作体验。秉承大力士品牌风格,生物质燃烧机设计简洁实用。食品烘干生物质燃烧器生产厂家

立足现有产业基础,石家庄宏胜达新能源有限公司锚定绿色装备赛道规划后续发展路径。研发板块持续加码新型燃烧技术探索,围绕智能化升级、排放优化等内容持续打磨新款产品;生产端持续优化生产线排布,改良加工工序提升生产效率;市场端稳步拓展合作区域,挖掘不同地域的热源改造需求;服务板块持续细化服务细则,优化售后响应效率。企业始终以助力工业节能改造为发展导向,依托技术与服务双向升级,稳步拓展自身在清洁能源装备赛道的发展空间。云南绿色低碳生物质燃烧器大力士生物质燃烧机用于木材加工厂,干燥过程持续稳定。
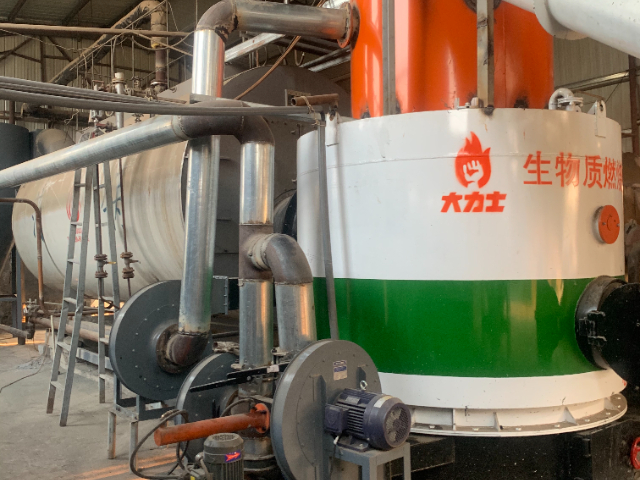
生物质燃料燃烧后产生的灰渣如果不及时清理,会逐渐堆积并影响炉排的通风效果。一些设备的清灰口设置在炉体底部,操作人员需要弯腰或蹲下用工具掏灰,既费力又容易扬尘。大力士生物质燃烧机采用自动下灰设计,灰渣在重力作用下自行落入下方的集灰抽屉,无需人工从炉排上刮灰。抽屉式灰渣容器取出方便,清理后推回即可继续使用。清灰过程中扬尘较少,操作人员的双手不需要伸入炉膛内部,工作环境得到改善。自动下灰还保持了炉排通风间隙的清洁,使一次风能够均匀穿透燃料层。石家庄宏胜达新能源有限公司将除渣系统作为提升用户体验的重要环节,使用户在每天例行清理时花费的时间和体力明显减少。
农业生产中产生的大量秸秆、稻壳、花生壳、木屑等物料,以往处理方式主要是堆放、填埋或田间焚烧,不*占用场地还可能造成空气污染。这些物料本身含有热值,将其转化为燃料用于工业供热,是一种资源化利用的途径。大力士生物质燃烧机可以直接使用上述农林废弃物加工而成的颗粒或压块燃料,将生物质中的化学能转化为热能,替代燃煤或燃气用于锅炉、烘干机、热风炉等设备。燃烧后产生的灰渣含有钾、磷等元素,可用于农田施肥,形成资源循环。对于位于农业产区的加工企业,就地取材使用当地丰富的生物质废料,既解决了废料出路问题,又降低了外购燃料的运输成本。石家庄宏胜达新能源有限公司立足于生物质能源设备的研发,使用户在获取热量的同时参与到资源循环利用中。我们推荐大力士品牌的生物质燃烧机,因其值得了解。
大力士生物质燃烧机配套可视化控制面板,便于厂区开展能耗精细化管理,是石家庄宏胜达新能源贴合现代工厂管理需求的设计方向。面板实时呈现进料转速、炉膛温度、风机工况等运行数据,管理人员依托数据记录梳理用热规律,合理规划燃料采购与生产排班。依靠运行数据排查能耗异常点位,针对性优化生产作息与设备启停时段,逐步优化厂区整体用能结构。数据留存功能方便定期汇总能耗信息,为后续厂区节能改造规划提供参考依据,方便企业精细化管控生产能耗开支。大力士生物质燃烧机,品牌性能保障完善。郑州木材厂烘干生物质燃烧器
依托大力士品牌力量,生物质燃烧机助力企业践行绿色生产。食品烘干生物质燃烧器生产厂家
传统燃烧设备中烟气沿直线方向流动,在炉内停留时间较短,部分热量未来得及传递就被排出。大力士生物质燃烧机采用切线式旋转设计,进入炉膛的空气以切向角度送入,带动烟气沿炉膛内壁做旋转运动。烟气在旋转过程中流动路径延长,与受热面的接触时间相应增加。这种设计还为烟气中的可燃成分争取到更多燃烧时间,使未燃尽的气体在炉内完成分解。切线式旋转同时改善了炉膛内的温度分布,减少局部高温区的形成。对于需要长时间连续供热的场合,烟气流程的延长意味着热量被更多吸收,排烟温度得到控制。石家庄宏胜达新能源有限公司在燃烧室结构上采用这一设计,使设备在相同燃料消耗下获得更高的热量输出。食品烘干生物质燃烧器生产厂家


- 济南生物质燃烧器生产厂家 2026-09-01
- 贵州纸箱厂生物质燃烧器 2026-09-01
- 茶叶烘干生物质燃烧器 2026-09-01
- 吉林食品烘干生物质燃烧器 2026-09-01
- 河南生物质燃烧器哪个品牌好 2026-09-01
- 福建轻工烘干生物质燃烧器 2026-08-31
- 武汉生物质燃烧器排放达标么 2026-08-31
- 河北服装厂染色生物质燃烧器 2026-08-31