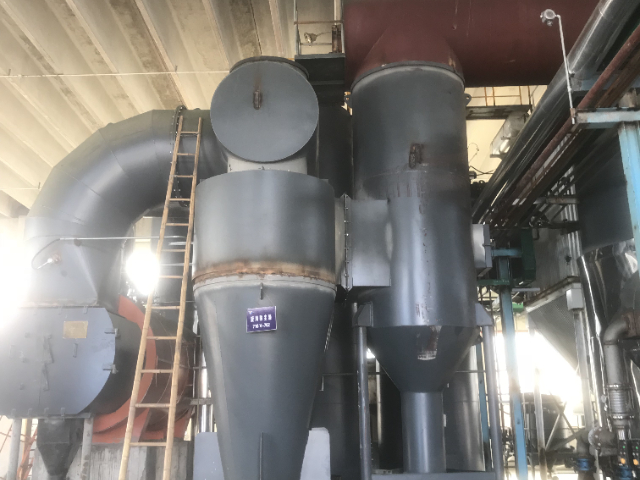
熔渣式回转窑焚烧炉炉膛运行温度比较高可达 1350℃,高温环境下废料内部惰性矿物、金属氧化物熔融形成液态熔渣,急速冷却后固化为致密矿渣状残渣,残渣内部重金属组分被稳定固化,重金属浸出浓度数值低于干灰式回转窑残渣,降低固废后续处置环境风险,适合含重金属、多氯联苯类危险废料处置项目。废料送入窑体高温燃烧区,有机物充分氧化分解,无机金属组分熔融融合进入液态渣相,熔渣依靠重力从窑体出料端连续流出,快速喷淋冷水急冷凝固,形成颗粒状致密矿渣,重金属组分包裹于矿渣晶体结构内部,常规雨水、渗滤液浸泡难以析出。整套窑体配套精确高温温控系统,PLC 自动调节燃烧器燃料供给维持熔融所需温度区间,同时增设防结渣导流构件,减少熔融矿渣附着窑壁造成管路、出料口堵塞;二燃室同步维持高温区间,分解烟气内微量未氧化有机组分,后端串联急冷、洗涤、吸附尾气净化单元,同步处理高温烟气酸性物质与粉尘。设备不足在于高温熔融工况燃料消耗偏高,温控管控难度大于干灰式炉型,运维人员需要定期清理窑壁附着矿渣。江苏昊都环保依据客户危废重金属含量、废料类别区分推荐熔渣式或干灰式回转窑,含重金属高风险危废处置项目优先搭配熔渣式炉型,配套矿渣密闭收集、储存仓。PLC 控制柜统一管控整套焚烧炉所有配套风机、阀门、燃烧器,集中展示全部运行参数。海南固废焚烧炉电话多少

废气直燃焚烧炉针对中高浓度有机废气、异味烟气设计,整套炉体严格遵循 3T1E 设计标准,精确把控炉膛温度、烟气高温停留时长、气流湍流程度、空气过剩系数四项主要参数,保障有机组分充分氧化分解。设备炉膛内部空间充裕,烟气流通速度经过测算,高温区间停留时长充足,异味、挥发性有机物分解完全,炉膛内部温度分布均匀,减缓耐火内衬高温损耗,延长设备使用周期。燃烧系统配备专属多级阻火烧嘴,阻挡废气管道回火,炉膛内置火焰检测装置,出现熄火故障即刻切断废气进料管路并发出报警信号,规避安全隐患。设备可配套余热回收换热器,回收焚烧产生热量产出蒸汽、热水、热风,供给厂区生产换热设备、冬季采暖使用,提升能源利用效率。整机隔音构造优化,燃烧气流产生的噪音数值偏低,PLC 自控系统实时监测炉膛温度、废气浓度、进出口压差,自动调节助燃燃料与补风风量,全程稳定自动运转。设备构造简化,内部构件拆装检修步骤简单,可同步少量处理配套有机废液,拓展设备使用范围。江苏昊都环保直燃焚烧炉处理风量支持 100 至 100000Nm³/h 区间定制,适配化工反应尾气、制药生产废气、涂装烘干烟气、石油加工异味等多类废气处置项目。山东脱硫脱硝焚烧炉联系人焚烧炉分级氧化结构弱化局部高温区域,减少热力型氮氧化物物质生成数量。
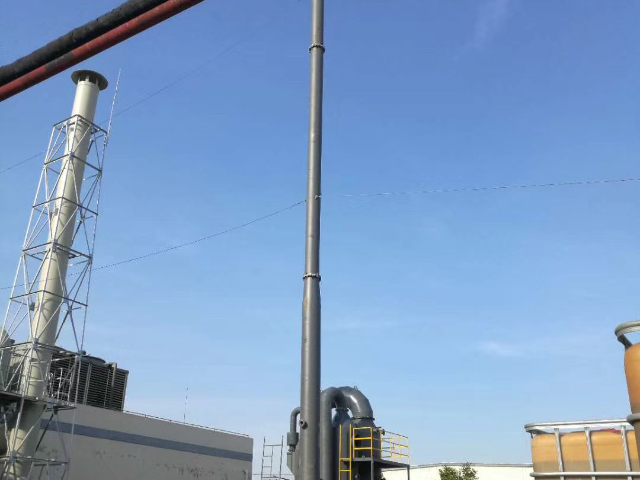
有机废气浓缩催化焚烧装置依靠两套吸附箱体自动交替完成吸附与脱附工序,整套自控逻辑保障车间生产不间断废气净化,适配二十四小时连续运转的喷涂、印刷生产车间。电控系统设定固定切换周期,当 A 箱体吸附达到饱和阈值,气动调节阀自动切换气流管路,废气导入 B 箱体开展吸附作业,同时热空气通入 A 箱体脱附富集有机废气,富集后的高浓度废气送入催化炉膛低温氧化分解。脱附产生的净化热烟气一部分回流供给脱附热源,剩余烟气降温后达标排放,整套切换流程全程无需人工操作,切换过程无废气直排空档。全自动机型可依据废气在线浓度监测数值自动调整切换周期,废气浓度偏高时缩短吸附时长,避免箱体吸附饱和造成异味逃逸;半自动机型只管路切换阀门需要手动操作,温控、风机、燃烧器调节依旧自动运行。双箱体单独配套压差、温度监测仪表,单床出现堵塞、温度异常不会干扰另一床正常吸附作业,设备无需整体停机检修。江苏昊都环保可根据企业生产线运转时长,定制全自动或半自动控制逻辑,匹配不同规模连续化生产车间低浓度大风量废气治理需求。
急冷塔是各类危废、固废焚烧炉后端必备配套净化设备,主要作用是快速降低二燃室排出高温烟气温度,阻断有害物质再次合成的反应条件。焚烧后的烟气温度通常维持八百摄氏度以上,若缓慢自然降温,特定温度区间内烟气中残留小分子有机物、氯元素会发生化合反应,生成难以降解的有害组分,急冷塔通过喷淋低温冷却水,可在短时间内将烟气温度降至两百摄氏度以内,跳过易发生化合反应的温度区间,从流程上减少次生污染物产出。整套塔体选用耐温耐腐蚀板材打造,内部均匀布置雾化喷淋管路,冷却水雾化后与高温烟气充分对流接触,降温效率稳定,喷淋产生的少量废水收集后送入循环水池沉淀过滤,可重复投入喷淋工序使用,减少水资源消耗。塔体配套温度在线监测仪表,联动焚烧炉自控系统,烟气进口温度波动时自动调节冷却水喷淋流量,维持稳定降温速率。塔体底部设置排灰口,收集烟气降温析出的粉尘盐渣,定期密闭清理,避免粉尘堆积堵塞管路。江苏昊都环保会根据焚烧炉烟气风量、出口初始温度定制对应直径、高度的急冷塔,与回转窑、热解炉、危废焚烧炉成套配套,完善焚烧全流程烟气管控工艺,适配化工、医疗、危废处置等各类焚烧工况。催化焚烧炉运行温度维持 250 至 300℃区间,对比直燃炉能够减少燃料消耗额度。

多厢式蓄热氧化焚烧炉在两厢、三厢设备基础上增设多组蓄热腔体,适配组分复杂、含卤素、硫、磷、砷等易造成催化剂中毒的腐蚀性工业废气,是高腐蚀工况废气治理常用焚烧设备。多腔体结构可拆分完成蓄热、放热、吹扫单独工序,吹扫腔体通入洁净烟气置换蓄热腔内部残留废气,规避气流切换阶段未净化废气直接排放,提升整体废气净化稳定程度。蓄热腔体内部填充高密度陶瓷蓄热介质,换热接触面积充足,低温换热效果突出,热回收效率数值可观,大幅缩减升温所需辅助燃料;炉膛内部温度均匀分级上升,强化炉内传热,同等废气处理风量下炉膛容积尺寸更小,控制设备整体制造成本。炉内分级氧化燃烧模式弱化局部高温高氧区域,减少热力型氮氧化物生成,适配涂装、化工、制药、皮革等产出复杂腐蚀废气的行业。整套系统 PLC 自动管控多腔体切换时序、吹扫风量、炉膛补燃温度,自动化运行无需频繁人工调整工况;前置配套多级水洗、碱洗预处理塔,提前过滤废气内粉尘、可溶性腐蚀组分,保护陶瓷蓄热介质,延长设备使用周期。江苏昊都环保多厢 RTO 处理风量支持大区间定制,适配持续产出高腐蚀、大风量废气的大型化工生产基地使用。江苏昊都环保依据客户现场工况参数,调整焚烧炉处理风量、炉膛尺寸、配套净化单元。脱硫脱硝焚烧炉渠道
吸附浓缩配套焚烧炉先富集低浓度废气,再送入焚烧单元处理,减少设备整体能耗。海南固废焚烧炉电话多少
回转窑焚烧炉分为同向、逆向两种气流物料走向结构,两类炉型传热、粉尘产出、密闭性能存在明显差异,适配不同危废处置工况需求。逆向式回转窑内部物料前进方向与烟气流动方向相反,气固接触碰撞频次更高,热量传递效率表现突出,相同炉膛尺寸下物料烘干、热解速度更快,但气流相对速度偏大,烟气会裹挟更多固体粉尘颗粒,提升后端除尘设备处理负荷,适合粉尘含量偏低、热值平稳的块状固体危废处置项目。同向式回转窑物料与烟气同步向出料端移动,窑体进料、出渣端密封闭风结构设计空间充足,密闭效果优于逆向炉型,炉膛负压管控难度偏低,有害烟气、异味泄漏风险更小;烟气高温停留时长可通过调整窑体长度灵活延长,保障微量有机组分充分分解,适配桶装废液、粘稠污泥、混合复杂危废协同处置,国内多数危废处置中心选用该结构品类。两类回转窑均可搭配干灰、熔渣两种焚烧温控模式,干灰式能耗更低,熔渣式残渣重金属析出数值更优。江苏昊都环保技术人员会结合客户危废物料形态、粉尘产出量、厂区尾气处理设备负荷,推荐适配的回转窑气流走向结构,同步配套对应除尘、急冷尾气处理单元,平衡焚烧效率与后端净化设备运行压力。海南固废焚烧炉电话多少
江苏昊都环保科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏昊都环保科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!