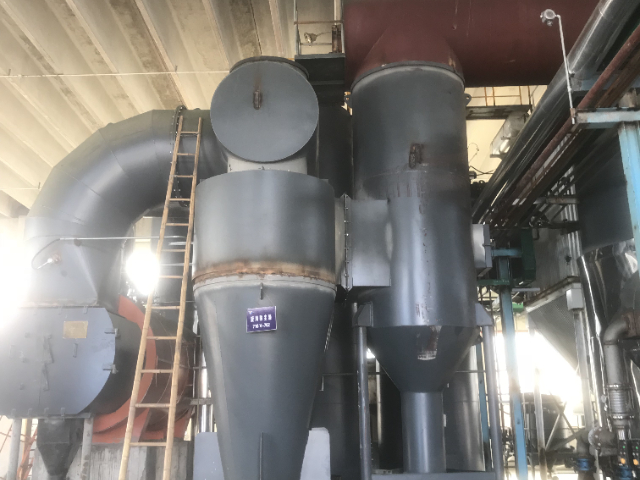
工业危废焚烧炉完整成套系统分为进料单元、主焚烧炉膛、二次燃烧室、热能回收构件、多级尾气净化装置、自控系统六大部分,主要处理化工残渣、废溶剂、油泥、废涂料、废弃树脂、反应釜残液等各类有毒有害工业废料。设备采用卧式固定炉床结构,适配产出量平稳、单次投料量偏少的危废处置场景,间歇式密闭投料结构阻挡烟气、异味向外扩散,炉膛全程负压运行,杜绝有害气体泄漏。一次炉膛完成物料初步热解、燃烧,未完全分解的可燃烟气输送至二燃室高温氧化,延长烟气高温停留时间,分解烟气内残留微量有机有害物质;燃烧释放热量通过管壳式换热器回收,转化为可复用热能介质。尾气处理单元组合文丘里洗涤器、填料吸收塔、除雾构件,分步去除粉尘、硫、氯系酸性气体,规避焚烧产生二次污染物。整套系统 PLC 集中控制,自动调控投料时序、炉膛温度、引风机风量、洗涤药剂投加量,减少人工操作强度。江苏昊都环保危废焚烧炉适配皮革、纺织印染、印刷、制药、机场、冶金等多行业危废处置需求,可依据危废形态、热值、腐蚀性定制炉膛内衬材质、投料方式、尾气净化组合方案,实现废料处置减量化、无害化、资源化协同推进。多厢式蓄热焚烧炉适配含卤素、硫、磷等腐蚀性组分的复杂工况废气处理需求。云南焚烧炉设备

直燃式废气焚烧炉整体炉体严格遵循 3T1E 四项热工设计标准,分别管控炉膛温度、烟气高温停留时长、气流湍流程度、空气过剩系数,四项参数协同保障有机废气充分氧化分解,减少未分解有害物质随烟气排放。温度参数管控炉膛高温区间稳定维持 750℃以上,确保各类挥发性有机物达到氧化反应所需活化温度;停留时长管控烟气在 800℃以上高温区域留存时间,预留充足反应时长,分解难降解有机组分;湍流程度依靠炉膛内部导流隔板、分散补风管路优化,打乱烟气层流状态,让废气、高温空气充分混合接触,消除局部低温气流死角;空气过剩系数平衡炉膛内部氧含量,氧气供给充足保障燃烧完全,同时规避过量空气带入过多冷风降低炉膛温度。四项参数通过 PLC 自控系统实时调控,燃烧器自动补燃稳定炉膛温度,引风机、补风机联动调节气流速度与炉膛氧含量,导流结构固定优化湍流效果,无需人工频繁调整工况。整套设计弱化局部低温、缺氧区域,提升废气净化稳定程度,同时平衡燃料消耗额度,避免过量补风造成热量流失。江苏昊都环保针对不同组分废气测算专属 3T1E 参数区间,定制匹配炉膛容积、导流结构、风机风量的直燃焚烧炉,适配化工、涂装、制药各类有机废气高温焚烧处置需求。浙江焚烧炉大概价格多少医疗废弃物焚烧炉采用两级燃烧室高温处置,完成医疗废料灭菌、除臭、无害化处理。

高含盐废水碳化焚烧炉配套完整盐渣密闭收集系统,将废液焚烧析出的无机盐固态残渣集中封存,为后续资源化回收创造基础条件。废液经雾化碳化、二燃室高温燃尽后,无机盐渣料依靠重力沉降至二燃室底部储渣仓,仓体全封闭结构,隔绝高温烟气与外界空气接触,避免排渣过程粉尘、酸性气体扩散。储渣仓配套水冷降温夹层,熔融盐渣快速冷却固化为颗粒状固体,降低转运过程粉尘飘散概率,仓体底部设置密闭螺旋输送机构,定时将盐渣推送至外部密封储料桶,转运全程无裸露残渣。收集后的盐渣可根据内部盐类组分分类输送至对应化工原料加工环节,回收作为生产辅助原料复用,减少固废外运处置体量,贴合循环经济发展思路。整套收集系统配套料位监测仪表,盐渣堆积达到设定高度时系统推送提醒,便于运维人员及时转运,输送管路内衬耐磨耐腐蚀材质,抵御盐渣长期摩擦腐蚀。江苏昊都环保可依据客户废液盐分产出量调整储渣仓容积、螺旋输送功率,形成废液焚烧、盐渣收集一体化成套工艺,适配长期产出高含盐有机废液的精细化工、农药生产企业。
热解气化焚烧炉炉膛内部采用大容积分层燃烧结构,适配大件未破碎固体废料直接进料处置,无需配套前置破碎设备,减少废料预处理工序设备采购与人工投入,适配大件塑料、树脂、废弃板材、医疗大件废料处置场景。大件物料通过密闭进料仓一次性投入一级热解炉膛,物料自上而下缓慢分层烘干、热解,炉膛内部预留充足物料堆积空间,大块物料无需切割破碎即可均匀受热,表层先烘干析出水分,内部有机组分逐步热解气化,不会出现物料内部燃烧不透、残留大块可燃残渣的问题。炉膛内部增设导流配风隔板,气流均匀穿过大件物料缝隙,保障物料各区域受热均衡,弱化局部缺氧、低温死角,提升大件物料整体热解转化比例;控氧燃烧模式粉尘产出量偏低,大件物料燃烧破碎产生的颗粒粉尘偏少,后端除尘设备运行负荷可控。整套进料结构采用密闭锁风设计,大件物料投料、燃烧全程无异味、烟气向外扩散,自动化进料控制单次投料总量,规避炉膛物料过量堆积造成燃烧工况失衡。江苏昊都环保可依据客户大件废料常规尺寸调整炉膛进料仓开口、内部燃烧容积,无需额外配套破碎、输送预处理设备,简化厂区固废处置设备整体布局,降低项目初期设备采购投入。同向回转窑焚烧炉的锁风出渣装置阻隔烟气外泄,收集燃烧残渣便于后续集中清运处理。

熔渣式回转窑焚烧炉炉膛运行温度比较高可达 1350℃,高温环境下废料内部惰性矿物、金属氧化物熔融形成液态熔渣,急速冷却后固化为致密矿渣状残渣,残渣内部重金属组分被稳定固化,重金属浸出浓度数值低于干灰式回转窑残渣,降低固废后续处置环境风险,适合含重金属、多氯联苯类危险废料处置项目。废料送入窑体高温燃烧区,有机物充分氧化分解,无机金属组分熔融融合进入液态渣相,熔渣依靠重力从窑体出料端连续流出,快速喷淋冷水急冷凝固,形成颗粒状致密矿渣,重金属组分包裹于矿渣晶体结构内部,常规雨水、渗滤液浸泡难以析出。整套窑体配套精确高温温控系统,PLC 自动调节燃烧器燃料供给维持熔融所需温度区间,同时增设防结渣导流构件,减少熔融矿渣附着窑壁造成管路、出料口堵塞;二燃室同步维持高温区间,分解烟气内微量未氧化有机组分,后端串联急冷、洗涤、吸附尾气净化单元,同步处理高温烟气酸性物质与粉尘。设备不足在于高温熔融工况燃料消耗偏高,温控管控难度大于干灰式炉型,运维人员需要定期清理窑壁附着矿渣。江苏昊都环保依据客户危废重金属含量、废料类别区分推荐熔渣式或干灰式回转窑,含重金属高风险危废处置项目优先搭配熔渣式炉型,配套矿渣密闭收集、储存仓。江苏昊都环保生产的焚烧炉模块化拆分设计,运输到场后拼接组装,缩短项目施工周期。海南热解焚烧炉渠道
废气直燃焚烧炉遵循 3T1E 设计逻辑,延长烟气高温停留时长,促进有机物充分分解。云南焚烧炉设备
废气直燃焚烧炉针对中高浓度有机废气、异味烟气设计,整套炉体严格遵循 3T1E 设计标准,精确把控炉膛温度、烟气高温停留时长、气流湍流程度、空气过剩系数四项主要参数,保障有机组分充分氧化分解。设备炉膛内部空间充裕,烟气流通速度经过测算,高温区间停留时长充足,异味、挥发性有机物分解完全,炉膛内部温度分布均匀,减缓耐火内衬高温损耗,延长设备使用周期。燃烧系统配备专属多级阻火烧嘴,阻挡废气管道回火,炉膛内置火焰检测装置,出现熄火故障即刻切断废气进料管路并发出报警信号,规避安全隐患。设备可配套余热回收换热器,回收焚烧产生热量产出蒸汽、热水、热风,供给厂区生产换热设备、冬季采暖使用,提升能源利用效率。整机隔音构造优化,燃烧气流产生的噪音数值偏低,PLC 自控系统实时监测炉膛温度、废气浓度、进出口压差,自动调节助燃燃料与补风风量,全程稳定自动运转。设备构造简化,内部构件拆装检修步骤简单,可同步少量处理配套有机废液,拓展设备使用范围。江苏昊都环保直燃焚烧炉处理风量支持 100 至 100000Nm³/h 区间定制,适配化工反应尾气、制药生产废气、涂装烘干烟气、石油加工异味等多类废气处置项目。云南焚烧炉设备
江苏昊都环保科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏昊都环保科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!