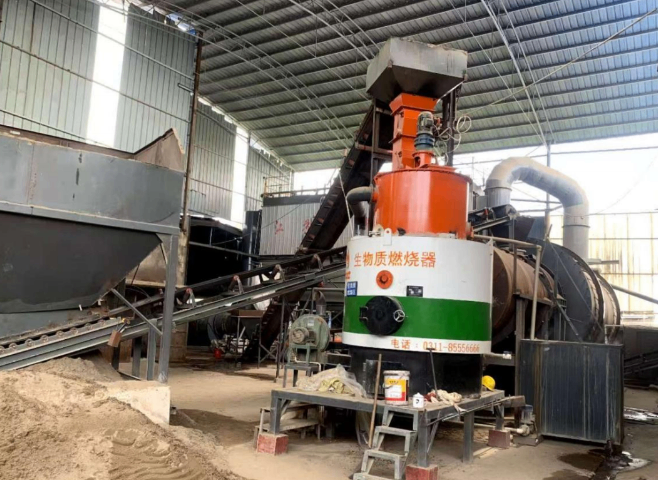
- 品牌
- 大力士
- 型号
- 2吨4吨8吨
- 产地
- 河北石家庄
- 是否定制
- 是
塑料加工行业的注塑、挤塑、吹膜等设备,其料筒加热能耗巨大。石家庄宏胜达为广东某大型塑料制品厂设计了生物质燃烧机导热油集中供热系统,替代分散的电加热。系统通过铺设的保温油路,将高温导热油(280-320℃)输送至各台注塑机和吹膜机的模具流道,进行控温。我们研发的“一机多控”智能温控柜,可单独调节每台终端设备的油温和流量。针对塑料行业原料特性,系统设有超温保护和自动降温连锁,防止原料过热分解。项目实施后,该厂注塑车间总耗电量下降65%,模具预热时间缩短40%,产品成型周期平均减少15%。由于供热稳定,产品尺寸稳定性提高,废品率从5%降至1.5%以下。大力士生物质燃烧机在工作时,表现出良好的热力持续性。安徽颗粒生物质燃料锅炉
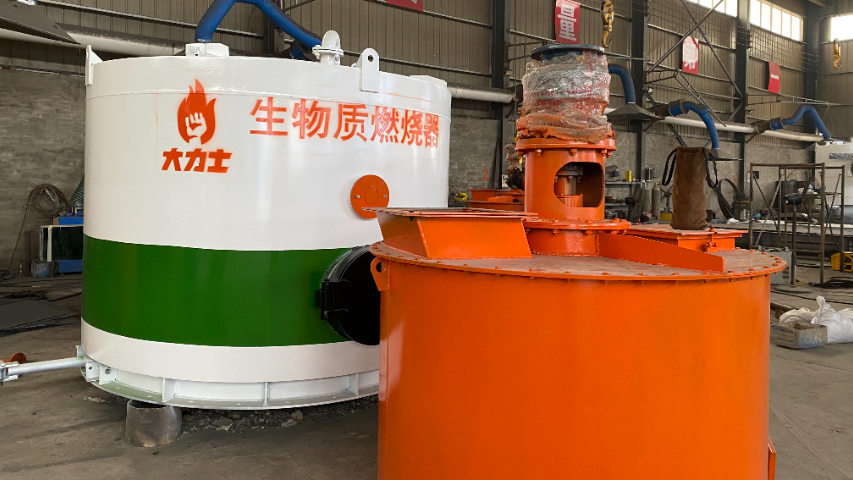
作为深耕生物质能源领域多年的企业,石家庄宏胜达新能源有限公司凭借扎实的技术实力与丰富的项目经验,让生物质燃烧器在全国多个地区落地生根,服务超500家合作企业,覆盖涂装、陶瓷、铝材、洗涤、粮食储备等多个行业。公司位于河北省石家庄无极县柴城工业区,拥有标准化生产基地与完善的供应链体系,可实现设备的规模化生产与快速交付,同时严格把控生产环节的每一道工序,从原材料采购到成品检测,建立全流程质量管控机制,确保每台出厂设备的性能稳定。在新疆戈壁地区的能源项目中,宏胜达生物质燃烧器凭借耐恶劣环境的特性,为当地供暖与生产提供稳定热能,点亮偏远地区绿色发展之路;在安徽某粮食加工厂,设备与定制化燃料存储方案搭配使用,实现生物质颗粒长期稳定存储与高效燃烧,赢得用户认可。众多成功案例的积累,不*彰显了设备的可靠性能,更体现了宏胜达新能源对市场需求的把控与服务能力。安徽颗粒生物质燃料锅炉有了大力士生物质燃烧机,供热不再有后顾之忧。
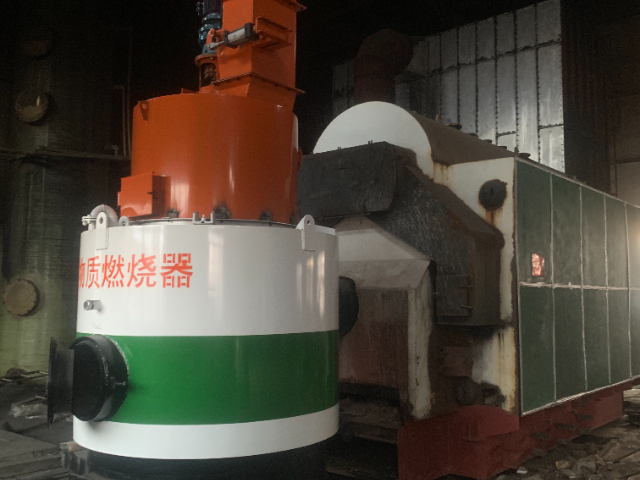
选择新的热能设备,经济性是决策的关键。石家庄宏胜达新能源有限公司为此提供透明的成本测算服务。用户只需提供现有设备的能耗数据,技术人员便可对比传统燃料与生物质颗粒的成本差异,生成详细的测算报告。报告会清晰展示可能的月度、年度燃料费用节省金额,以及设备投资的大致回报周期,帮助企业在决策前建立明确的经济性预期。诸多案例显示,在不同行业中,由于生物质燃料成本相对较低且设备热效率较高,用户实现30%以上的能耗成本降低是可能的。这种从“能源账单”入手的分析方式,让节能效益变得清晰可见。
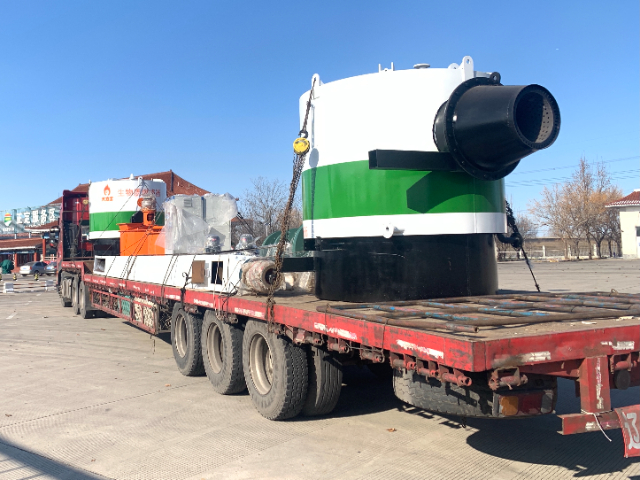
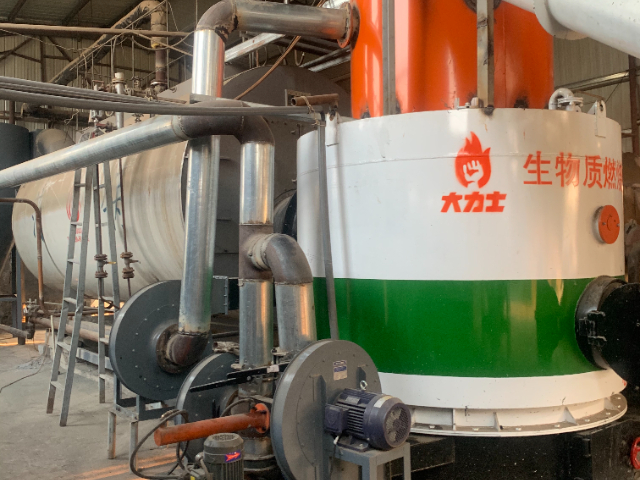
石家庄宏胜达新能源有限公司自2015年成立以来,始终专注于生物质能源设备的研发与制造。其研发团队深入研究生物质燃烧特性,结合市场需求,开发出大力士生物质燃烧机。该设备采用半气化燃烧技术,先将生物质燃料转化为可燃气体,再进行充分燃烧,使燃料燃尽率高达99%,热量提取更彻底,能源浪费大幅降低。在陕西某有机肥厂的实际应用中,大力士生物质燃烧机热效率达到93%以上,相比传统设备有明显提升,为企业节省了大量能源成本,推动了生物质能源设备的技术升级。大力士生物质燃烧机把控排放指标,契合各地区环保相关要求。
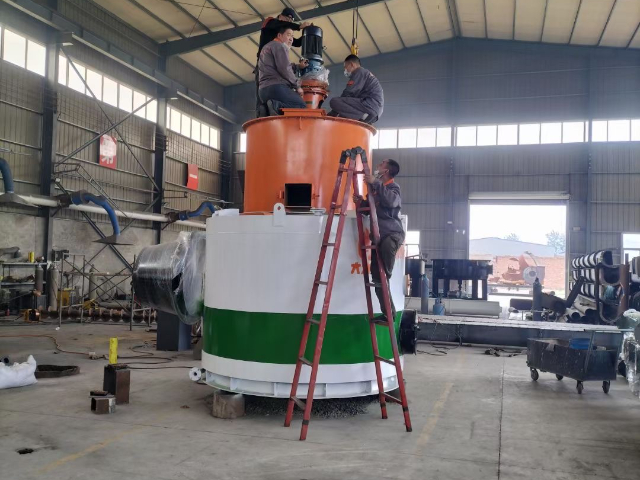
依托生物质气化耦合技术,石家庄宏胜达新能源有限公司的生物质燃烧器可实现热电气联供一体化应用,为企业提供综合能源解决方案,提升能源利用效率。设备与气化炉、发电机组、余热回收装置无缝对接,燃烧生物质产生的热能可用于生产供热,同时驱动发电机发电,余热还能回收用于生活热水供应,实现能源梯级利用。浙江某农产品加工企业采用该套系统后,不*满足自身生产烘干、车间供暖需求,多余电力还可并入企业内部电网供生产设备使用,大幅降低外购电力成本,能源综合利用率较传统单一供热设备提升明显。宏胜达新能源为用户提供全套系统设计、安装与调试服务,根据企业能源需求定制联供方案,助力企业构建自主可控的能源供应体系,提升抗风险能力与经济效益。观察大力士生物质燃烧机的运行,能感受到其均衡的热力输出。安徽颗粒生物质燃料锅炉
用大力士生物质燃烧机,开启绿色环保供热新篇。安徽颗粒生物质燃料锅炉
环保政策持续收紧的背景下,石家庄宏胜达新能源有限公司的生物质燃烧器以低碳排放优势,助力企业轻松应对环保考核,践行绿色生产理念。生物质燃料在燃烧过程中释放的二氧化碳,与作物生长阶段吸收的二氧化碳基本持平,形成闭环的碳循环模式,相较于传统燃煤设备,大幅减少温室气体排放。同时,设备配备多级除尘与烟气处理系统,有效控制颗粒物、硫氧化物与氮氧化物排放,其中颗粒物排放可控制在极低范围,远低于行业排放标准,且燃料含硫量极低,无重金属污染风险,从根源上避免灰渣二次污染。吉林省某粮食储备库引入该生物质燃烧器对原有燃煤烘干机进行改造后,经专业环保机构多时段检测,尾气各项指标均符合地方排放标准,既解决了粮食烘干的环保难题,又保障了烘干品质。宏胜达新能源不*专注设备研发,还积极推动环保理念普及,协助合作地区建立燃料加工点,指导农户将农业废弃物转化为合格生物质颗粒,让绿色能源理念渗透到生产全链条。安徽颗粒生物质燃料锅炉


- 建材厂生物质燃料锅炉烘干设备 2026-09-22
- 化工厂生物质燃料锅炉厂家 2026-09-22
- 10吨生物质燃料锅炉本地厂家 2026-09-22
- 化工厂生物质燃料锅炉 2026-09-21
- 辽宁智能清灰生物质燃料锅炉 2026-09-20
- 易操作生物质燃料锅炉哪家好 2026-09-20
- 药材烘干生物质燃料锅炉 2026-09-20
- 云南高效节能生物质燃料锅炉 2026-09-20