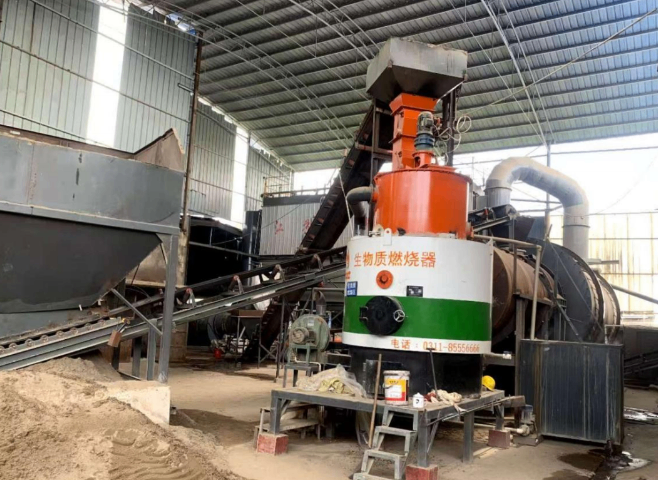
- 品牌
- 大力士
- 型号
- 2吨4吨8吨
- 产地
- 河北石家庄
- 是否定制
- 是
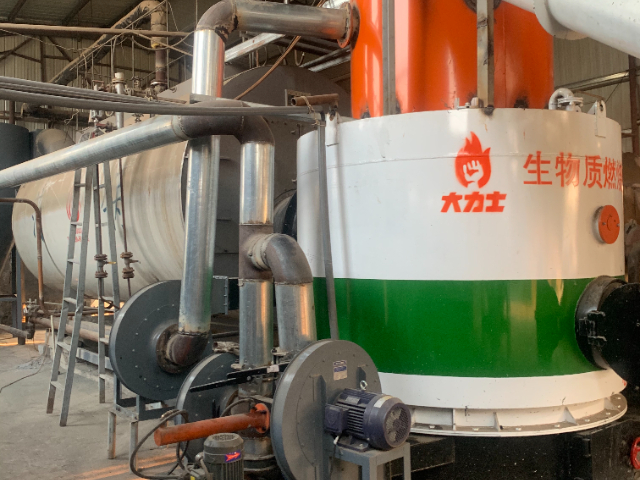
环保政策持续收紧的背景下,石家庄宏胜达新能源有限公司的生物质燃烧器以低碳排放优势,助力企业轻松应对环保考核,践行绿色生产理念。生物质燃料在燃烧过程中释放的二氧化碳,与作物生长阶段吸收的二氧化碳基本持平,形成闭环的碳循环模式,相较于传统燃煤设备,大幅减少温室气体排放。同时,设备配备多级除尘与烟气处理系统,有效控制颗粒物、硫氧化物与氮氧化物排放,其中颗粒物排放可控制在极低范围,远低于行业排放标准,且燃料含硫量极低,无重金属污染风险,从根源上避免灰渣二次污染。吉林省某粮食储备库引入该生物质燃烧器对原有燃煤烘干机进行改造后,经专业环保机构多时段检测,尾气各项指标均符合地方排放标准,既解决了粮食烘干的环保难题,又保障了烘干品质。宏胜达新能源不*专注设备研发,还积极推动环保理念普及,协助合作地区建立燃料加工点,指导农户将农业废弃物转化为合格生物质颗粒,让绿色能源理念渗透到生产全链条。大力士生物质燃烧机在工作时,表现出良好的热力持续性。全国通用生物质燃料锅炉烘干设备
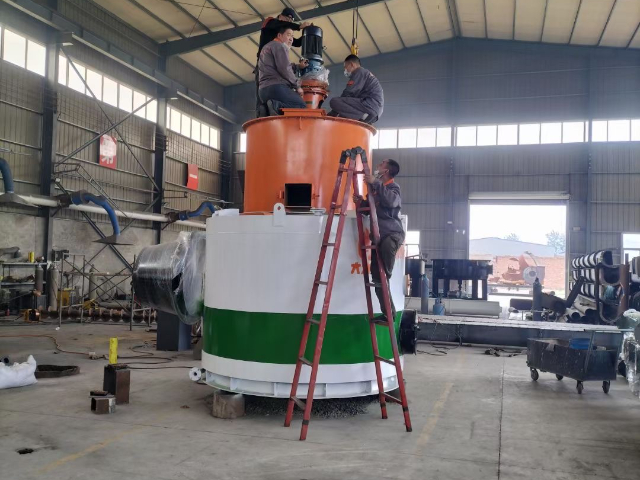
石家庄宏胜达新能源有限公司始终将用户需求放在前边,为生物质燃烧器用户提供全流程一体化服务,从前期咨询、方案设计到安装调试、售后维护,形成完善的服务体系,解除用户后顾之忧。在合作初期,专业团队会深入了解用户生产工艺、能源需求及场地条件,结合行业特点与设备特性,制定个性化的供热解决方案,确保设备与用户生产需求匹配;安装阶段,安排经验丰富的技术人员现场施工,严格把控安装质量与进度,同步进行设备调试,确保设备安装完成后即可投入使用。售后阶段,公司提供定期上门巡检服务,及时排查设备潜在问题,为用户提供维护指导与技术支持,同时开通咨询热线,用户遇到问题可随时联系,专业人员快速响应并提供解决方案。针对部分用户对生物质燃料不熟悉的情况,团队还会提供燃料选型、存储及使用技巧指导,帮助用户发挥设备效能。完善的服务体系与负责任的服务态度,让宏胜达新能源在市场中积累了良好口碑,成为用户值得信赖的绿色能源合作伙伴。全国通用生物质燃料锅炉烘干设备大力士生物质燃烧机设计注重耐用性,能够应对常见工况。
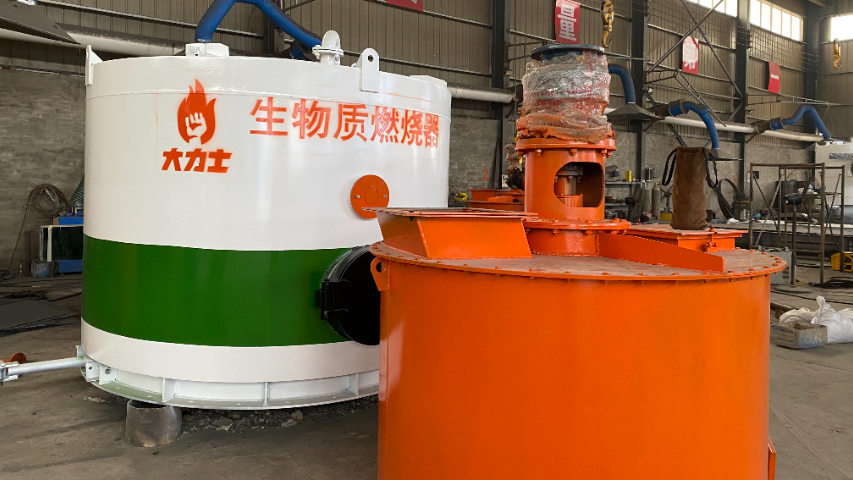
制药企业对于工艺热源的稳定性和洁净度有近乎严苛的要求,特别是提取、浓缩和干燥工序。我们为华中地区某中成药生产企业设计的生物质燃烧机蒸汽供应系统,严格遵循GMP规范。系统采用“蒸汽间接发生”技术,生物质燃烧产生的热量通过管壳式换热器加热纯化水产生洁净蒸汽,杜绝了任何可能的交叉污染。针对提取罐温度控制精度要求高的特点,我们配备了高精度压力传感器和快速调节阀,使蒸汽压力波动范围控制在±0.05MPa以内。为应对昼夜生产负荷变化,系统采用了两用一备的模块化机组配置,并设有自动切换和负荷分配功能。改造后,该企业蒸汽成本降低约35%,同时因供热稳定,有效成分提取率平均提升了2个百分点,年综合效益超过200万元。
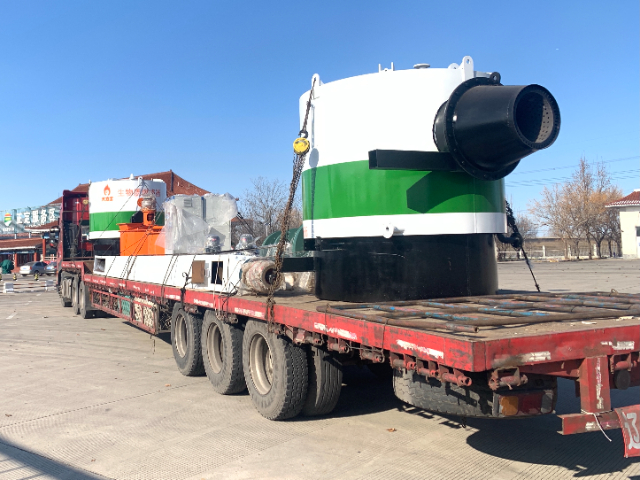
在大力士生物质燃烧机的生产环节,石家庄宏胜达新能源有限公司充分考虑了设备运输的便捷性。设备采用标准化包装,外层使用加厚瓦楞纸箱,内部加装泡沫缓冲层,关键部件如控制面板、燃烧器喷头等单独用防震袋包裹,避免运输过程中因颠簸造成损坏。同时,设备主体尺寸适配常见货运车辆的装载规格,无需特殊定制运输工具,无论是公路运输还是铁路运输,都能轻松安排。对于偏远地区的用户,公司还会与长期合作的物流公司协商优惠运输价格,提供门到门送货服务,减少用户自提的麻烦。以新疆某果干加工厂为例,设备从石家庄工厂发货,通过公路运输15天顺利送达,开箱后经检查无任何部件损坏,只需简单组装即可调试运行,大幅降低了长途运输的不确定性。大力士生物质燃烧机,建材厂烘干沙子推荐。
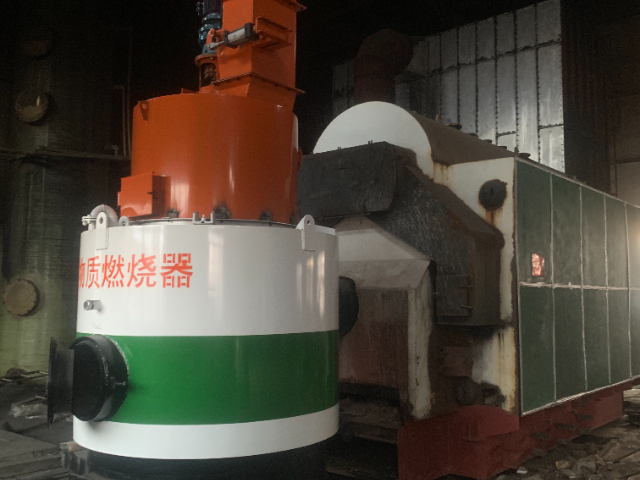
大力士生物质燃烧机配备了先进的准确温控系统,这是其一大突出优势。该系统采用高精度的温度传感器,能够实时监测燃烧过程中的温度变化,并将数据迅速反馈给智能控制器。智能控制器根据预设的温度参数,自动调整燃料的供给量和空气的进入量,确保燃烧温度始终保持在设定范围内。在一些对温度要求极为严格的行业,如食品加工中的烘焙环节、化工生产中的反应过程等,大力士生物质燃烧机准确的温控功能发挥了重要作用。以某食品加工厂为例,在使用该燃烧机进行面包烘焙时,能够精确控制烘焙温度,使面包的口感和品质更加稳定,提高了产品的市场竞争力。为生产供热提供动力,大力士生物质燃烧机是个实在的选择。全国通用生物质燃料锅炉烘干设备
大力士生物质燃烧机采用合理设计,轻松融入各类生产作业场景。全国通用生物质燃料锅炉烘干设备
食品加工企业对热能品质有着特殊要求,特别是温度稳定性和洁净度。我们的生物质燃烧机在多家食品企业实现了成功应用。以山东某大型饼干生产企业为例,其三条隧道式烘烤线原使用天然气供热,面临用气紧张和成本上涨压力。我们为其设计的生物质高温热风系统,采用“阶梯式配风”技术,使炉膛温度均匀性提升至95%,热风温度波动范围从原来的±15℃缩小到±5℃。系统配备了食品级耐高温过滤器,确保热风洁净度符合HACCP认证要求。改造后,该企业每条生产线每小时可处理生物质颗粒120公斤,相比天然气节约成本约40%,年度减少碳排放约1800吨。特别设计的可视化操作界面,让烘烤工艺的温度曲线控制更加准确便捷。全国通用生物质燃料锅炉烘干设备


- 建材厂生物质燃料锅炉烘干设备 2026-09-22
- 化工厂生物质燃料锅炉厂家 2026-09-22
- 10吨生物质燃料锅炉本地厂家 2026-09-22
- 化工厂生物质燃料锅炉 2026-09-21
- 辽宁智能清灰生物质燃料锅炉 2026-09-20
- 易操作生物质燃料锅炉哪家好 2026-09-20
- 药材烘干生物质燃料锅炉 2026-09-20
- 云南高效节能生物质燃料锅炉 2026-09-20