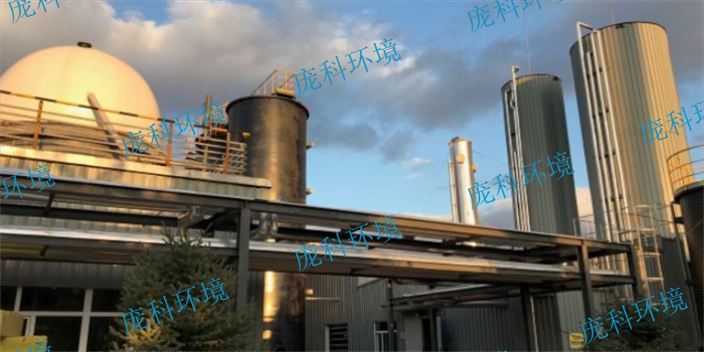
工业废水处理领域存在多种类型的厌氧反应器,适应不同废水性质和处理目标。PTC-DCAR厌氧反应器采用模块化设计,适合处理高浓度有机废水,具备双布水和双通道分离器,保证污泥浓度和传质效果。PTC-EIC内循环厌氧反应器则通过上下两个反应室的串联结构和射流布水系统,实现废水与颗粒污泥的充分接触,适合高浓度有机废水的高效处理。PTC-GMR絮状污泥厌氧反应器适合含有高氨氮、高硫酸根及高固形物的废水,采用沼气搅拌促进污泥与废水混合,增强抗毒性能力。PTC-EGSB厌氧反应器通过较高的液体上升流速和内循环设计,强化污水与微生物的接触,适合处理中高浓度有机废水。不同类型的反应器在结构和运行方式上各有侧重,客户可根据废水特点和处理需求选择合适种类。上海庞科环境技术有限公司提供多种厌氧反应器产品,结合行业经验和技术积累,为客户量身定制解决方案,满足不同行业的废水处理需求,促进资源回收和环境保护。生物厌氧反应器依靠微生物代谢作用,实现有机污染物的高效降解。贵州制药厌氧反应器供应商
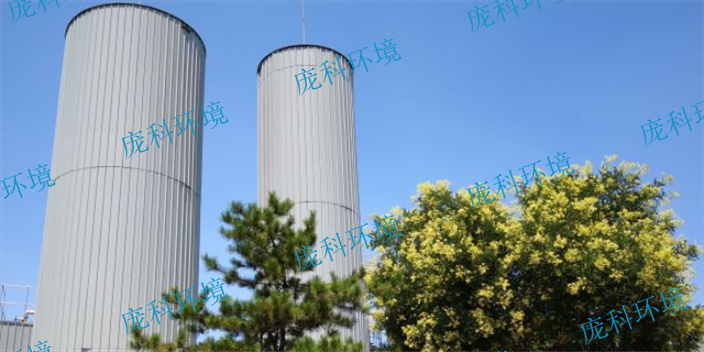
针对不同类型的工业废水,合理的厌氧反应器选型是保障处理效果的关键。PTC-EGSB厌氧反应器在设计上注重液体上升流速的提升,通过出水再循环强化污水与微生物的接触,提高处理效率。该设备适合处理中高浓度有机废水,能够承受较大的冲击负荷,运行稳定。其反应器内污泥呈膨胀流化状态,既可以使用颗粒污泥,也能采用絮状污泥,灵活适应不同废水特性。高径比设计和气体搅拌方式增强了混合效果,底部静水压力较大,保证污泥强度。选型时应关注反应器的负荷能力、污泥形态适应性以及抗冲击性能。上海庞科环境技术有限公司依托丰富的行业经验,针对啤酒、食品加工、制药、化工等行业的废水特点,提供符合需求的EGSB反应器解决方案。公司坚持模块化设计和标准化生产流程,确保设备质量和交付效率。通过持续创新和技术优化,庞科环境助力客户实现废水高效处理与能源回收,推动企业环保运营向更经济合理的方向发展。浙江UASB厌氧反应器价格选厌氧反应器要结合行业特性,不同行业废水适配的设备类型有差异。
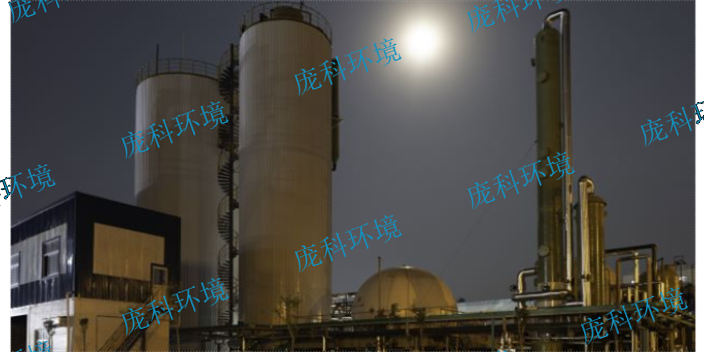
发酵行业产生的废水通常富含高浓度有机物,处理难度大且对系统稳定性要求高。PTC-EGSB厌氧反应器通过提高液体上升流速和采用三相分离器,强化了废水与微生物的接触,确保颗粒污泥床充分膨胀,提升了有机物的降解效率。该反应器能够适应颗粒污泥和絮状污泥两种运行模式,增强了系统的适用性和抗冲击负荷能力。其结构设计使得反应器内污泥粒径较大,强度较好,运行更为稳定。上海庞科环境技术有限公司结合多年发酵废水处理经验,提供从设计到安装的标准化流程,确保反应器的高效运行和交付周期的可控,帮助客户降低运行成本,实现废水处理与资源回收的良性循环。
制药行业废水含有多种复杂有机物,且处理要求严格,传统工艺难以满足稳定达标排放。上海庞科环境技术有限公司针对这一痛点,提供了基于连续搅拌罐式反应器(CSTR)的解决方案。该反应器通过持续搅拌保证废水与厌氧污泥充分接触,促进有机物的均匀降解,适应废水成分复杂、负荷波动大的特点。CSTR厌氧反应器设计紧凑,操作灵活,能够有效抵抗毒性物质的冲击,保障系统稳定。通过沼气的回收利用,帮助制药企业降低能源消耗,实现废水处理与能源生产的协同效益。上海庞科环境技术有限公司凭借多行业经验和自主技术优势,能够为制药企业量身定制环保方案,强化资源回收和运营管理,助力客户应对环保压力,提升环境治理效能。公司秉持创新精神和专业服务,致力于推动环保技术与产业需求的深度融合。厌氧反应器的生产标准严格,正规厂家生产的设备质量更有保障。

厌氧反应器的工作原理基于微生物在无氧环境下将有机物分解转化为沼气的过程。PTC-DCAR厌氧反应器通过模块化设计,有效保留高活性厌氧污泥,污泥浓度较普通UASB反应器高出数倍,增强了COD的转化效率。反应器内部采用双布水系统,确保废水与污泥的充分混合,促进传质过程。双通道分离模块能够高效分离泥、水、气三相,防止污泥流失,保障反应器运行的稳定性和沼气产率。沼气作为一种可再生能源,可以用于发电或产生蒸汽,带来额外的经济效益。反应器设计完全封闭,避免异味和有害气体释放,改善周边环境。上海庞科环境技术有限公司凭借其对厌氧反应器原理的深入理解和创新应用,致力于为客户提供稳定可靠的废水处理设备。公司通过标准化生产和严格的质量控制,确保每一台反应器都能满足客户的运行需求,支持企业实现环保目标和资源循环利用。上流式厌氧反应器的运行稳定性,使其成为工业废水处理的常用设备。上海庞科高盐废水厌氧反应器采购
厌氧反应器公司的技术实力,决定了其能否提供定制化的废水处理方案。贵州制药厌氧反应器供应商
制药废水通常含有复杂的有机物和较高的氨氮浓度,对厌氧处理设备的抗毒性和稳定性提出了较高要求。采用絮状污泥运行的厌氧反应器,利用沼气搅拌促进污泥与废水的充分混合,增强有机物的降解效率,同时有效抵御硫酸根和氨氮的中毒风险。紧凑型设计使设备占地面积减少,适合制药厂区有限的空间环境。沼气增压系统确保气提效果,提升污泥与废水的接触效率。丰富的保护系统设计,包括正负压保护,保障反应器运行安全。合理采样设计便于实时监测反应器状态,便于调整运行参数。该设备适合处理含动物脂肪、高固形物及高氨氮的废水,满足制药行业对废水处理稳定性和出水水质的需求。上海庞科环境技术有限公司在制药废水处理领域积累了丰富经验,结合PTC-GMR絮状污泥厌氧反应器的技术优势,为客户提供解决方案。公司团队持续优化工艺,关注客户运营成本与能源回收,助力企业实现环保合规与经济效益的双重提升。贵州制药厌氧反应器供应商