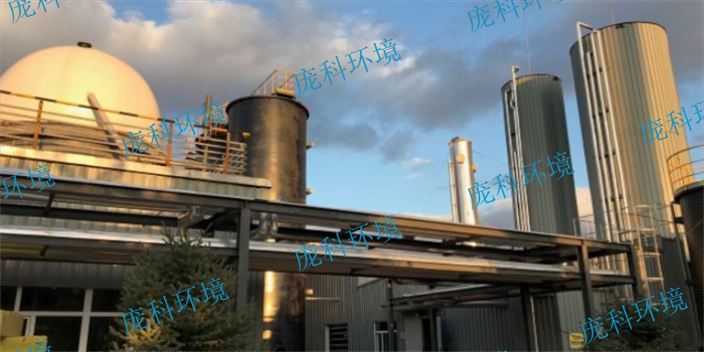
工业废水中高浓度有机物的稳定处理,对反应器的设计提出了较高要求。IC厌氧反应器通过内循环机制,提升了污泥与废水的接触效率,增强了有机物的降解效果。上海庞科环境技术有限公司的PTC-EIC内循环厌氧反应器采用射流布水系统,保证底部充分混合,促进甲烷菌活性。该反应器设计为立式罐体,适应不同规模的废水处理需求,具备较高的COD容积负荷,且占地面积较小。内循环功能有效缓冲进水负荷波动,提升系统稳定性,适合啤酒、食品加工、制药等行业。该设备的三相分离器采用德国品牌PP材料,耐用且维护简便。上海庞科环境技术有限公司凭借多年的行业积累和技术研发能力,能够为客户提供符合实际需求的IC厌氧反应器,帮助企业实现废水处理与能源回收的双重目标,同时降低运营风险和成本,推动环保工作持续优化。污水厌氧反应器的运行维护,定期检查关键部件可延长设备使用寿命。浙江厌氧反应器内件
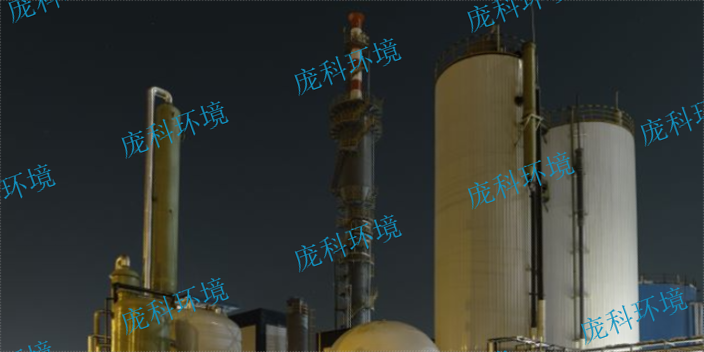
发酵行业废水中有机物含量高且成分复杂,处理难度较大。上海庞科环境技术有限公司的PTC-EGSB发酵厌氧反应器凭借其独特的设计理念,有效应对这一挑战。反应器内部设有三相分离器,能迅速脱除沼气并保证混合液的均匀流动,污泥处于膨胀流化状态,促进了有机物的降解。该设计使液体上升流速高于传统UASB,增强了微生物与废水的接触效率,适合处理中高浓度有机废水。反应器具有抗冲击负荷能力,运行稳定,且可采用颗粒污泥或絮状污泥运行,灵活应对不同废水特性。通过沼气的回收利用,发酵企业不*能降低废水处理成本,还能获得额外的能源收益。上海庞科环境技术有限公司团队深耕发酵及相关行业,结合自主研发的模块化设计和标准化施工流程,确保反应器性能稳定可靠,助力发酵企业实现废水治理与资源循环的双重目标。山东化工厌氧反应器公司推荐高硫酸根厌氧反应器的使用可以提高废水处理的效率。

内循环厌氧反应器通过其独特的上下两层反应室设计,实现废水的分段处理和循环利用。废水自底部射流进入,与底部高浓度颗粒污泥充分接触,促进有机物的降解,产生的沼气通过三相分离器被有效收集。这种设计不*提高了传质效率,还通过内循环缓冲了进水负荷的波动,保障了系统的稳定运行。该反应器适合处理如玉米淀粉、柠檬酸及酒精等行业的高浓度有机废水,占地面积相对较小。上海庞科环境技术有限公司结合此技术,研发出PTC-EIC内循环厌氧反应器,采用射流布水器和高耐久性三相分离器,确保传质均匀和沼气收集效率。公司团队拥有丰富的行业经验,能根据客户需求提供定制化设计,帮助客户实现废水达标排放和能源回收。庞科环境持续推动技术革新,结合自主研发的模块化设计和高效运行管理,为制药、食品加工等行业提供可靠的环保解决方案,助力企业提升竞争力和环境绩效。
工业废水处理过程中,如何提升有机物的降解效率和反应器的运行稳定性,是许多环保负责人关注的重点。上流式厌氧反应器通过废水自下而上流动的设计,促进废水与厌氧颗粒污泥的充分接触,优化传质过程。PTC-EIC内循环厌氧反应器正是基于这一原理,由上下两个反应室组成,利用底部射流布水器实现均匀混合,废水中的有机物在反应器下部被产甲烷菌降解,沼气通过三相分离器收集,产生的气提作用又推动水流循环,形成有效的内循环系统。此设计不*提高了COD去除率,还增强了系统对负荷波动的缓冲能力,保障出水水质稳定。上海庞科环境技术有限公司通过标准化设计和耐用材料的应用,确保反应器的长期可靠运行,满足玉米淀粉、柠檬酸、酒精等行业的高浓度有机废水处理需求,助力客户实现废水治理与能源回收的双赢。厌氧反应器的内循环设计,能让废水与微生物充分接触提升处理效果。
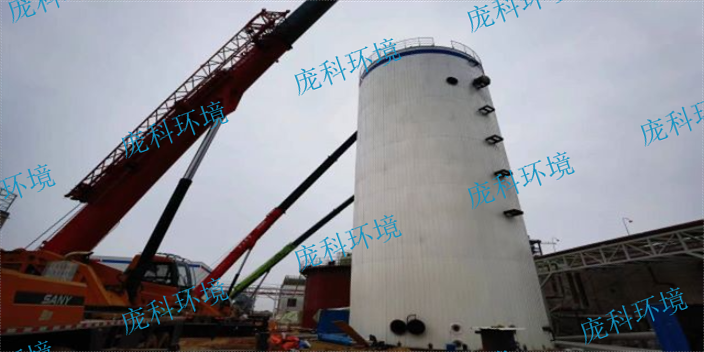
厌氧反应器在工业废水处理中扮演着重要角色,特别是在高浓度有机废水的COD去除和能源回收方面。上海庞科环境技术有限公司的PTC-DCAR厌氧反应器通过优化模块设计,能够有效保留高浓度厌氧污泥,促进有机物的厌氧分解,产生可利用的沼气。该设备的双布水系统和双通道分离模块保证了混合传质和三相分离的效率,提升了废水处理的稳定性和沼气产率。反应器的设计还降低了对后续好氧处理的负荷,帮助企业减少整体运行成本。通过厌氧反应器,企业不*实现了废水达标排放,也将废水中的有机物转化为能源,促进了资源的循环利用。上海庞科环境技术有限公司由一支经验丰富的团队组成,专注于环境技术的研发和应用,致力于为客户提供符合行业需求的环保设备和解决方案。公司通过不断创新和技术积累,推动环保设备的实用性和经济性,为客户创造价值。臭氧催化氧化反应器是一种利用臭氧气体催化氧化有机废水的设备。吉林发酵厌氧反应器推荐
污泥厌氧反应器专注于污泥处理与资源化,助力企业实现环保与节能。浙江厌氧反应器内件
工业废水中高浓度有机物的有效去除,是企业环保达标和降低运营成本的关键。厌氧反应器作为关键设备,承担着将有机物转化为沼气,实现能源回收的任务。上海庞科环境技术有限公司的PTC-EGSB厌氧反应器,利用较高的液体上升流速和气体搅拌,强化污水与微生物的接触,提升有机物分解效率。其反应器内污泥呈膨胀流化状态,适合处理颗粒污泥和絮状污泥,具备良好的抗冲击负荷能力和运行稳定性。该设备不*提高了COD去除率,也促进了沼气产量,帮助企业实现废水处理与能源利用的双重目标。庞科环境团队深耕环境治理领域,结合自主研发的模块化设计和标准化施工工艺,为客户提供稳定可靠的反应器产品和技术支持,推动绿色生产方式的落实。浙江厌氧反应器内件