
- 品牌
- 道格
- 型号
- 齐全
活性炭吸附法是以活性炭的物理吸附能力为**的工业废水处理技术,自20世纪70年代起逐步成为废水二级或三级处理的主要方法,广泛应用于医药、化工及食品等行业 [1]。该技术通过活性炭的高比表面积及孔隙结构吸附污染物,以伦敦色散力主导的物理吸附为主,辅以化学吸附。吸附效率受炭种孔隙分布、废水pH值等因素影响,酸性低温条件更佳 [1]。工业应用中常采用吸附塔工艺,并根据污染物特性选用粉末、颗粒或生物活性炭,其中颗粒活性炭被列为多种有机污染物的有效处理技术 [2-3]。通过烘干法或其他方法测定活性炭中的水分含量,过高的水分会影响其吸附性能。吴江区绿化活性炭检测销售电话
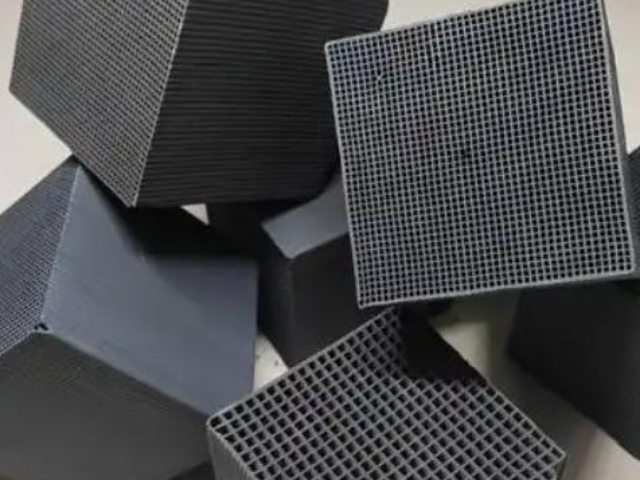
②吸附质的性质取决于其溶解度、表面自由能、极性、吸附质分子的大小和不饱和度、附质的浓度等③废水PH值活性炭一般在酸性溶液中比在碱性溶液中有较高的吸附率。PH值会对吸附质在水中存在的状态及溶解度等产生影响,从而影响吸附效果。④共存物质共存多种吸附质时,活性炭对某种吸附质的吸附能力比只含该种吸附质时的吸附能力差⑤温度温度对活性炭的吸附影响较小⑥接触时间应保证活性炭与吸附质有一定的接触时间,使吸附接**衡,充分利用吸附能力。虎丘区节能活性炭检测供应商可以通过标准的吸附实验(如对特定污染物的吸附实验)来评估活性炭的实际应用效果。
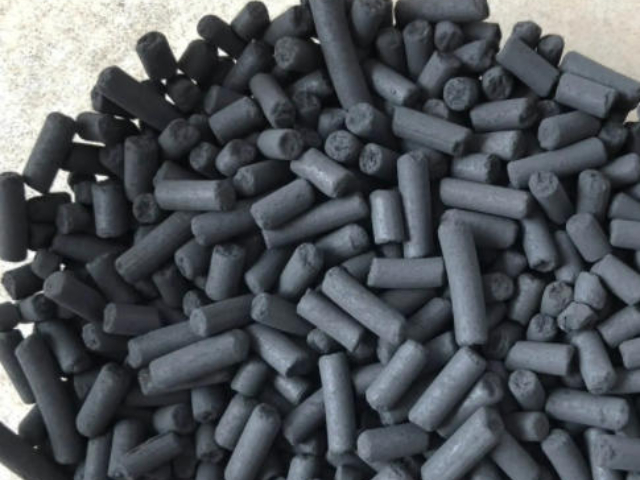
选购活性炭指根据用途筛选吸附性能合格产品的过程,需综合活性炭类型、质量及应用场景进行判断。其**参数包括碘吸附值(液体吸附)、四氯化碳吸附值(气体吸附)和亚甲蓝吸附值(脱色能力),数值越高吸附性能越强 [1]。选购时可通过物理特性辅助判断:轻质多孔结构更具吸附优势,同体积下重量较轻者为优;投入水中产生密集气泡且持续时间长表明孔隙发达;脱色实验可直观反映吸附效率。需选择密封包装以避免孔隙污染,并鉴别炭化料或掺硅藻土劣质品,可通过表面光泽、重量及断裂面特征辨别。活性炭广泛应用于废水处理,通过物理吸附、化学吸附及催化反应去除重金属(如铬、汞)及有机物(如苯酚),常作为低浓度废水深度净化工艺 [1]。
活性炭的吸附作用吸附是指液体或气体附着集中于固体表面的作用,一般的活性炭都能发生这种作用。吸附与吸收不同,吸收是指让液体或气体进入固体的内部的原子结构中,但活性碳并不具备这样的能力,它的吸附作用只是一个表面现象,所以只发生于它的表面。吸附作用的形成,主要来自伦敦色散力,这也是另一种凡得瓦力的表现形式。此种力普遍存在于不具有长久性偶极矩的分子之间,它是一种自然的吸引力。只要分子足够靠近,都会很自然产生这种作用力。凡是能利用此种力把物质吸住的作用,我们称为物理吸附。此种作用力与温度无关,因此不受温度之影响。常用的检测方法有气体吸附法、压汞法等。
果壳活性炭在废水处理中的应用果壳活性炭图片由于活性炭对水的处理要求高,而且活性炭的价格昂贵,因此在废水处理中,活性炭主要用来去除废水中的微量污染物,以达到深度净化的目的。1. 活性炭处理含铬废水。铬是电镀中用量较大的一种金属原料,在废水中六价铬随pH值的不同分别以不同的形式存在。活性炭有非常发达的微孔结构和较高的比表面积,具有极强的物理吸附能力,能有效高地吸附废水中的Cr.活性炭的表面存在大量的含氧基团如羟基(-OH)、羧基(-COOH)等,它们都有静电吸附功能,对Cr产生化学吸附作用灰分:活性炭中固体无机物的含量。吴江区新型活性炭检测图片
官能团采用红外光谱法、核磁共振法等。吴江区绿化活性炭检测销售电话
活性炭的比表面积和孔隙结构直接影响其吸附能力,在选择活性炭时,应根据废水的水质通过试验确定。对印染废水宜选择过渡孔发达的炭种。此外,灰分也有影响,灰分愈小,吸附性能愈好;吸附质分子的大小与炭孔隙直径愈接近,愈容易被吸附;吸附质浓度对活性炭吸附量也有影响。在一定浓度范围内,吸附量是随吸附质浓度的增大而增加的。另外,水温和pH值也有影响。吸附量随水温的升高而减少,随pH值的降低而增大。故低水温、低pH值有利于活性炭的吸附。吴江区绿化活性炭检测销售电话
道格技术(苏州)有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的环保中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同道格供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


中国活性炭在应用历史我国活性炭在应用历史简分为三个阶段。(1)第一阶段使20世纪40年代以前,我国制药工业、化学工业中使用活性炭量大,都用进口货,例如用Carboraffin牌的活性炭。(2)第二阶段自20世纪50年代初开始,国产活性炭上市。1951年沈阳和抚顺的单管炉厂、青岛的反射炉闷烧法厂、上好的电热活化法厂,接着有氯化锌活化法厂,1958年福建、杭州、广州、烟台、东北等地纷纷建厂,1966年太原开创斯列普活化法厂,随后我国陆续开设数以百计的斯列普炉厂。此外,还有不少的转炉、粑式炉等工厂。总生产能力从1951年的三五十吨猛增到20世纪80年代的近十万吨。ASTM D2862是测定颗粒活性炭...
- 虎丘区服务活性炭检测供应商 2026-09-21
- 太仓绿色活性炭检测专卖店 2026-09-21
- 张家港质量活性炭检测销售电话 2026-09-21
- 姑苏区本地活性炭检测厂家 2026-09-21
- 昆山新型活性炭检测销售 2026-09-20
- 张家港本地活性炭检测销售 2026-09-20
- 苏州本地活性炭检测图片 2026-09-20
- 太仓服务活性炭检测销售 2026-09-20
- 昆山本地活性炭检测报价 2026-09-19
- 吴中区新型节能活性炭检测厂家电话 2026-09-19
- 江苏服务活性炭检测报价 2026-09-18
- 姑苏区新型节能活性炭检测供应 2026-09-17
- 苏州服务活性炭检测图片 2026-09-17
- 虎丘区新型节能活性炭检测厂家电话 2026-09-17
- 相城区服务活性炭检测报价 2026-09-17
- 虎丘区新型活性炭检测现货 2026-09-16


- 苏州绿色洁净环境检测专卖店 09-21
- 高新区绿色粉尘爆炸供应商 09-21
- 江苏品牌压缩空气检测厂家 09-21
- 虎丘区新型洁净环境检测销售 09-21
- 虎丘区本地洁净环境检测专卖店 09-21
- 相城区质量洁净环境检测销售电话 09-21
- 吴江区服务洁净环境检测图片 09-21
- 吴中区新型节能洁净环境检测报价 09-21
- 虎丘区服务活性炭检测供应商 09-21
- 江苏新型压缩空气检测现货 09-21