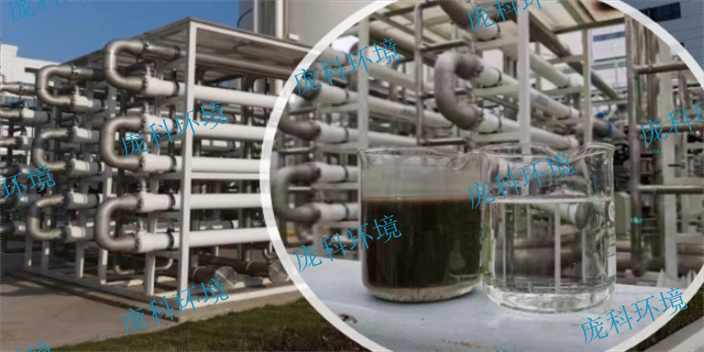
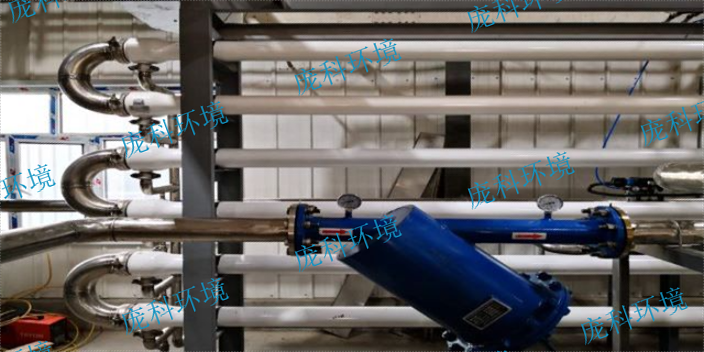
污水脱氮反应器通过结合AO系统与膜技术,实现对污水中氮和有机物的高效去除。该反应器通过泵将污泥-水混合液送入膜内,利用膜的压力驱动完成固液分离,清水进入产水箱或直接排放,浓液回流生化池继续参与反应。系统在高容积负荷和低污泥负荷条件下运行,延长泥龄,减少剩余污泥产生,降低运行成本。膜技术的应用使得反应器能够截留各种微生物,特别是那些增殖缓慢且难以沉淀的菌种,丰富了生物相,提升了系统的稳定性和处理深度。该技术适合制药、化工、发酵、食品等行业的高负荷废水处理,尤其适用于占地紧凑的工业场所。上海庞科环境技术有限公司由一支经验丰富的团队组成,专注于环境治理技术的创新与应用。公司拥有多项关键技术和产品,能够为客户提供定制化的整体解决方案。庞科环境通过技术研发和持续改进,助力客户实现废水处理的高效稳定和资源回收,推动环保与经济效益的协调发展。废水中的氮污染物会对水体生态环境造成严重影响,因此脱氮反应器的使用十分必要。广东高负荷好氧脱氮反应器
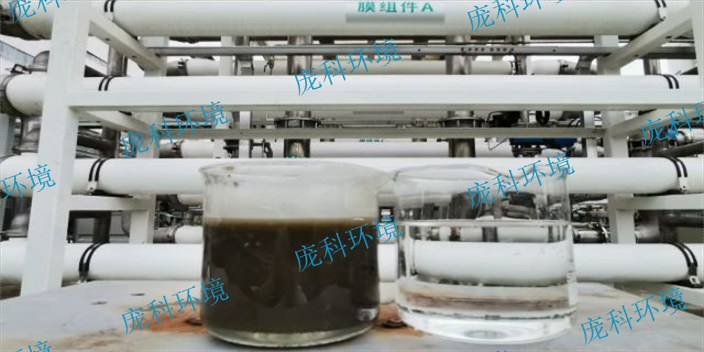
市政污水处理过程中,脱氮技术的多样性带来了选择上的困惑。市政脱氮反应器种类丰富,如传统生物滤池、序批式活性污泥法以及膜生物反应器等,每种类型都有其适用场景和性能特点。高负荷好氧脱氮膜反应器利用管式膜或平板膜进行固液分离,结合AO系统保证了COD与总氮的高效去除,适合占地紧凑且对出水水质要求较高的市政项目。该反应器运行时,膜截留了大部分微生物,增强了生物相的稳定性和抗冲击能力,减少剩余污泥排放,提升了系统稳定性。上海庞科环境技术有限公司深耕脱氮反应器领域,针对不同市政需求提供多种反应器类型,结合客户实际工况进行优化设计。公司凭借多年行业积累和自主研发的关键技术,能够为客户推荐合适的脱氮设备,确保系统运行稳定,助力市政污水处理实现绿色合规排放。河北平板膜脱氮反应器哪里有脱氮反应器推荐通常需要结合废水类型、氮负荷以及企业的处理目标来判断。

脱氮反应器尺寸的确定直接影响系统的占地面积和处理能力。在工业废水处理中,尤其是制药、化工等行业,厂区空间有限,反应器体积需紧凑而高效。高负荷好氧脱氮膜反应器采用塔式AO生化系统设计,能够在有限的空间内实现较高的容积负荷,减少占地面积。膜组件的外置设计不*节省内部空间,还方便维护和更换。尺寸设计时考虑到污泥浓度、进水水质和处理规模,确保膜的分离效率和反应时间满足工艺要求。合理的尺寸安排还能够降低设备故障率,保证系统稳定运行。上海庞科环境技术有限公司结合多年行业经验,针对不同客户的具体需求,提供量身定制的脱氮反应器尺寸方案,既满足高负荷处理要求,也兼顾占地限制,帮助企业实现环保目标的同时不影响生产布局。
选择合适的脱氮反应器生产商是确保工业废水处理效果稳定的关键。生产商不*需要具备丰富的技术积累,还应对各种复杂废水的处理需求有深入理解。上海庞科环境技术有限公司的团队成员在环境行业拥有超过十年的实战经验,涵盖制药、化工、发酵、食品、造纸等多个行业,能够针对不同工业废水的特点提供定制化的解决方案。庞科环境依托自主研发的关键技术,如庆氧反应器和外置管式膜AO脱氨反应器,结合多种技术产品,满足客户对COD和总氮去除的高标准要求。公司注重技术创新,持续完善工艺流程,帮助客户实现废水达标排放的同时,通过资源回收降低运行成本。庞科环境的团队还深入研究各行业的生产和排污特性,推动废物资源化利用,如利用高负荷厌氧反应器产生的沼气作为绿色能源,带动客户环保项目向经济效益转化。选择上海庞科环境技术有限公司,客户能够获得稳定且适合自身需求的脱氮反应器设备及专业的技术支持,助力工业废水处理走向高效与可持续。平板膜脱氮反应器适合空间紧凑的污水处理项目,通过膜截留作用提高系统内生物量。
对于正在寻找脱氮解决方案的企业来说,脱氮反应器多少钱是采购过程中的关键问题。设备价格往往与其技术水平、处理能力和维护便捷性密切相关。高负荷好氧脱氮膜反应器(PTC-HNMBR)采用泵将污泥-水混合液直接送入膜组件,利用压力驱动实现固液分离,减少了传统设备的复杂结构,从而降低了故障率和维护成本。该设备能够稳定去除COD和总氮,出水清澈透明,适合多种工业废水处理需求。上海庞科环境技术有限公司在环保领域深耕多年,拥有多项关键技术和丰富的行业经验,能够根据客户具体情况提供合理报价和技术支持。公司通过持续研发和技术积累,确保设备性能稳定,帮助客户在控制预算的同时达到排放标准。庞科环境秉持为客户创造价值的理念,致力于提供符合企业实际需求的脱氮解决方案,推动环保与经济效益的同步提升。外置管式膜AO脱氮反应器将膜系统单独设置,方便设备维护与日常检查。广东管式膜脱氮反应器供应商
在脱氮反应器设计阶段,需要综合考虑进水水质、处理负荷及现场空间条件。广东高负荷好氧脱氮反应器
工业废水含氮量高且成分复杂,设计一款高效脱氮反应器尤为重要。高效脱氮反应器设计以AO生化池与膜分离技术相结合为中心,通过泵将污泥-水混合液引入管式或平板膜内,借助膜的压力驱动实现固液分离,清水直接进入产水箱,浓液回流生化池继续反应。此设计确保了大分子难降解物质有充分停留时间,提高降解效率。反应器运行在高容积负荷和长泥龄状态,剩余污泥排放量低,系统内微生物群落丰富,特别是针对难沉淀和增殖缓慢的微生物,增强了生物反应活性和抗冲击能力。上海庞科环境技术有限公司依托丰富的环境治理经验和自主技术,针对制药、发酵、化工等行业提供符合实际需求的高效脱氮反应器设计方案,助力客户实现稳定且高效的废水处理。广东高负荷好氧脱氮反应器