
- 品牌
- 道格
- 型号
- 齐全
2、看体积:上面已经介绍过了,要想提高活性炭的吸附性能,只有尽可能多地在活性炭上制造孔隙结构,孔隙越多,活性炭越酥松,相对密度也就会越轻,因此好的活性炭手感上会比较轻,在同等重量包装的情况下,性能好的活性炭会比劣质活性炭体积大许多。3、看气泡。将一小把活性炭投入水中,由于水的渗透作用,水会逐渐浸入活性炭的孔隙结构中,迫使孔隙中的空气排出,从而产生一连串的极为细小的气泡,在水中拉出一条细小的气泡线,同时会发出丝丝的气泡声,十分有趣。这种现象发生得越剧烈,持续时间越长,活性炭的吸附性就越好。通过高温焚烧样品,测定其灰分含量,以评估杂质的存在。张家港绿色活性炭检测供应
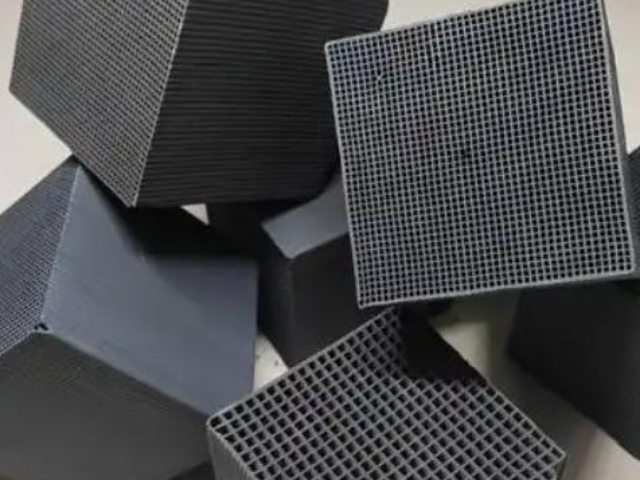
果壳活性炭在废水处理中的应用果壳活性炭图片由于活性炭对水的处理要求高,而且活性炭的价格昂贵,因此在废水处理中,活性炭主要用来去除废水中的微量污染物,以达到深度净化的目的。1. 活性炭处理含铬废水。铬是电镀中用量较大的一种金属原料,在废水中六价铬随pH值的不同分别以不同的形式存在。活性炭有非常发达的微孔结构和较高的比表面积,具有极强的物理吸附能力,能有效高地吸附废水中的Cr.活性炭的表面存在大量的含氧基团如羟基(-OH)、羧基(-COOH)等,它们都有静电吸附功能,对Cr产生化学吸附作用虎丘区绿化活性炭检测销售电话水分:活性炭样品所含水分的质量占活性炭总质量的百分比。
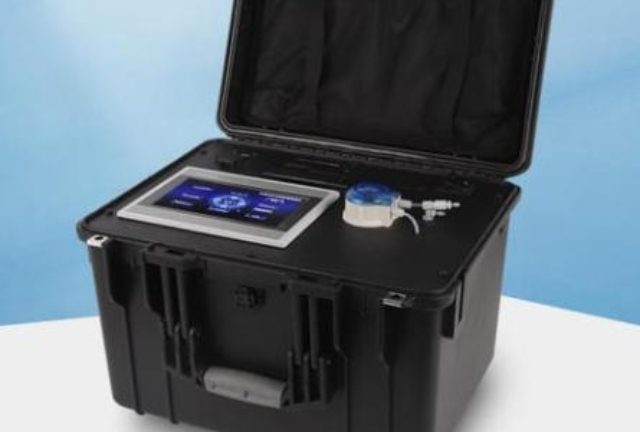
F-Sorb 2400比表面积测试仪是真正能够实现BET法检测功能的仪器(兼备直接对比法),更重要的F-Sorb 2400比表面积测试仪是迄今为止国内***完全自动化智能化的比表面积检测设备,其测试结果与国际一致性很高,稳定性也很好,同时减少人为误差,提高测试结果精确性。①活性炭吸附剂的性质活性炭的比表面积越大,吸附能力就越强; 活性炭是非极性分子,易于吸附非极性或极性很低的吸附质;活性炭吸附剂颗粒的大小,细孔的构造和分布情况以及表面化学性质等对吸附也有很大的影响。
伦敦分散力必须在炭表面与被吸附分子之间达到作用的距离之后才会发生,该力的大小涉及被吸附分子中所有相关原子与活性炭表面碳原子密切接触的程度。如果接触的程度越高,则该力越大,同时活性炭对该分子的吸附能力也越强。回顾百年来世界活性炭应用的历史,不妨粗略划分为三个阶段:(1)第一阶段,从20世纪初到约20世纪20年代为萌芽阶段:(2)第二阶段,从约20世纪20年代中期为中期为成长阶段;(3)第三阶段,从20世纪中期到20世纪末期为发展阶段,发展成为环保大应用阶段。有机物含量:活性炭中残留的有机物会影响其吸附性能和安全性。
振荡时间严格控制在30±2分钟 [3]滴定终点判定采用淀粉指示剂的显色反应 [3]国内外标准体系具有一致性:中国煤质炭国标(GB/T 7702.7)与美标(ASTM D4607)的检测结果偏差不超过5% [1] [4]。在活性炭质量评价体系中:亚甲基蓝值:表征0.3-2.0nm中孔的吸附容量 [1]四氯化碳吸附率:用于蜂窝炭等特殊形态产品的等效评估 [4]焦糖脱色率:反映>3.0nm大孔的吸附性能与这些指标相比,碘吸附值专属表征>1.0nm微孔的发达程度,形成互补评价维度 [1]。通过烘干法或其他方法测定活性炭中的水分含量,过高的水分会影响其吸附性能。工业园区节能活性炭检测销售
粒度:活性炭样品中不同粒径颗粒的质量占颗粒总质量的百分数。张家港绿色活性炭检测供应
缺少了这个过程的炭化料可以说几乎没有任何吸附性能,使消费者受害不浅。炭化料由于没有进行活化造孔的过程,所以表面要比活性炭光洁,且颜色发白,略有金属光泽,手感上要比活性炭硬,且重量也重许多。还有相当一部分的假冒活性炭采用的是劣质原料搀硅藻土烧制,其碳含量极低,大部分为无活性的物质,这种碳颜色相对较白,手感非常重,颗粒长度较长,强度也很高,互相碰撞会发出类似陶瓷敲击时的清脆声音,用手掰开会发现断面上有白色细小颗粒,大家选购时一定要注意以免上当。张家港绿色活性炭检测供应
道格技术(苏州)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来道格供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


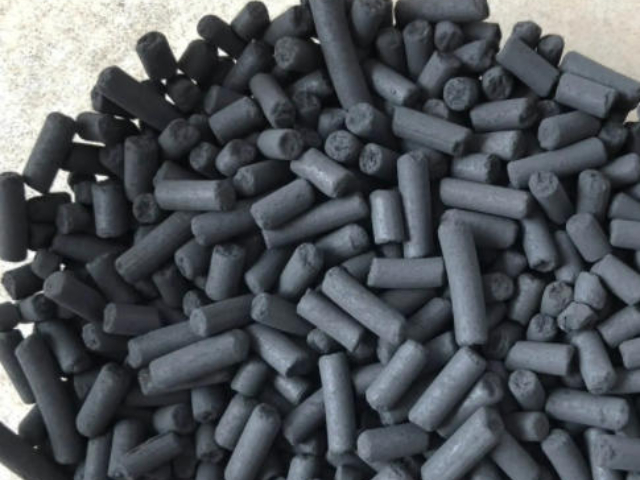
中国活性炭在应用历史我国活性炭在应用历史简分为三个阶段。(1)第一阶段使20世纪40年代以前,我国制药工业、化学工业中使用活性炭量大,都用进口货,例如用Carboraffin牌的活性炭。(2)第二阶段自20世纪50年代初开始,国产活性炭上市。1951年沈阳和抚顺的单管炉厂、青岛的反射炉闷烧法厂、上好的电热活化法厂,接着有氯化锌活化法厂,1958年福建、杭州、广州、烟台、东北等地纷纷建厂,1966年太原开创斯列普活化法厂,随后我国陆续开设数以百计的斯列普炉厂。此外,还有不少的转炉、粑式炉等工厂。总生产能力从1951年的三五十吨猛增到20世纪80年代的近十万吨。ASTM D2862是测定颗粒活性炭...
- 虎丘区服务活性炭检测供应商 2026-09-21
- 太仓绿色活性炭检测专卖店 2026-09-21
- 张家港质量活性炭检测销售电话 2026-09-21
- 姑苏区本地活性炭检测厂家 2026-09-21
- 昆山新型活性炭检测销售 2026-09-20
- 张家港本地活性炭检测销售 2026-09-20
- 苏州本地活性炭检测图片 2026-09-20
- 太仓服务活性炭检测销售 2026-09-20
- 昆山本地活性炭检测报价 2026-09-19
- 吴中区新型节能活性炭检测厂家电话 2026-09-19
- 江苏服务活性炭检测报价 2026-09-18
- 姑苏区新型节能活性炭检测供应 2026-09-17
- 苏州服务活性炭检测图片 2026-09-17
- 虎丘区新型节能活性炭检测厂家电话 2026-09-17
- 相城区服务活性炭检测报价 2026-09-17
- 虎丘区新型活性炭检测现货 2026-09-16


- 苏州绿色洁净环境检测专卖店 09-21
- 高新区绿色粉尘爆炸供应商 09-21
- 江苏品牌压缩空气检测厂家 09-21
- 虎丘区新型洁净环境检测销售 09-21
- 虎丘区本地洁净环境检测专卖店 09-21
- 相城区质量洁净环境检测销售电话 09-21
- 吴江区服务洁净环境检测图片 09-21
- 吴中区新型节能洁净环境检测报价 09-21
- 虎丘区服务活性炭检测供应商 09-21
- 江苏新型压缩空气检测现货 09-21