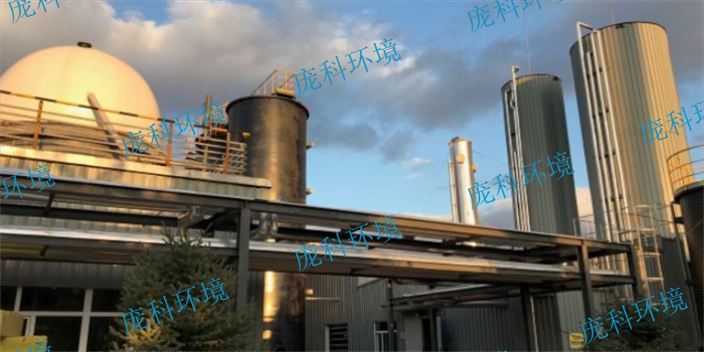
工业废水中高硫酸根含量常造成处理过程中的微生物抑制,进而影响整体反应效率和出水水质。针对这一痛点,采用专门设计的高硫酸根厌氧反应器显得尤为关键。PTC-GMR絮状污泥厌氧反应器通过沼气气提系统,促进废水与厌氧絮状污泥的充分混合,有效缓解硫酸根和氨氮的风险。该反应器紧凑的结构设计不*节省占地,还能适应高固形物废水的处理需求。其高效的混合传质效果和合理的采样设计,使得运行状态易于监控,保障系统稳定运行。上海庞科环境技术有限公司依托多年行业积累,针对畜牧养殖、生物制药等高硫酸根废水领域提供定制化解决方案。公司秉持创新驱动与技术融合,持续优化工艺流程,帮助客户实现废水处理与能源回收的双重目标,降低运行风险,提升经营效益。臭氧催化反应器可以改变有机物的性质,使其更容易与其他悬浮颗粒一起聚集成较大的絮状物。安徽混合厌氧反应器销售
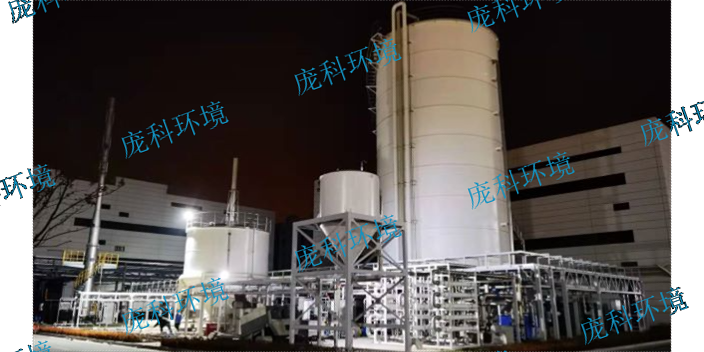
EGSB厌氧反应器通过提高液体上升流速和采用出水再循环设计,增强了污水与微生物的接触效率。反应器内的颗粒污泥床保持膨胀流化状态,促进有机物的快速降解和甲烷的生成。较高的液体流速和气体搅动机制使得混合更充分,反应器对负荷冲击的适应能力较强,运行稳定性较好。EGSB反应器能够适应颗粒污泥或絮状污泥运行,适用范围较广,涵盖啤酒、食品加工、制药等多个行业。上海庞科环境技术有限公司开发的PTC-EGSB厌氧反应器,结合自主设计的三相分离器和循环系统,提升了处理效率和系统稳定性。公司团队凭借丰富的行业经验和技术积累,为客户量身定制解决方案,协助企业实现废水达标排放和能源回收。庞科环境坚持技术创新与服务并重,致力于为客户创造持续的环保价值和经济效益,推动环保产业的可持续发展。上海化工厌氧反应器尺寸臭氧发生器所产生的臭氧,通过气水接触设备扩散于待处理水中。
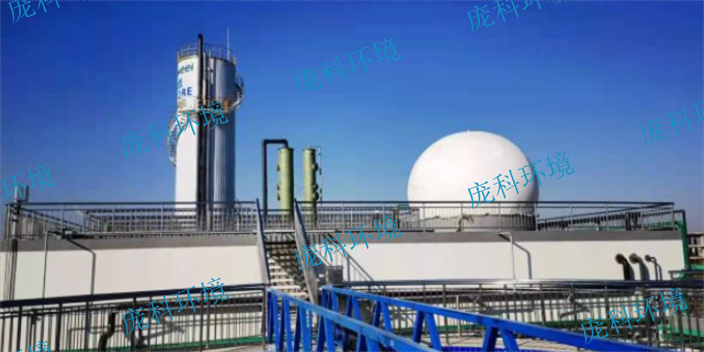
工业废水中高浓度有机物的有效去除,是企业环保达标和降低运营成本的关键。厌氧反应器作为关键设备,承担着将有机物转化为沼气,实现能源回收的任务。上海庞科环境技术有限公司的PTC-EGSB厌氧反应器,利用较高的液体上升流速和气体搅拌,强化污水与微生物的接触,提升有机物分解效率。其反应器内污泥呈膨胀流化状态,适合处理颗粒污泥和絮状污泥,具备良好的抗冲击负荷能力和运行稳定性。该设备不*提高了COD去除率,也促进了沼气产量,帮助企业实现废水处理与能源利用的双重目标。庞科环境团队深耕环境治理领域,结合自主研发的模块化设计和标准化施工工艺,为客户提供稳定可靠的反应器产品和技术支持,推动绿色生产方式的落实。
选择厂家直销的厌氧反应器能够有效缩短采购周期,降低中间成本,确保设备质量和售后服务的连贯性。上海庞科环境技术有限公司作为厌氧反应器的制造商,具备自主研发和生产能力,能够直接响应客户需求,提供符合特定行业废水特点的定制化设备。以PTC-GMR絮状污泥厌氧反应器为例,该设备采用沼气搅拌技术促进污泥与废水充分混合,适应高硫酸根、高氨氮、高固形物废水,具备较短的水力停留时间和紧凑设计,占地面积小。厂家直销模式使得客户在设备选型、技术支持和安装调试过程中获得一站式服务,避免信息传递中的误差。庞科环境提供的保护系统设计完善,设有正负压保护,确保反应器运行安全无忧。公司团队在环境行业积累了丰富经验,熟悉制药、酿酒、造纸等行业的废水特性,能够结合客户实际需求提供科学合理的处理方案。通过直销,庞科环境能够实现产品加工和交付的高效协同,保证工程进度,帮助客户快速启动项目,提升环保效益,促进资源回收和能源利用。小型厌氧反应器适合规模不大的企业,在废水处理中同样能发挥稳定作用。
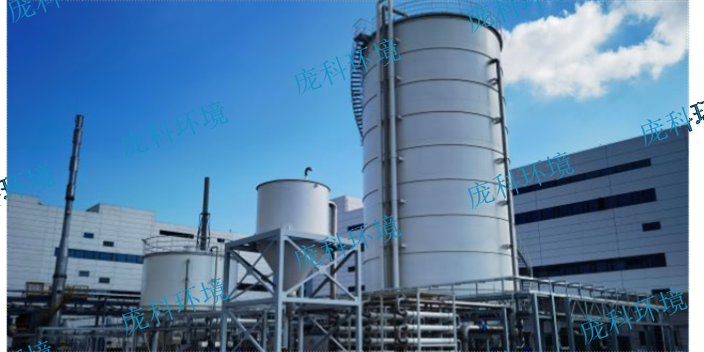
选购UASB厌氧反应器时,供应商的技术实力和服务能力是关键考虑因素。供应商不*提供设备,更承担起项目设计、安装调试以及后期维护的责任。UASB反应器通过厌氧微生物降解废水中的有机物,转化为可利用的沼气,实现废水处理与能源回收的结合。上海庞科环境技术有限公司作为供应商,凭借自主研发的PTC-DCAR模块化反应器,提升了厌氧污泥的浓度和活性,确保设备在高负荷条件下依然保持稳定运行。庞科环境的双布水系统和双通道分离模块有效保障了泥、气、水三相的分离和传质效率,减少污泥流失风险,降低启动成本。供应商团队具备丰富的行业经验,能够根据客户的废水特性和处理需求,提供灵活的工艺配置和技术支持。公司秉持标准化施工流程,确保设备质量和工程进度。庞科环境专注于为制药、食品、化工等行业客户提供环保整体解决方案,协助客户实现环保达标和资源回收的双重目标,提升环保设施的经济效益和可持续发展能力。新型厌氧反应器采用创新技术,明显提高工业废水处理效率与成本效益。北京生物厌氧反应器设计
化工厌氧反应器特别设计,适应复杂化工废水,提升处理效率与稳定性。安徽混合厌氧反应器销售
在工业废水处理领域,选择合适的发酵厌氧反应器是保障处理效果和运营稳定性的关键。采购时,用户通常关注设备的处理能力、适应废水类型、运行稳定性和维护简便性。以PTC-DCAR厌氧反应器为例,其模块化设计确保了微生物的良好保留,厌氧污泥浓度远高于传统UASB反应器,提升了COD的转化效率和沼气产量。设备采用双布水系统和双通道三相分离模块,优化了混合传质和气液固分离过程,保证了反应器在冲击负荷下依然稳定运行。采购者还会考虑设备的施工安装周期和后续维护,上海庞科环境技术有限公司严格执行标准化作业流程,确保交付周期合理且设备性能稳定。庞科环境的团队在多个行业积累了丰富经验,能够针对客户废水特性提供定制化的采购方案,帮助工业企业实现废水达标排放和能源回收,降低运营成本,提升环保效益。公司通过持续创新和技术积累,致力于为客户提供可靠的发酵厌氧反应器设备及配套服务,推动环保产业与企业经济效益的协同发展。安徽混合厌氧反应器销售