
- 品牌
- 彬泉环保
- 型号
- 齐全
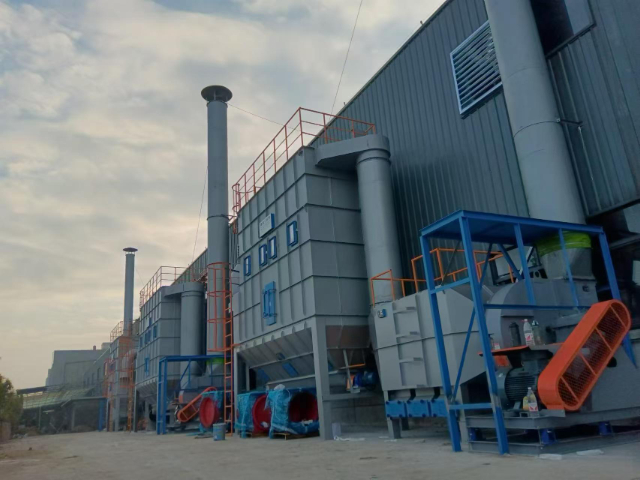
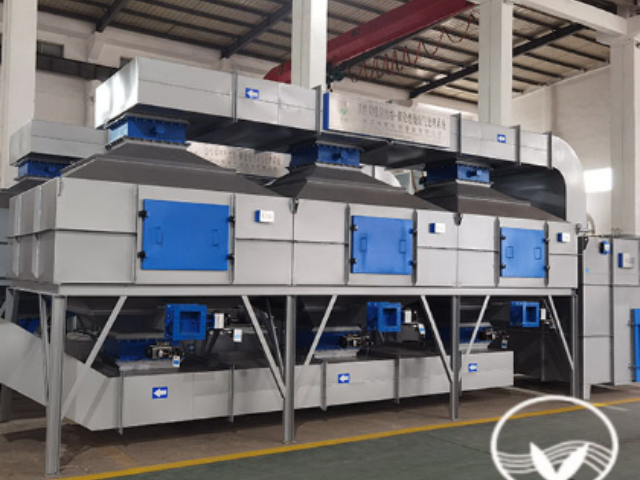
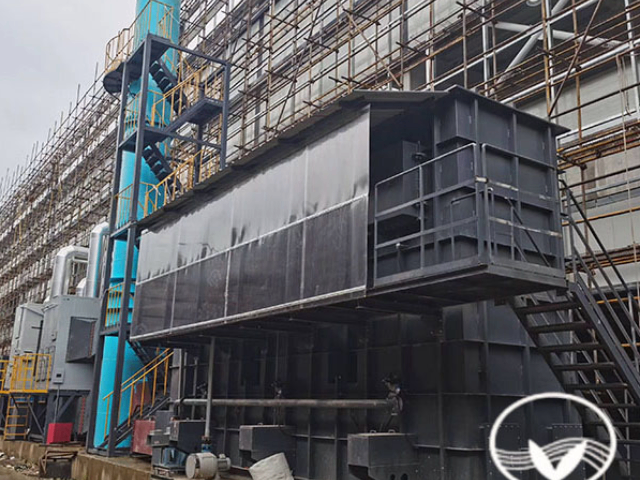
余热利用与经济效益:在中高浓度的条件下,RTO可以对外输出余热,通过蒸汽、热风、热水等形式加以利用,实现经济效益。具体余热回收方式包括:热水:通过在RTO后端配置热水换热器,将多余热量置换为高温热水储存到热水储箱中,适用于<75℃的用热工艺温度。蒸汽:通过在RTO后端配置蒸汽余热锅炉,可将多余热量转换为高压蒸汽,适用于小于等于160℃的用热工艺温度导热油:通过在RTO后端配置导热油余热锅炉,将余热转换为高温导热油,适用于小于等于250℃的用热工艺温度热风:通过高温烟气直接供热,适用于需要高温热源的场合。RTO 浓缩吸附废气净化器由蓄热室、燃烧室组成,处理效率超 99%。湖州环保废气净化器价格
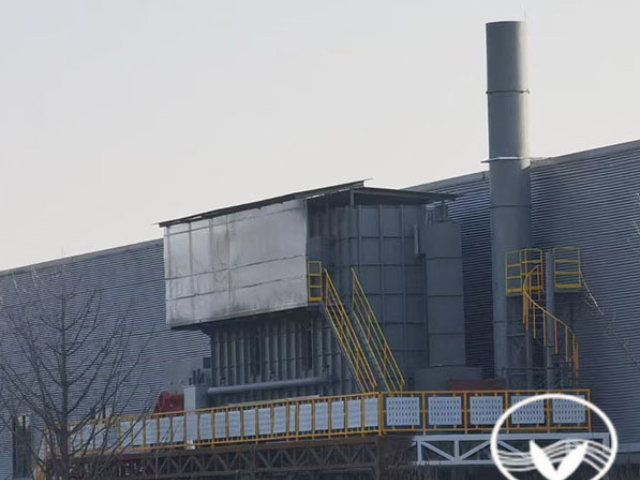
当前技术前沿正探索可见光响应型催化剂(如g-C₃N₄)与等离子体协同技术,未来有望实现无紫外光源的全天候净化。而随着《挥发性有机物治理攻坚方案》等政策实施,UV光氧净化器在工业废气治理领域的渗透率预计将从2025年的38%提升至2030年的65%,成为蓝天保卫战的关键技术装备。在工业废气治理领域,催化燃烧凭借高效、节能等特性,成为众多企业处理有机废气的关键选择。它能够将有害的有机废气转化为无害的二氧化碳和水,在改善空气质量、推动环保生产方面发挥着重要作用。上海废气净化器厂家精选有机废气净化器可与沸石转轮联用,提升低浓度废气的处理效率。
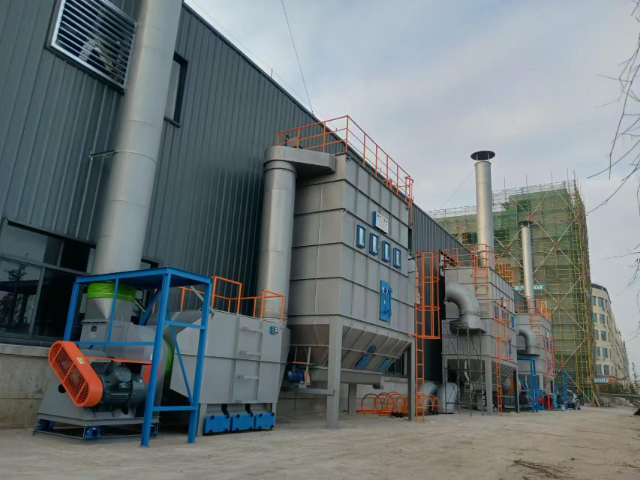
UV光氧净化器作为一种高效环保的空气净化设备,其设计原理融合了光化学、催化氧化和流体动力学等多学科技术,通过特定波段的紫外线激发光催化反应,实现对挥发性有机物(VOCs)、异味及细菌等污染物的高效分解。以下从主要组件、反应机理、系统优化三个层面详细解析其设计逻辑。流体动力学结构:采用螺旋导流板与多孔均流装置组合设计:-废气在反应腔内形成湍流,停留时间延长至3-5秒(传统设计只0.5-1秒),确保污染物充分接触催化界面。-计算流体力学(CFD)模拟优化的风道结构,使压损控制在300Pa以下,降低风机能耗。
催化燃烧优势:高效净化:催化燃烧对有机废气的净化效率高,一般可达95%以上,甚至在理想条件下可接近100%。这使得企业能够满足严格的环保排放标准,有效减少有机污染物的排放,降低对大气环境的污染。例如,在电子行业的半导体制造过程中,会产生含有多种有机废气的尾气,通过催化燃烧处理后,能够将废气中的有机污染物含量降低到极低水平,实现达标排放。节能降耗:由于催化燃烧能够在较低温度下进行,相比直接燃烧,较大程度上减少了能源消耗。较低的反应温度意味着加热所需的燃料或电能减少,同时热量回收单元的应用进一步提高了能源利用效率,降低了企业的运行成本。RTO 浓缩吸附废气净化器可实现 PLC 全自动控制,减少人工操作强度。
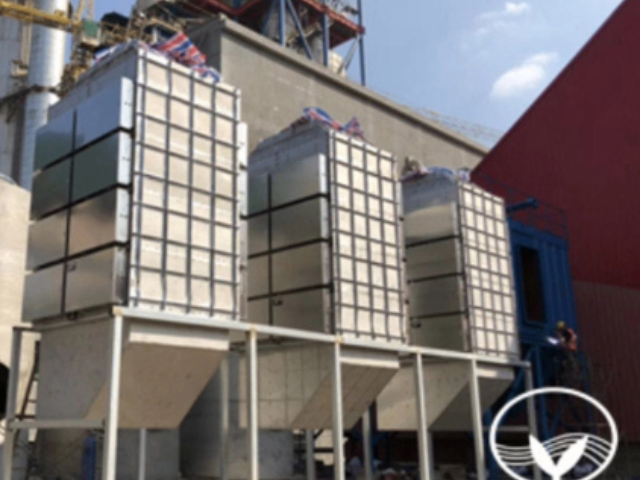
RTO成为印刷行业好选择的原因如下:1.突出的处理效率:RTO对VOCs的去除率通常可达95%99%,能够满足日益严格的环保排放标准。对于成分复杂的印刷废气,RTO的高温氧化能够彻底分解各类有机污染物,避免产生二次污染。2.出色的经济性:虽然初期投资较高,但RTO的长期运行成本优势明显:热能回收率高:明显降低燃料消耗;维护简单:没有易耗品,主要部件寿命长;适应性强:可处理浓度范围广(1.525%LEL),适合印刷行业废气浓度波动大的特点。光催化废气净化器的催化剂可回收再利用,符合循环经济理念。江苏有机废气净化器制造商
环保废气净化器运行噪音低于 65 分贝,符合厂区周边居民区声环境要求。湖州环保废气净化器价格
典型案例:某汽车喷涂车间RTO治理项目。项目背景:废气风量50000m³/h,VOCs浓度1200mg/m³(主要成分为二甲苯、乙酸乙酯),要求排放浓度≤50mg/m³;方案设计:采用三室RTO,蓄热体为陶瓷蜂窝体,燃烧室温度820℃,停留时间2.5秒;预处理:干式过滤(F7级)去除漆雾颗粒;运行效果:VOCs去除率99.1%,排放浓度12mg/m³,优于国家标准;热回收率95%,年节约天然气约120万立方米,投资回收期3.5年;创新点:余热用于加热车间新风,冬季可减少供暖能耗40%。湖州环保废气净化器价格


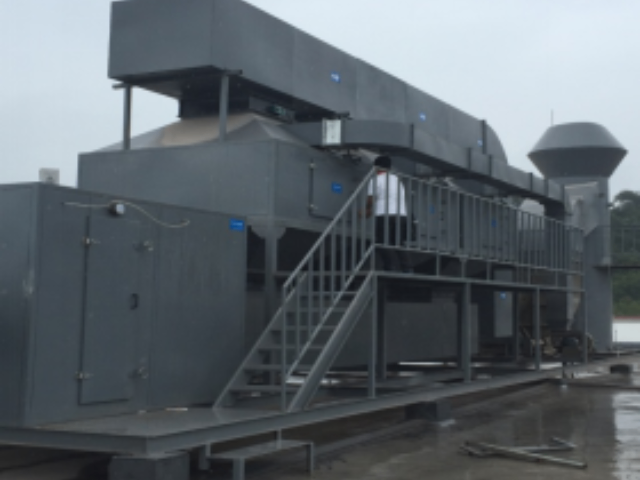
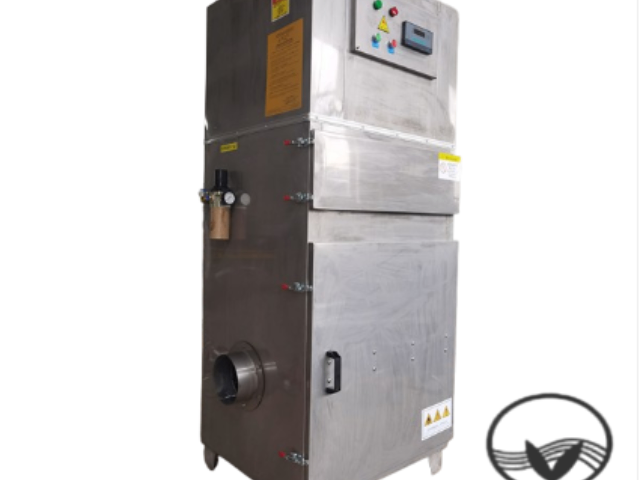
有机废气净化器作为公司重点治理设备,可精确适配轻工制造行业的有机废气治理需求,针对家具生产、板材加工、木器喷涂等工序产生的油漆雾、有机挥发废气,具备良好的净化处理效果。设备采用多级净化结构,可逐层过滤废气中的颗粒物与有机污染物,净化流程科学,处理效果稳定,能够有效去除车间生产产生的异味与有害废气,优化厂区作业环境。公司可根据家具厂不同的喷涂工位数量、生产风量、废气浓度,定制对应规格的有机废气净化器,设备安装灵活,适配中小型家具厂的改造场景,满足企业日常环保达标排放需求。废气净化器厂家,严格遵守环保生产规范,自身生产绿色低碳。湖州废气净化器制造环保废气净化器作为通用型环保设备,适配各类工业企业的...
- 金华光催化废气净化器定制 2026-11-06
- 丽水有机废气净化器生产厂家 2026-11-06
- 金华RCO催化燃烧设备废气净化器厂家直销 2026-11-06
- 湖州有机废气净化器多少钱 2026-11-05
- 常州RCO催化燃烧设备废气净化器市场价格 2026-11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 2026-11-05
- 合肥催化燃烧废气净化器哪家好 2026-11-05
- 福建催化燃烧废气净化器定制价格 2026-11-05
- 厦门RCO催化燃烧设备废气净化器设备 2026-11-05
- 徐州有机废气净化器 2026-11-05
- 浙江环保废气净化器定制 2026-11-04
- 亳州光催化废气净化器现货直发 2026-11-04
- 福建沸石转轮浓缩吸附废气净化器定制 2026-11-04
- 苏州废气净化器厂家直销 2026-11-03
- 常州工业废气净化器定制 2026-11-03
- 绍兴有机废气净化器厂家供应 2026-11-03

- 常州RCO催化燃烧设备废气净化器市场价格 11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 11-05
- 合肥催化燃烧废气净化器哪家好 11-05
- 福建催化燃烧废气净化器定制价格 11-05
- 厦门RCO催化燃烧设备废气净化器设备 11-05
- 徐州有机废气净化器 11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 11-04
- 湖州活性炭吸附废气净化器多少钱 11-04
- 淮北沸石转轮浓缩吸附废气净化器市场价格 11-04
- 安徽废气净化器市场价格 11-04