
- 品牌
- 彬泉环保
- 型号
- 齐全
监测与控制系统:该系统用于实时监测催化燃烧装置的运行参数,如废气流量、温度、压力、浓度等,并根据监测数据对装置进行自动控制和调节,确保装置的安全、稳定运行。监测系统主要由各类传感器组成,如温度传感器用于监测废气温度和催化剂床层温度,压力传感器用于监测管道压力,浓度传感器用于监测废气中有机污染物的浓度等。控制系统则根据传感器反馈的数据,通过调节预热单元的加热功率、风机的转速等参数,实现对催化燃烧装置的精确控制。例如,当废气浓度过高时,控制系统会自动增加风机转速,降低废气浓度,防止催化剂因过热而损坏;当废气温度过低时,控制系统会自动提高预热单元的加热功率,确保废气能够达到催化剂的起燃温度。许多废气净化器采用多级过滤系统,能够去除不同类型的污染物,确保更全方面的净化效果。舟山RCO催化燃烧设备废气净化器供应商
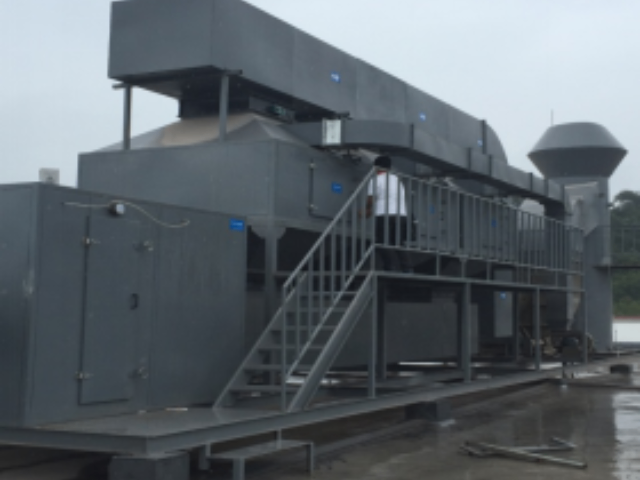
热力再生的科学:RTO工作原理三阶段:RTO设备通过精妙的热量循环利用机制,将工业生产中排放的有机废气转化为无害的二氧化碳和水蒸气,其工作过程可分为三个关键阶段:废气预热:工业废气首先通过陶瓷蓄热体进入系统。这些特殊材质的蓄热体具有优异的吸热性能,能够将废气温度从常温提升至接近反应温度(通常为800-850℃)。这一过程可回收利用上一循环中95%以上的热能,大幅降低后续燃烧环节的能源消耗。热量回收:净化后的高温气体流经出口区域的陶瓷蓄热体,将其所含热量传递给陶瓷体后以安全温度排放。通过旋转阀或切换阀的精确控制,进气和出气通道定时轮换,实现热量的连续回收。常州有机废气净化器制造商对工业企业而言,废气净化器是降低生产过程污染的重要设备,保护环境。
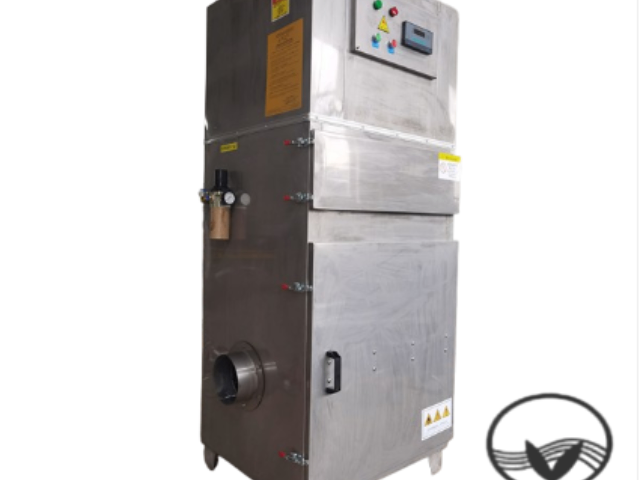
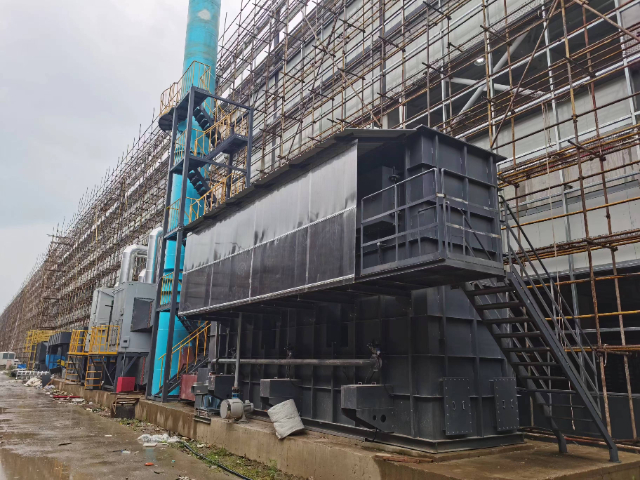
RTO废气处理净化装置:RTO,即蓄热式热力氧化器,其废气处理原理基于高温氧化分解。在RTO装置中,首先废气被引入系统。装置内有蓄热体,通常由陶瓷等材料制成。当废气进入时,先经过蓄热体,蓄热体将之前氧化反应产生的热量传递给废气,使废气温度快速升高。接着,升温后的废气进入氧化室,在高温环境下(一般700-950℃),废气中的有机成分与氧气发生氧化反应,被分解为二氧化碳和水等无害物质。完成氧化反应后的高温净化气体,再通过另一组蓄热体。这组蓄热体吸收净化气体的热量,温度升高,而净化气体则被冷却后排出。吸收的热量又可用于预热后续进入的废气,如此循环,实现热量的高效回收利用。这种原理使得RTO废气处理具备较高的热效率,能有效降低能源消耗,同时对多种有机废气都有良好的处理效果,可将废气中的有机物去除率达到95%以上,从而实现对废气的净化处理,减少对环境的污染。
工业废气净化器已成为各工业生产企业必不可少净化设备,针对车间具体情况进行个案处理,针对性强,力求降低运行成本,节约能耗的同时达到较好的净化效果。挥发性有机废气(VOCs)的排放问题日益突出,为了保护环境,降低污染,人们开始研究和使用各种废气处理技术。其中,RTO(RegenerativeThermalOxidizer,再生热氧化器)废气处理净化装置因其高效、环保的特性,被普遍应用于工业废气处理领域。RTO废气处理净化装置的工作原理是利用高温和充足的氧气,将挥发性有机废气转化为无害的物质。尾气净化器对于汽车尾气处理至关重要,有助于减轻交通污染排放。
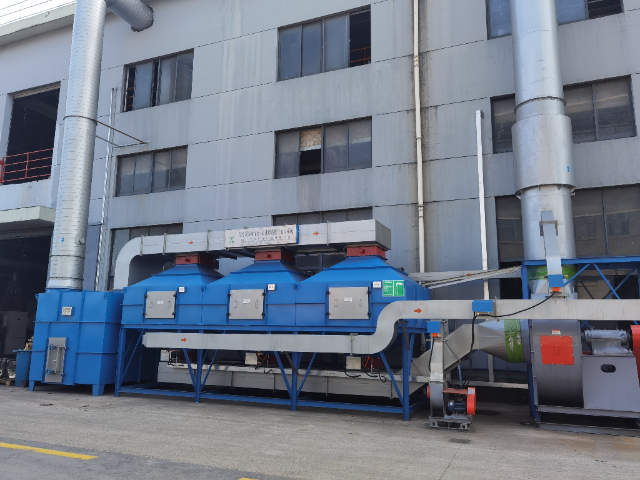
工业废气净化器是各工业生产企业必不可少净化设备,可用于化工生产、涂料工业、钢铁制造、油漆厂等生产。途用于净化工业废气的设备。应用范围:化工生产、涂料工业、钢铁制造、油漆厂等。作用:治理废气气体。应用范围:现代工业废气处理设备有很多种,选择合适的工业废气净化器才能有效净化工业生产车间产生的工业废气、有机废气的污染。工业生产车生的废气对生产车间及周围环境造成很大的污染,甚至对人的身体有一定的危害。治理废气气体:丁醇、甲醇、甲醛、苯、甲苯、二甲苯、苯乙烯、甲基叔丁基醚、乙酸乙酯、次甲基氯、乙烷、戍烷、天然气、汽车尾气、硫化氢、二硫化氢、硫醇、氨气和各种有机废气、酸碱废气。废气净化器的使用不*改善了空气质量,还能提升员工的工作舒适度。泉州催化燃烧废气净化器公司
在肺炎后,许多人开始关注废气净化器的净化能力,为生活安全护航。舟山RCO催化燃烧设备废气净化器供应商
RTO系统节能与运维优化:(一)节能技术应用:余热回收拓展:净化器余热除用于加热废气外,还可通过余热锅炉产生蒸汽(压力0.5-1.0MPa),或通过空气换热器预热生产用风,年节约能源费用20%-40%;变频控制:风机、燃烧器采用变频调节,根据废气流量和浓度动态调整功率,降低电耗15%-25%;自供热运行:当VOCs浓度≥800mg/m³时,燃烧释放的热量可维持系统自供热,无需额外燃料。(二)运维管理要点:日常巡检:每小时记录燃烧室温度、蓄热体压降、LEL浓度等参数;每日检查切换阀密封性,确保无泄漏或卡滞;定期维护:每周清理预处理过滤器,每季度对蓄热体进行脉冲反吹(压缩空气压力0.6-0.8MPa);每年对设备进行全方面检修,包括耐火层检查、阀门密封性测试、催化剂活性评估(若有)。耗材更换:蓄热体使用寿命5-8年,出现破碎或堵塞时及时更换;密封件、传感器按制造商建议周期更换(通常1-2年)。舟山RCO催化燃烧设备废气净化器供应商


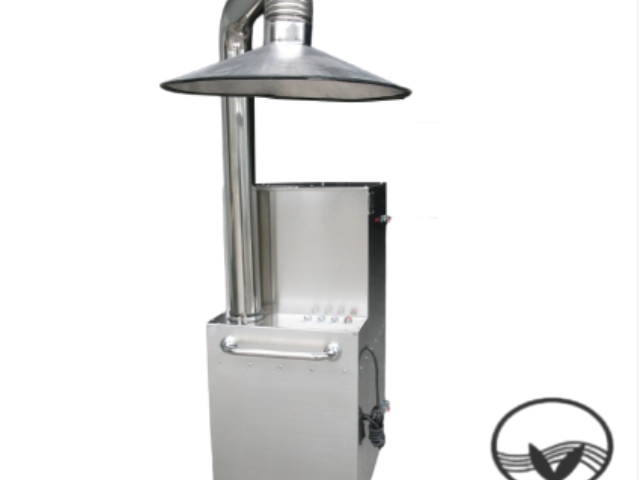
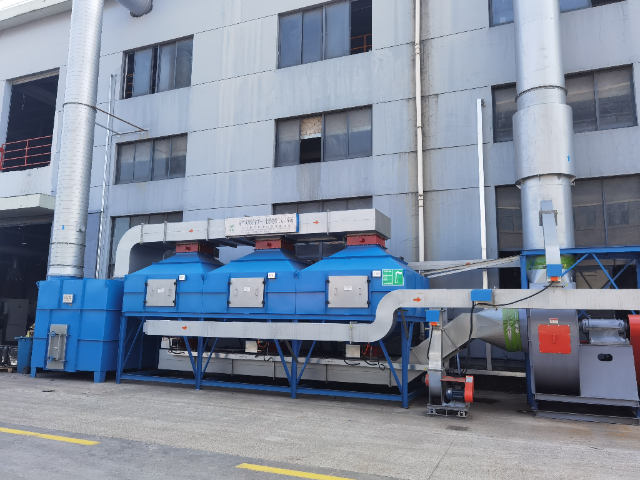
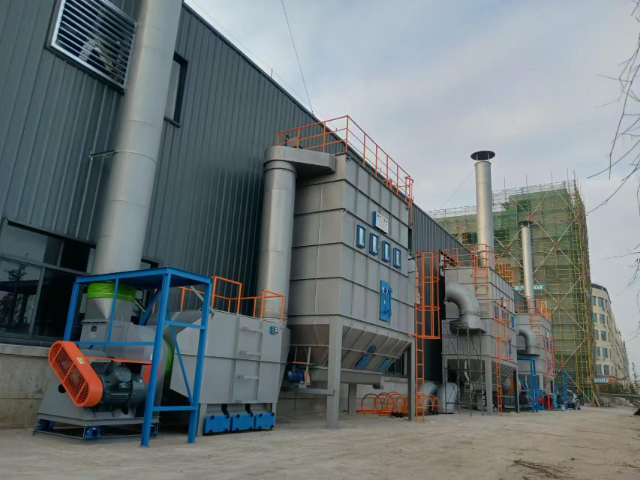
有机废气净化器是浙江彬泉环保设备有限公司重点主营废气治理设备之一,该设备专为工业有机废气治理设计制造,适配涂装、印刷、塑胶、化工等多个产生有机废气的工业行业。设备采用成熟的有机废气处理工艺,结构设计合理,安装便捷,运行过程稳定,能够针对性吸附、分解工业生产中挥发的苯类、醛类、酮类等有机废气污染物。公司根据不同企业的废气风量、浓度、成分差异,优化设备规格与配置参数,让设备适配不同生产工况,有效降低厂区有机废气浓度,改善车间作业环境,帮助企业实现有机废气常态化达标排放,设备日常运维简单,适配企业长期稳定使用。废气净化器厂家,针对低浓度废气优化方案,降低企业投入成本。湖州有机废气净化器多少钱RTO浓...
- 常州RCO催化燃烧设备废气净化器市场价格 2026-11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 2026-11-05
- 合肥催化燃烧废气净化器哪家好 2026-11-05
- 福建催化燃烧废气净化器定制价格 2026-11-05
- 厦门RCO催化燃烧设备废气净化器设备 2026-11-05
- 徐州有机废气净化器 2026-11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 2026-11-04
- 湖州活性炭吸附废气净化器多少钱 2026-11-04
- 淮北沸石转轮浓缩吸附废气净化器市场价格 2026-11-04
- 安徽废气净化器市场价格 2026-11-04
- 常州工业废气净化器定制 2026-11-03
- 绍兴有机废气净化器厂家供应 2026-11-03
- 台州沸石转轮浓缩吸附废气净化器设备 2026-11-03
- 湖州环保废气净化器定制价格 2026-11-03
- 温州有机废气净化器哪家好 2026-11-03
- 无锡环保废气净化器定制 2026-11-03

- 厦门RCO催化燃烧设备废气净化器设备 11-05
- 徐州有机废气净化器 11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 11-04
- 湖州活性炭吸附废气净化器多少钱 11-04
- 淮北沸石转轮浓缩吸附废气净化器市场价格 11-04
- 安徽废气净化器市场价格 11-04
- 浙江环保废气净化器定制 11-04
- 亳州光催化废气净化器现货直发 11-04
- 福建沸石转轮浓缩吸附废气净化器定制 11-04
- 苏州废气净化器厂家直销 11-03