
- 品牌
- 彬泉环保
- 型号
- 齐全
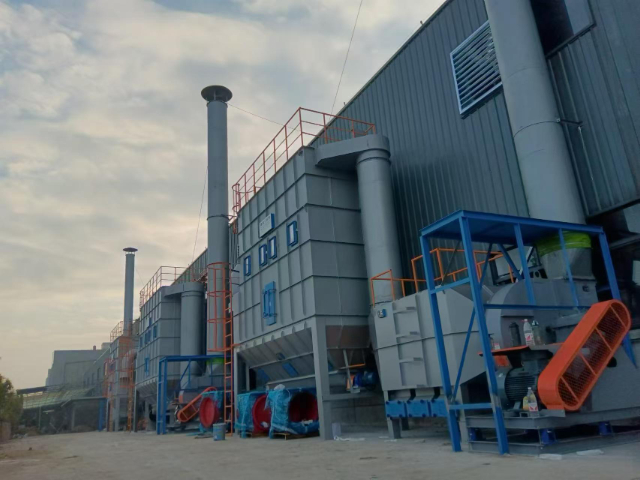
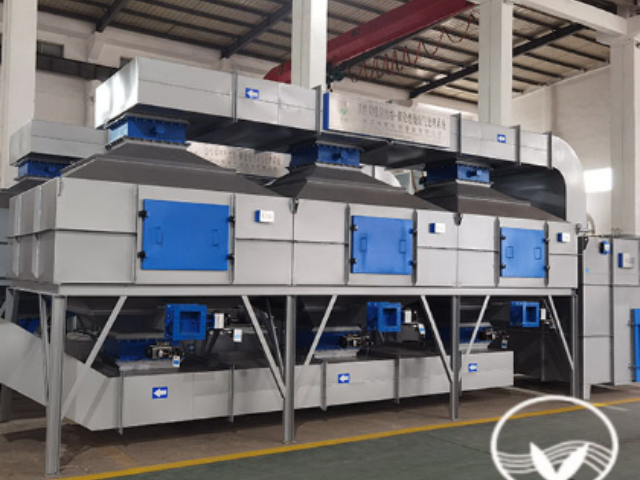
RTO废气处理设备以95%热回收率和99%污染物分解率引导工业治污革新,2024年环保装备产值突破9200亿元。这种"工业绿色肺腑"通过三阶段热力再生,将有害废气转化为无害物质,已在化工、电子等行业普遍应用,每年阻止数十万吨VOCs排放。在工业生产过程中,大量挥发性有机废气(VOCs)的排放已成为环境污染的主要源头之一。面对日益严峻的大气污染问题,一种名为蓄热式热力焚烧炉(RTO)的废气处理设备凭借其突出的效能,正在全球范围内迅速推广。这种设备通过高温氧化分解有害废气,实现了高达95%以上的热回收效率和超过99%的污染物分解率,为工业废气治理提供了可靠的技术路径。RCO 催化燃烧设备废气净化器对浓度波动适应性强,适合处理化工间歇排气。无锡RCO催化燃烧设备废气净化器参考价
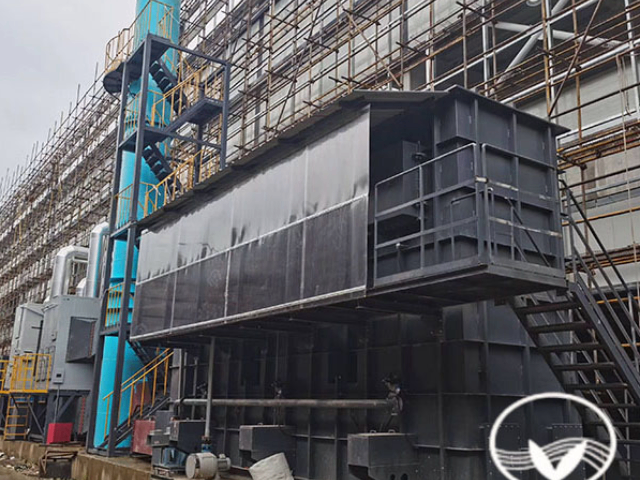
选型建议:优先选择RTO的场景:废气浓度较高(>1000mg/m³)或成分复杂(含苯、酯类、卤代烃);企业有余热利用需求(如蒸汽、供热),需降低综合能耗;所在地环保标准严苛(如VOCs排放浓度≤30mg/m³),需确保稳定达标。组合工艺推荐:低浓度废气:活性炭吸附-脱附+RTO(浓缩后处理,降低RTO规模);含粉尘废气:预处理(过滤/静电除尘)+RTO;含氯废气:RTO+碱液喷淋(中和HCl)+活性炭吸附(去除二噁英)。据统计,采用催化燃烧技术处理有机废气,可使能源消耗降低30%-50%。南通活性炭吸附废气净化器供应废气净化器有效降低二氧化碳排放,为全球气候变化做出贡献。
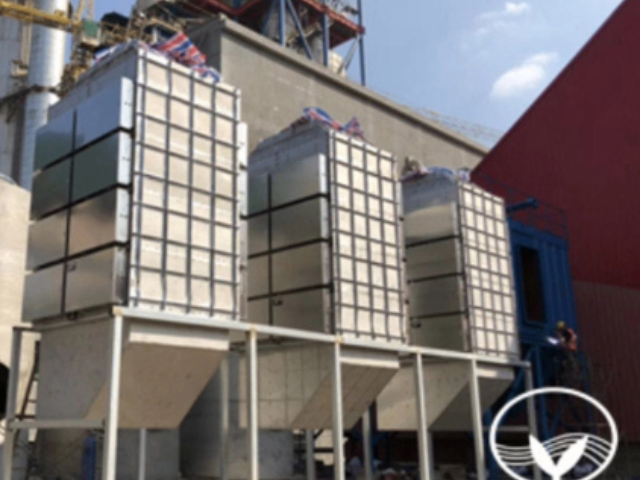
随着我国环保政策日益严格,2024年环保装备制造业总产值已达到9200亿元,其中高效废气处理设备成为产业发展的重点方向。在众多治理技术中,RTO因其独特的工作原理和明显的节能减排效果,正在化工、涂装、电子等众多行业发挥关键作用。环保装置RTO是再生热氧化技术在环保领域的重要应用,它通过热氧化的方式处理工业废气,具有高效净化、节能减排和稳定运行等特点。在当前的环保工作中,RTO技术发挥着重要的作用,有助于改善空气质量,保护生态环境。
催化燃烧作为一种先进的废气处理技术,凭借其独特的原理、合理的装置构成和明显的优势,在工业废气治理领域发挥着重要作用。随着环保要求的不断提高和技术的持续进步,催化燃烧技术将不断完善和创新,为改善空气质量、推动绿色发展做出更大的贡献。应用范围:化工生产、涂料工业、钢铁制造、油漆厂、喷漆喷涂涂装车间、油烟车间、餐饮业、家具烤漆房汽车喷漆房生产、垃圾填埋、造纸厂、黏合剂生产、印刷工业、汽油生产、石化加工。对工业企业而言,废气净化器是降低生产过程污染的重要设备,保护环境。
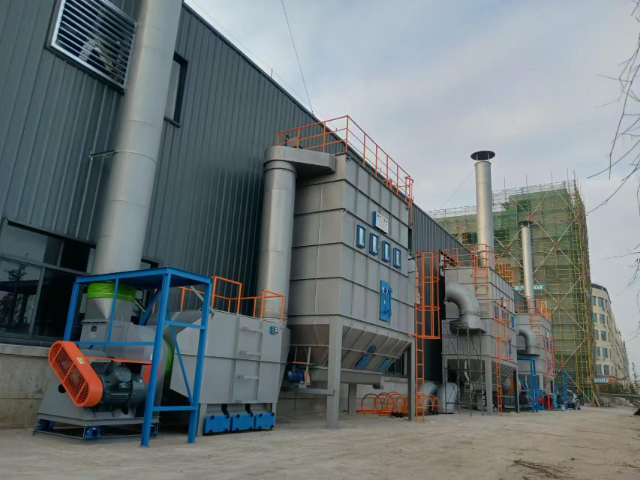
催化反应单元:这是催化燃烧装置的主要部分,主要由催化剂床层和反应容器组成。催化剂床层按照一定的方式装填在反应容器内,常见的装填方式有固定床和流化床。固定床催化剂床层结构简单,催化剂不易磨损,但存在传热传质效率较低的问题;流化床催化剂床层则具有传热传质效率高、反应速度快等优点,但催化剂磨损相对较大。在催化反应单元中,经过预热的废气与催化剂充分接触,在催化剂的作用下发生氧化反应,释放出大量的热量,使反应温度升高,进一步促进反应的进行。光催化废气净化器利用紫外线触活催化剂,分解制药车间废气中的有毒成分。无锡RCO催化燃烧设备废气净化器参考价
净化器能捕捉微小颗粒物,防止呼吸道疾病在工人中传播。无锡RCO催化燃烧设备废气净化器参考价
UV光氧净化器作为一种高效环保的空气净化设备,其设计原理融合了光化学、催化氧化和流体动力学等多学科技术,通过特定波段的紫外线激发光催化反应,实现对挥发性有机物(VOCs)、异味及细菌等污染物的高效分解。以下从主要组件、反应机理、系统优化三个层面详细解析其设计逻辑。流体动力学结构:采用螺旋导流板与多孔均流装置组合设计:-废气在反应腔内形成湍流,停留时间延长至3-5秒(传统设计只0.5-1秒),确保污染物充分接触催化界面。-计算流体力学(CFD)模拟优化的风道结构,使压损控制在300Pa以下,降低风机能耗。无锡RCO催化燃烧设备废气净化器参考价


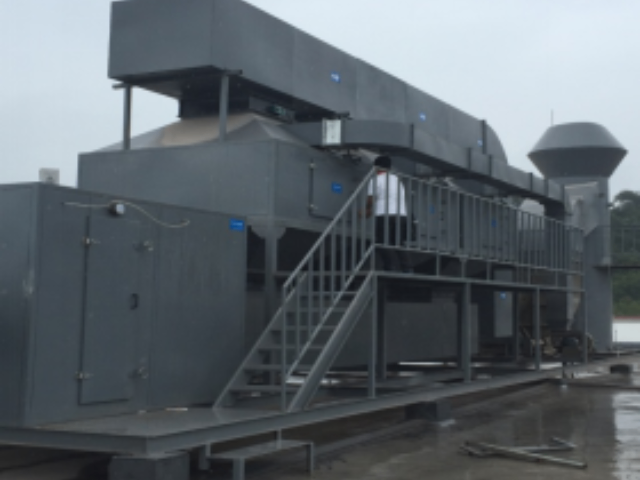
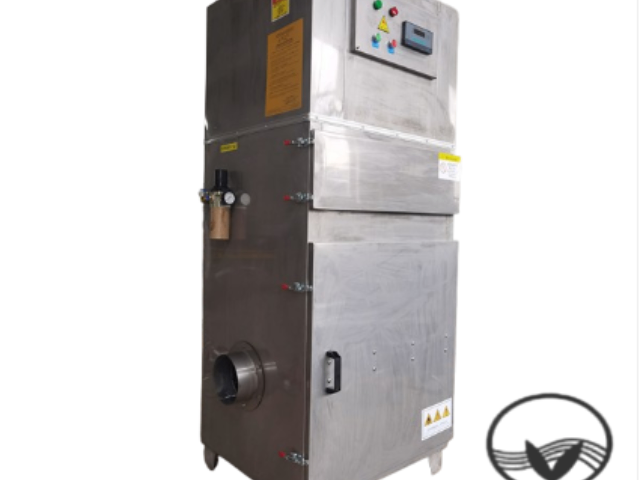
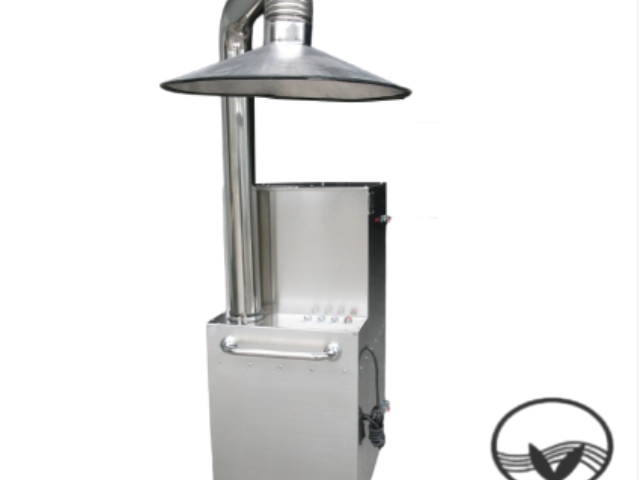
有机废气净化器作为公司重点治理设备,可精确适配轻工制造行业的有机废气治理需求,针对家具生产、板材加工、木器喷涂等工序产生的油漆雾、有机挥发废气,具备良好的净化处理效果。设备采用多级净化结构,可逐层过滤废气中的颗粒物与有机污染物,净化流程科学,处理效果稳定,能够有效去除车间生产产生的异味与有害废气,优化厂区作业环境。公司可根据家具厂不同的喷涂工位数量、生产风量、废气浓度,定制对应规格的有机废气净化器,设备安装灵活,适配中小型家具厂的改造场景,满足企业日常环保达标排放需求。废气净化器厂家,严格遵守环保生产规范,自身生产绿色低碳。湖州废气净化器制造环保废气净化器作为通用型环保设备,适配各类工业企业的...
- 金华光催化废气净化器定制 2026-11-06
- 丽水有机废气净化器生产厂家 2026-11-06
- 金华RCO催化燃烧设备废气净化器厂家直销 2026-11-06
- 湖州有机废气净化器多少钱 2026-11-05
- 常州RCO催化燃烧设备废气净化器市场价格 2026-11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 2026-11-05
- 合肥催化燃烧废气净化器哪家好 2026-11-05
- 福建催化燃烧废气净化器定制价格 2026-11-05
- 厦门RCO催化燃烧设备废气净化器设备 2026-11-05
- 徐州有机废气净化器 2026-11-05
- 浙江环保废气净化器定制 2026-11-04
- 亳州光催化废气净化器现货直发 2026-11-04
- 福建沸石转轮浓缩吸附废气净化器定制 2026-11-04
- 苏州废气净化器厂家直销 2026-11-03
- 常州工业废气净化器定制 2026-11-03
- 绍兴有机废气净化器厂家供应 2026-11-03

- 常州RCO催化燃烧设备废气净化器市场价格 11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 11-05
- 合肥催化燃烧废气净化器哪家好 11-05
- 福建催化燃烧废气净化器定制价格 11-05
- 厦门RCO催化燃烧设备废气净化器设备 11-05
- 徐州有机废气净化器 11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 11-04
- 湖州活性炭吸附废气净化器多少钱 11-04
- 淮北沸石转轮浓缩吸附废气净化器市场价格 11-04
- 安徽废气净化器市场价格 11-04