
- 品牌
- 彬泉环保
- 型号
- 齐全
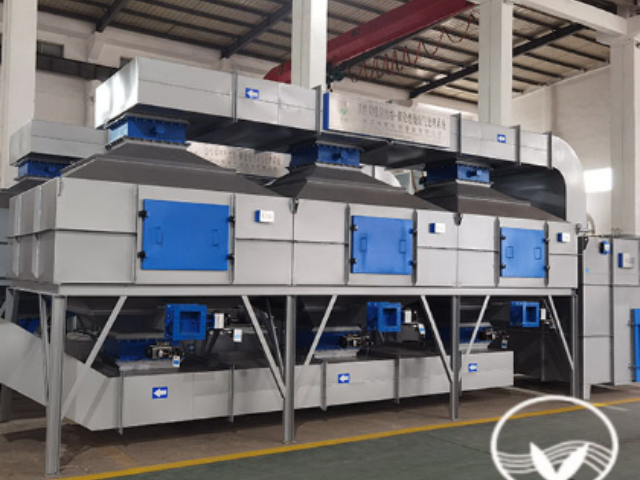
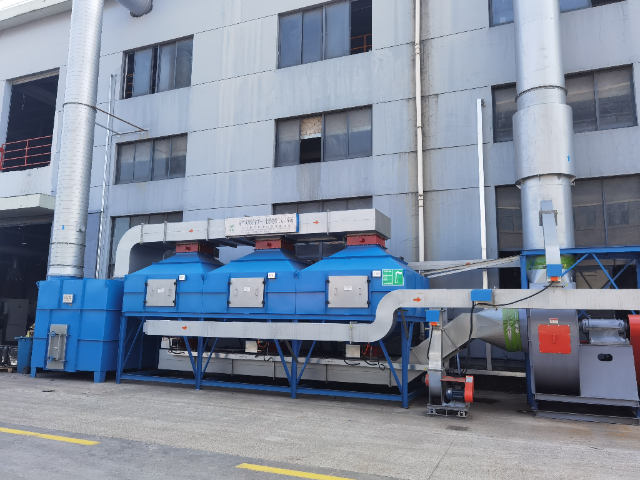
催化燃烧优势:高效净化:催化燃烧对有机废气的净化效率高,一般可达95%以上,甚至在理想条件下可接近100%。这使得企业能够满足严格的环保排放标准,有效减少有机污染物的排放,降低对大气环境的污染。例如,在电子行业的半导体制造过程中,会产生含有多种有机废气的尾气,通过催化燃烧处理后,能够将废气中的有机污染物含量降低到极低水平,实现达标排放。节能降耗:由于催化燃烧能够在较低温度下进行,相比直接燃烧,较大程度上减少了能源消耗。较低的反应温度意味着加热所需的燃料或电能减少,同时热量回收单元的应用进一步提高了能源利用效率,降低了企业的运行成本。采用高压电场技术的废气净化器,能有效处理细颗粒物,提升空气质量。丽水工业废气净化器公司
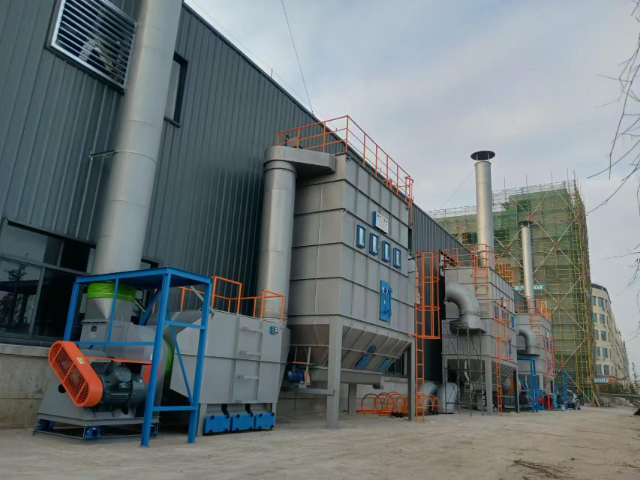
环保装备制造业作为绿色低碳转型的重要基础,正迎来前所未有的发展机遇。2024年,我国环保装备制造业出口的交货值同比增长1.8%,达到392亿元。在政策支持下,行业呈现出明显的区域集聚特征:产业集聚区:70%以上的大型环保装备制造企业分布在环渤海、长三角、珠三角等沿海经济带和长江经济带沿线省市。技术创新突破:行业从单一设备制造向“产品+服务”综合解决方案转变,满足差异化治理需求。国际竞争力提升:国产RTO设备在热效率、材料寿命和智能化水平等方面已接近甚至超越国际先进水平。苏州有机废气净化器供应通过合理的废气净化系统设计,可以提高能源的利用效率,降低污染。
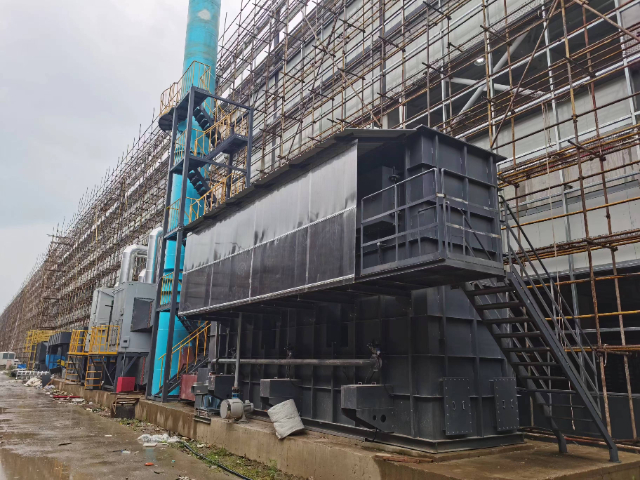
随着《促进环保装备制造业高质量发展的若干意见》等政策实施,RTO技术将继续向低能耗、高智能、集成化方向发展,为工业减污降碳提供更优良解决方案。每一台高效运行的RTO设备,都意味着每小时数千立方米有害气体的无害化转变。它们如同工业园区的“绿色肺腑”,持续过滤着生产活动产生的废气。随着技术的普及和迭代,这些设备每年可阻止数十万吨VOCs排入大气,为改善区域空气质量发挥着关键作用。环保装备的革新不*体现了工业技术的进步,更彰显着整个社会对生态责任的担当。当越来越多的企业主动采用先进污染治理技术,我们离实现蓝天常在、空气常新的美好愿景也就越来越近。
产品特点:高效净化:RTO装置能够将废气中的有机污染物彻底氧化分解为无害物质,净化效率高达99%以上。节能降耗:通过蓄热体的热量回收,RTO装置能够大幅度降低能耗,热效率可达95%以上,相比传统燃烧法,节能效果明显。操作简便:RTO装置自动化程度高,操作简便,维护成本低,降低了企业的运营成适应性强:RTO装置适用于处理各种浓度的有机废气,对废气成分和流量的变化具有较强的适应性。环保效益:RTO装置的应用有助于减少大气污染物排放,改善环境质量,提升企业环保形象。随着技术进步,废气净化器的净化效率将不断提升,成为未来环保的重要武器。
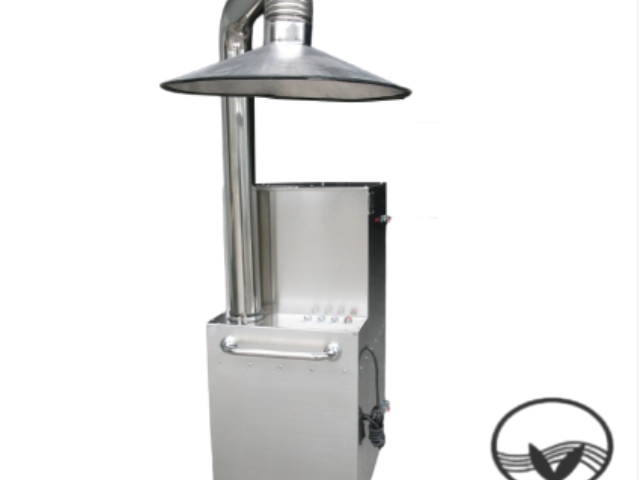
关键技术特点:高效净化:VOCs去除率可达95%-99%以上,适用于处理苯、甲苯、二甲苯、酯类、酮类等多种有机物;节能性强:蓄热体热回收率高达95%以上,明显降低燃料消耗,处理低浓度废气(VOCs≥400mg/m³)时可自供热运行;适应性广:可处理风量1000-100000m³/h、浓度50-20000mg/m³的废气,兼容涂装、印刷、化工、电子等多行业;安全性高:系统配备多重防爆设计(如泄爆阀、阻火器),并通过LEL监测实时控制废气浓度在安全范围(<25%LEL)。尾气净化器对于汽车尾气处理至关重要,有助于减轻交通污染排放。温州废气净化器厂家直销
环保废气净化器运行噪音低于 65 分贝,符合厂区周边居民区声环境要求。丽水工业废气净化器公司
印刷行业废气特点与处理挑战:印刷过程中产生的废气具有以下典型特征:成分复杂:包含苯、甲苯、二甲苯、乙酸乙酯等多种有机化合物;浓度波动大:不同工序、不同时间段排放浓度差异明显;风量大:通常需要处理的气体体积流量较大;含颗粒物:可能携带油墨微粒或其他固体颗粒;这些特点使得印刷废气处理面临诸多挑战:既要保证处理效率,又要考虑运行成本,还需适应生产的变化。传统的吸附法、吸收法或低温等离子体技术往往难以全方面满足这些要求。丽水工业废气净化器公司


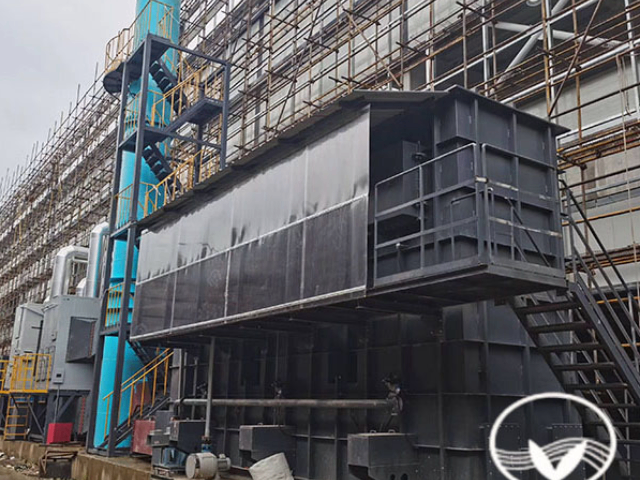
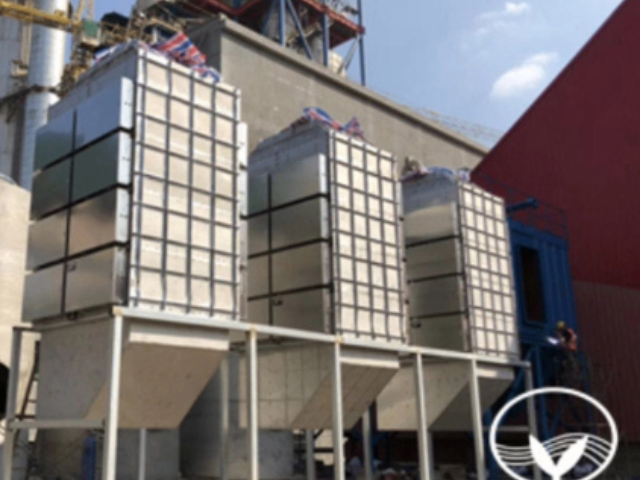
浙江彬泉环保设备有限公司在工业除尘设备生产领域具备成熟的技术与生产优势,凭借多年积累的先进生产技术与精湛加工工艺,打造出规格齐全、型号丰富的系列除尘设备产品。公司除尘设备产品线覆盖小型轻量化设备与大型工业化成套设备,可精确适配小型加工厂少量粉尘收集处理、大型重工业企业大规模粉尘集中治理等不同工况场景。所有除尘设备均按照行业标准与环保规范生产制造,经过多道工序品质检测,能够有效收集、过滤、处理工业生产中产生的各类粉尘污染物,稳定完成车间粉尘治理工作,改善厂区生产环境,助力企业粉尘排放指标达到环保规范要求,适配机械加工、建材、冶金等多行业除尘需求。选择正规废气净化器厂家,避免劣质设备带来的环保与安...
- 金华RCO催化燃烧设备废气净化器厂家直销 2026-11-06
- 湖州有机废气净化器多少钱 2026-11-05
- 常州RCO催化燃烧设备废气净化器市场价格 2026-11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 2026-11-05
- 合肥催化燃烧废气净化器哪家好 2026-11-05
- 福建催化燃烧废气净化器定制价格 2026-11-05
- 厦门RCO催化燃烧设备废气净化器设备 2026-11-05
- 徐州有机废气净化器 2026-11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 2026-11-04
- 湖州活性炭吸附废气净化器多少钱 2026-11-04
- 福建沸石转轮浓缩吸附废气净化器定制 2026-11-04
- 苏州废气净化器厂家直销 2026-11-03
- 常州工业废气净化器定制 2026-11-03
- 绍兴有机废气净化器厂家供应 2026-11-03
- 台州沸石转轮浓缩吸附废气净化器设备 2026-11-03
- 湖州环保废气净化器定制价格 2026-11-03

- 合肥催化燃烧废气净化器哪家好 11-05
- 福建催化燃烧废气净化器定制价格 11-05
- 厦门RCO催化燃烧设备废气净化器设备 11-05
- 徐州有机废气净化器 11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 11-04
- 湖州活性炭吸附废气净化器多少钱 11-04
- 淮北沸石转轮浓缩吸附废气净化器市场价格 11-04
- 安徽废气净化器市场价格 11-04
- 浙江环保废气净化器定制 11-04
- 亳州光催化废气净化器现货直发 11-04