
- 品牌
- 彬泉环保
- 型号
- 齐全
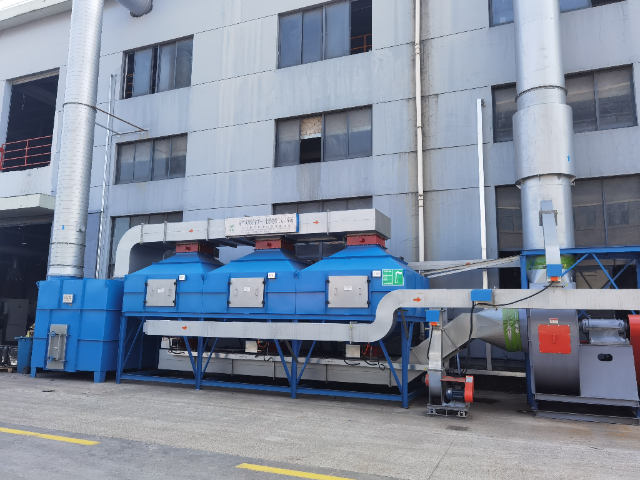
废气处理设备选型关键要点:选择设备时需综合考虑以下因素:1.废气特性:浓度:高浓度(≥500mg/m³)选RTO/RCO(自热运行更经济);低浓度(<100mg/m³)选吸附/生物法;成分:含卤素/硫磷选RCO(需耐中毒催化剂);含颗粒物/油雾选洗涤塔+静电吸附;风量:大风量(>50000m³/h)选RTO(处理能力大);小风量(<10000m³/h)选RCO/吸附;湿度/温度:高湿度选生物法(需控温);高温废气先降温(≤40℃)再处理。2.安全性:高浓度VOCs(≥LEL25%)需配套LEL监测+防爆阀;含腐蚀性气体(如HCl、Cl₂)需选耐腐蚀材质(316L不锈钢、衬氟);易燃粉尘(如金属粉)需先除尘(布袋除尘器)再处理。对于餐饮行业,废气净化器可以有效去除油烟和异味,改善厨房环境。催化燃烧废气净化器价格
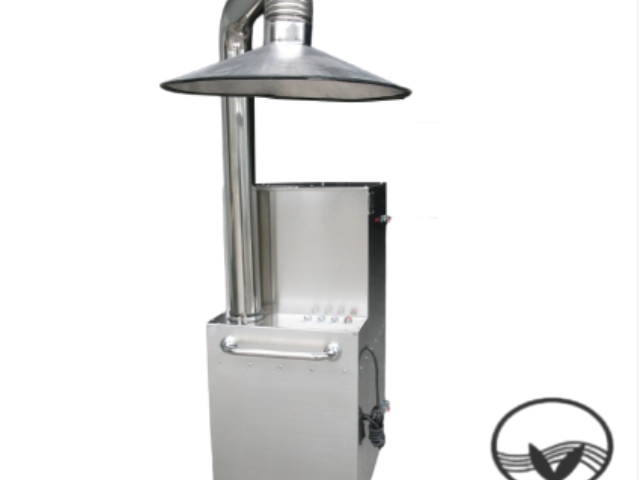
关键技术特点:高效净化:VOCs去除率可达95%-99%以上,适用于处理苯、甲苯、二甲苯、酯类、酮类等多种有机物;节能性强:蓄热体热回收率高达95%以上,明显降低燃料消耗,处理低浓度废气(VOCs≥400mg/m³)时可自供热运行;适应性广:可处理风量1000-100000m³/h、浓度50-20000mg/m³的废气,兼容涂装、印刷、化工、电子等多行业;安全性高:系统配备多重防爆设计(如泄爆阀、阻火器),并通过LEL监测实时控制废气浓度在安全范围(<25%LEL)。宁波废气净化器厂家直销企业在选购废气净化器时应注意产品的技术参数,确保满足排放标准。
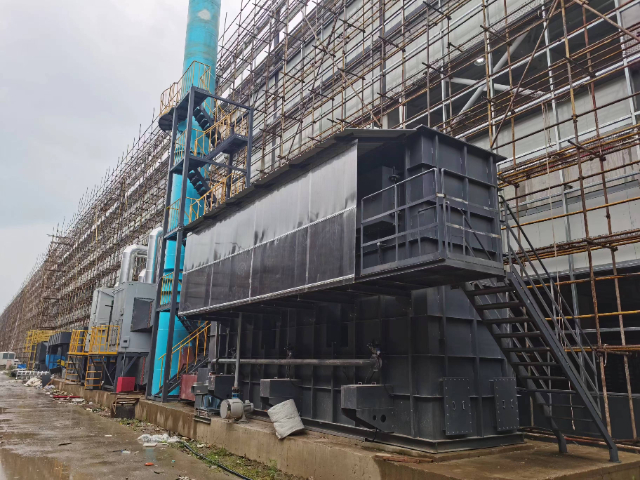
应用场景:RTO在各工业领域的实践。RTO技术凭借其突出性能,已在多个工业领域获得普遍应用:化工行业:处理含复杂成分的有机废气,如卤代烃、含硫化合物等。这些物质虽易使催化剂中毒,但RTO系统能有效分解。涂装生产线:解决喷漆车间产生的大风量、中低浓度VOCs废气,通过吸附浓缩与RTO组合技术实现高效处理。电子制造业:处理半导体、液晶面板生产过程中使用的光刻胶、清洗剂等产生的特殊废气。印刷包装行业:消除油墨干燥过程中释放的苯系物、酯类等污染物。制药行业:处理原料药生产中的溶剂废气,满足严格的空气质量要求。
具体来说,RTO装置包括三个主要部分:燃烧室、蓄热室和吹扫系统。首先,有机废气通过燃烧室进行燃烧,燃烧产生的热量用于预热进入蓄热室的有机废气。在燃烧过程中,有机废气中的有害物质在高温下被氧化分解,生成二氧化碳和水蒸气等无害物质。这个过程被称为“热破坏”。然后,经过热破坏的有机废气进入蓄热室,蓄热室内填充有陶瓷蓄热体,这些蓄热体能够吸收并储存大量热量。当有机废气进入蓄热室时,蓄热体释放出储存的热量,对有机废气进行预热,使其达到更高的温度。这个过程中,有机废气被进一步氧化分解,生成更多的无害物质。然后,经过两个步骤处理后的废气通过吹扫系统排放到大气中。吹扫系统的作用是去除蓄热室中残留的热量和有机物,以防止它们在排放过程中再次燃烧或产生有害气体。在实验室环境中,废气净化器确保实验过程中的气体安全与清洁。
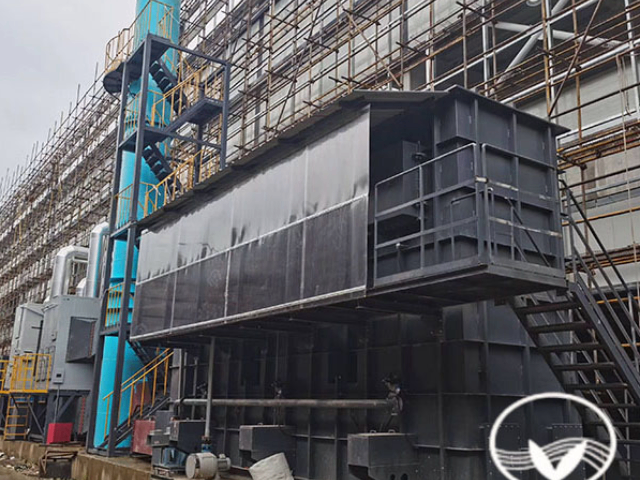
主要组件设计:光与催化剂的协同架构:1.紫外光源系统:采用185nm和254nm双波段紫外灯管作为主要激发源:-185nm紫外线可电离空气中的氧气(O₂),生成活性氧原子(O)与臭氧(O₃),臭氧的强氧化性可初步分解大分子污染物。-254nm紫外线直接作用于污染物分子键,使其处于激发态便于后续催化反应。较新设计采用无极灯技术,寿命可达20,000小时以上,且避免传统电极灯管的衰减问题。2.纳米光催化层:在反应腔体内壁涂覆TiO₂(二氧化钛)与贵金属(如铂、银)复合催化剂:-TiO₂在紫外光下产生电子-空穴对,形成羟基自由基(·OH)和超氧自由基(·O₂⁻),这些活性基团可氧化99%以上的有机污染物至CO₂和H₂O。-贵金属掺杂可降低催化剂带隙能量,提升可见光响应能力,使净化效率提高40%以上。RTO 浓缩吸附废气净化器的蓄热体可耐受 800℃高温,使用寿命达 5 年。宁波废气净化器厂家直销
在肺炎后,许多人开始关注废气净化器的净化能力,为生活安全护航。催化燃烧废气净化器价格
主要部件解析:RTO高效运行的保障。RTO设备之所以能达到如此高的处理效率,离不开其内部几个关键组件的协同工作:陶瓷蓄热体:作为RTO的主要热交换介质,特殊结构的陶瓷填料具有巨大的比表面积,能够高效吸收和释放热量。其独特的蜂窝状结构设计确保气流均匀分布,同时较大限度减少压力损失。燃烧系统:配备高效燃烧器和先进燃料控制系统,可根据废气浓度自动调节燃料供应。当废气中VOCs浓度达到一定水平(通常高于2g/m³)时,系统甚至可实现无需辅助燃料的自持燃烧。切换阀门:旋转式RTO采用连续旋转分配阀,将蓄热室划分为12个扇形区(5个进气区、5个出气区、1个清扫区和1个隔离区),确保废气与净化气体通道严格分离,避免未处理废气混入排放。智能控制系统:现代RTO配备实时监测和自动调节系统,可精确控制温度、气体流量和阀门切换时间,确保设备在较佳工况下运行,同时降低人为操作风险。催化燃烧废气净化器价格


浙江彬泉环保设备有限公司在工业除尘设备生产领域具备成熟的技术与生产优势,凭借多年积累的先进生产技术与精湛加工工艺,打造出规格齐全、型号丰富的系列除尘设备产品。公司除尘设备产品线覆盖小型轻量化设备与大型工业化成套设备,可精确适配小型加工厂少量粉尘收集处理、大型重工业企业大规模粉尘集中治理等不同工况场景。所有除尘设备均按照行业标准与环保规范生产制造,经过多道工序品质检测,能够有效收集、过滤、处理工业生产中产生的各类粉尘污染物,稳定完成车间粉尘治理工作,改善厂区生产环境,助力企业粉尘排放指标达到环保规范要求,适配机械加工、建材、冶金等多行业除尘需求。选择正规废气净化器厂家,避免劣质设备带来的环保与安...
- 金华RCO催化燃烧设备废气净化器厂家直销 2026-11-06
- 湖州有机废气净化器多少钱 2026-11-05
- 常州RCO催化燃烧设备废气净化器市场价格 2026-11-05
- 厦门沸石转轮浓缩吸附废气净化器设备 2026-11-05
- 合肥催化燃烧废气净化器哪家好 2026-11-05
- 福建催化燃烧废气净化器定制价格 2026-11-05
- 厦门RCO催化燃烧设备废气净化器设备 2026-11-05
- 徐州有机废气净化器 2026-11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 2026-11-04
- 湖州活性炭吸附废气净化器多少钱 2026-11-04
- 福建沸石转轮浓缩吸附废气净化器定制 2026-11-04
- 苏州废气净化器厂家直销 2026-11-03
- 常州工业废气净化器定制 2026-11-03
- 绍兴有机废气净化器厂家供应 2026-11-03
- 台州沸石转轮浓缩吸附废气净化器设备 2026-11-03
- 湖州环保废气净化器定制价格 2026-11-03

- 厦门RCO催化燃烧设备废气净化器设备 11-05
- 徐州有机废气净化器 11-05
- 宿迁RTO浓缩吸附废气净化器现货直发 11-04
- 湖州活性炭吸附废气净化器多少钱 11-04
- 淮北沸石转轮浓缩吸附废气净化器市场价格 11-04
- 安徽废气净化器市场价格 11-04
- 浙江环保废气净化器定制 11-04
- 亳州光催化废气净化器现货直发 11-04
- 福建沸石转轮浓缩吸附废气净化器定制 11-04
- 苏州废气净化器厂家直销 11-03