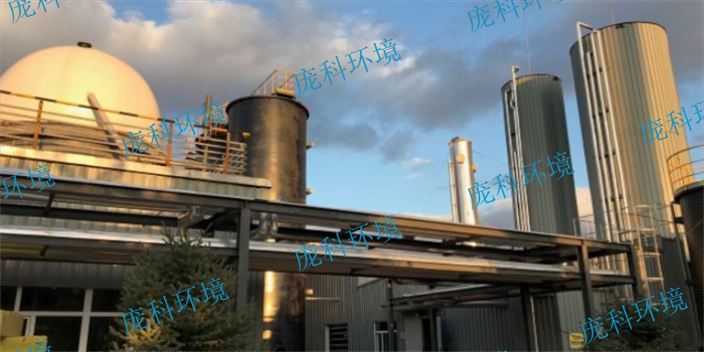
在工业废水处理领域,厌氧反应器以其高效、可靠的特性被普遍应用。其中,升流式厌氧污泥床反应器(UASB)是一种值得推荐的厌氧处理技术。UASB反应器由污泥反应区、气液固三相分离器和气室三部分组成,其底部反应区内存留大量厌氧污泥,具有良好的沉淀性能和凝聚性能。要处理的工业废水从反应器底部流入,与污泥层中的污泥进行混合接触,污泥中的微生物分解污水中的有机物,将其转化为沼气。这种反应器适用于处理工业废水和城市污水,无需设置专门的填料和搅拌设备,展现出高效的COD和BOD5去除率。催化剂表面的活性位点可以吸附有机物,并在催化剂表面上发生催化反应,使有机物与臭氧分子发生氧化反应。陕西化工厌氧反应器解决方案
污水处理行业对于厌氧反应器的需求日益增长,这要求相关公司在技术革新和服务质量上不断突破。一家值得推荐的厌氧反应器公司,应当具备丰富的项目经验和成功案例,能够针对不同行业的废水特性,提供科学合理的反应器选型建议。在技术创新方面,公司应持续研发更高效、更节能的厌氧处理工艺,比如采用新型生物载体或优化流场设计,以提高生物降解效率和沼气产量。同时,专业的培训和技术指导服务,能帮助操作人员快速掌握反应器运行管理要点,减少故障率和停机时间。综上所述,选择一家综合实力强、技术前沿的厌氧反应器公司,是提升污水处理效果和经济效益的关键。黑龙江高盐废水厌氧反应器价格厌氧反应器的使用可以有效地去除废水中的重金属离子。
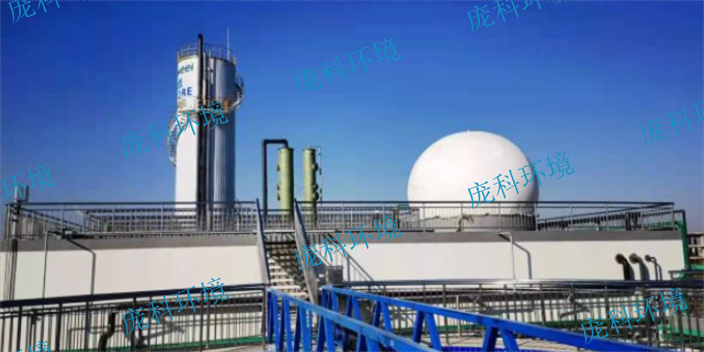
工业废水和污水处理是当今社会中一个重要的环境问题。其中,制药厌氧反应器是一种关键的处理设备,用于处理制药废水中的有机物质和其他污染物。制药废水通常含有高浓度的有机物质,如药物残留、有机溶剂和重金属等。这些有机物质对环境和人类健康都具有潜在的危害。因此,制药厌氧反应器的使用对于减少制药废水对环境的影响至关重要。制药厌氧反应器是一种通过微生物代谢作用将有机物质转化为无害物质的处理设备。在反应器中,微生物通过厌氧代谢将有机物质分解为甲烷和二氧化碳等无害物质。这种反应器具有高效、节能和环保的特点。它能够处理高浓度的有机废水,并将有机物质转化为可再利用的能源。此外,制药厌氧反应器还可以减少废水处理过程中产生的污泥量,降低处理成本。
高硫酸根厌氧反应器是工业环境中常见的一种废水处理设备。高硫酸根厌氧反应器具有较低的运行成本。相比传统的废水处理方法,高硫酸根厌氧反应器的运行成本较低。首先,该设备采用厌氧反应的方式,无需额外添加氧气,从而减少了能源的消耗。其次,高硫酸根厌氧反应器可以利用废水中的有机物作为还原剂,无需额外添加化学药剂,从而降低了化学药剂的使用成本。此外,该设备的维护成本也较低,只需定期清洗和更换部分设备,即可保持其正常运行。因此,高硫酸根厌氧反应器在工业环境中得到了普遍的应用和推广。发酵厌氧反应器在食品工业废水处理中,加速有机物分解,促进资源回收。

厌氧反应器在工业废水和污水处理中有许多优点。首先,厌氧反应器能够处理高浓度的有机废水,包括含有高浓度有机物质的工业废水和污水。这是因为厌氧微生物对有机物质的降解效率较高,能够在无氧环境下快速降解有机物质。其次,厌氧反应器能够产生沼气,这是一种可再生能源。沼气可以用作燃料,用于发电或供热,从而减少对传统能源的依赖。此外,厌氧反应器还能够减少废水处理过程中产生的污泥量,降低处理成本。厌氧反应器的运行成本相对较低,维护和管理也相对简单。因此,厌氧反应器被普遍应用于工业废水和污水处理领域,成为一种重要的废水处理技术。化工厌氧反应器具有可调节的操作参数,能够适应不同种类的化工废水处理。陕西化工厌氧反应器解决方案
化工厌氧反应器具有良好的耐腐蚀性能,适用于处理各类化工废水。陕西化工厌氧反应器解决方案
厌氧反应器是工业环境中必不可少的设备,用于处理有机废水和生物质废料。作为厌氧反应器生产厂家,其产品的质量和性能对于工业环境的可持续发展至关重要。首先,一个很好的厌氧反应器生产厂家应该具备先进的技术和设备。通过引进先进的生产技术和设备,厌氧反应器的生产过程可以更加高效和精确。这不只可以提高产品的质量和性能,还可以降低生产成本,提高生产效率。其次,厌氧反应器生产厂家应该具备丰富的经验和专业知识。只有具备丰富的经验和专业知识,才能够根据客户的需求和工业环境的特点,设计和生产出符合要求的厌氧反应器。此外,厌氧反应器生产厂家还应该具备良好的售后服务。及时的售后服务可以帮助客户解决使用过程中的问题,提高产品的可靠性和可用性。陕西化工厌氧反应器解决方案