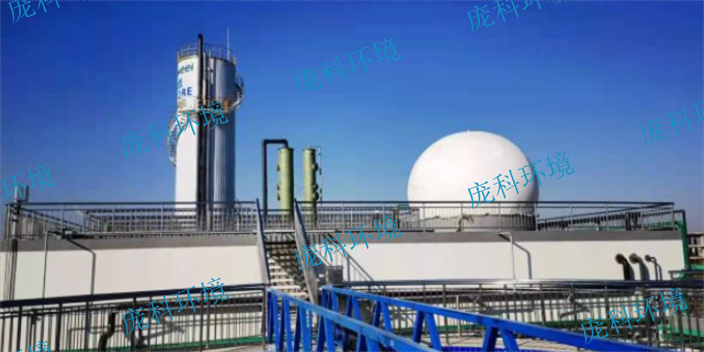
污水处理行业对于厌氧反应器的需求日益增长,这要求相关公司在技术革新和服务质量上不断突破。一家值得推荐的厌氧反应器公司,应当具备丰富的项目经验和成功案例,能够针对不同行业的废水特性,提供科学合理的反应器选型建议。在技术创新方面,公司应持续研发更高效、更节能的厌氧处理工艺,比如采用新型生物载体或优化流场设计,以提高生物降解效率和沼气产量。同时,专业的培训和技术指导服务,能帮助操作人员快速掌握反应器运行管理要点,减少故障率和停机时间。综上所述,选择一家综合实力强、技术前沿的厌氧反应器公司,是提升污水处理效果和经济效益的关键。针对工业废水和污水处理需求,高硫酸根厌氧反应器是必不可少的设备之一。辽宁发酵厌氧反应器供应
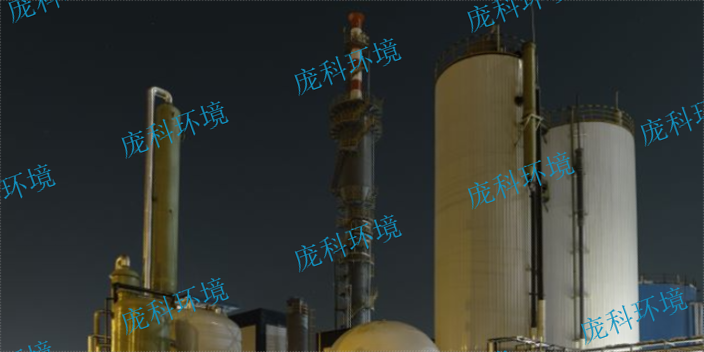
UASB厌氧反应器作为一种高效、节能且环保的工业废水和污水处理技术,正日益受到业界的普遍关注。该技术巧妙利用厌氧微生物的分解作用,能够高效去除废水中的有机污染物,明显提升出水水质,有效减轻了工业废水对自然环境的污染压力。值得一提的是,UASB反应器的运行成本相对较低,这得益于其在处理过程中无需大量外部能源输入,且能够回收部分有机物质转化为沼气等可再生能源,从而实现了能源的节约和运行费用的减少。凭借其出色的处理效率和经济效益,UASB厌氧反应器在工业废水和污水处理领域展现出了广阔的应用前景,为构建绿色、低碳、可持续的生态环境提供了强有力的技术支撑。山西全混厌氧反应器解决方案高盐废水厌氧反应器适用于处理含盐废水,能够有效去除盐类物质。

厌氧反应器是一种在工业环境中普遍使用的设备,用于处理有机废水和固体废物。它是一种封闭的系统,通过控制环境中的氧气含量,使微生物在缺氧条件下进行代谢活动。厌氧反应器可以有效地降解有机废物,减少废水和固体废物的排放,同时产生可再生能源。厌氧反应器在处理有机废水方面具有明显的优势。有机废水中含有大量的有机物质,如果直接排放到环境中会对水体造成严重的污染。而厌氧反应器可以通过微生物的代谢活动将有机物质分解为甲烷和二氧化碳等可再生能源,从而减少有机废水的排放量。此外,厌氧反应器还可以去除废水中的氮和磷等营养物质,减少水体富营养化的风险。因此,在工业环境中使用厌氧反应器可以有效地处理有机废水,保护水资源的可持续利用。
新型厌氧反应器在实际应用中需注意几个关键事项,以确保其高效稳定运行。首要的是,厌氧反应器的操作与控制过程相对复杂精细,这要求操作人员必须对微生物的生长周期、代谢路径有深入的理解,并实施精确的监测与控制措施,以维持反应器内生物活性的更好的状态。其次,新型厌氧反应器对输入废水和污水的质量与稳定性有着严格的要求。为避免因水质波动影响处理效果,通常需要在反应器前端增设预处理步骤,以去除大颗粒杂质、调节pH值等;同时,反应器后端也可能需要配套后处理设施,以进一步提升出水水质。这一系列的前处理与后处理步骤,虽有助于提升整体处理效率,但也相应地增加了工艺的复杂性和运行成本,需在设计与实施过程中综合考量。厌氧反应器的运行成本相对较低,适合长期使用。

高浓废水厌氧反应器在工业废水处理中发挥着举足轻重的作用。它借助厌氧菌的生物降解能力,将废水中的有机物质转化为更易处理的物质,从而实现废水的有效净化。不只如此,该反应器还能有效去除废水中的悬浮物,明显提升水体的透明度和整体水质,为环境保护贡献一份力量。高浓废水厌氧反应器的应用,不只有助于减少污染物的排放,保护自然环境,还能通过资源的有效循环利用,提高工业生产的整体效率。因此,在工业环境中,高浓废水厌氧反应器被视为一项至关重要的环保设备,对于推动绿色、可持续的工业发展具有不可估量的价值。CSTR厌氧反应器是一种连续搅拌反应器,适用于处理高浓度有机废水和产生可再生能源。辽宁IC厌氧反应器费用
高浓废水厌氧反应器采用强化传质技术,加速有机物分解速度。辽宁发酵厌氧反应器供应
厌氧反应器是工业环境中常用的一种处理废水和废气的设备,其技术的好坏直接影响着处理效果和运行成本。在选择厌氧反应器技术时,需要考虑以下几个方面。首先,好的厌氧反应器技术应具备高效的废物降解能力。厌氧反应器主要通过微生物的代谢活动来降解有机废物,因此技术的好坏直接关系到废物处理效果。好的技术应能够快速降解废物,高效产生有用的产物,同时更大限度地减少有害物质的生成。这样不只可以提高废物处理效率,还可以减少对环境的污染。其次,好的厌氧反应器技术应具备稳定的运行特性。工业环境中,废物的组成和浓度可能会发生变化,因此厌氧反应器技术需要具备适应性和稳定性。好的技术应能够在不同的废物组成和浓度条件下保持稳定的降解效果,不易受外界环境的影响。这样可以减少设备的维护和调整成本,提高设备的可靠性和稳定性。辽宁发酵厌氧反应器供应