厌氧消化反应器是一种用于有机废弃物处理的技术,它可以将有机废弃物在无氧条件下进行分解和转化。以下是厌氧消化反应器的一些应用:1. 城市污水处理:厌氧消化反应器可以用于处理城市污水中的有机废弃物,如污水处理厂中的污泥。通过厌氧消化,有机废弃物可以被分解成沼气和有机肥料。2. 农业废弃物处理:农业废弃物,如畜禽粪便、农作物秸秆等,可以通过厌氧消化反应器进行处理。这样可以将废弃物转化为沼气和有机肥料,同时减少环境污染。3. 工业废弃物处理:一些工业过程中产生的有机废弃物,如食品加工废弃物、纸浆废液等,也可以通过厌氧消化反应器进行处理。这样可以减少废弃物的排放,同时产生可再利用的沼气。4. 生活垃圾处理:厌氧消化反应器可以用于处理生活垃圾中的有机部分。通过厌氧消化,有机废弃物可以被分解成沼气和有机肥料,从而减少垃圾填埋的需求。厌氧反应器利用厌氧微生物的代谢作用,实现废水的净化和能源的回收。内蒙古制药厌氧反应器工厂直销
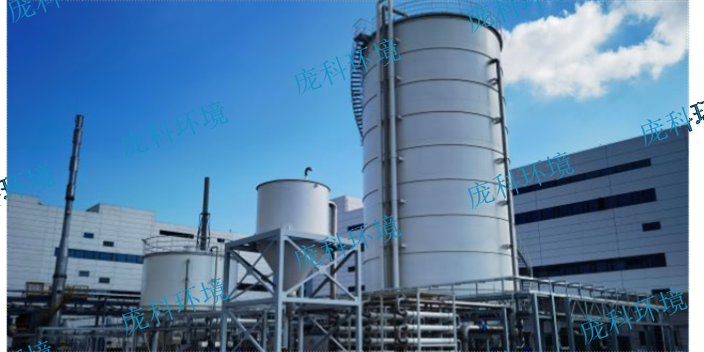
厌氧消化反应器与其他处理方法相比有何优势?1. 高效处理有机废物:厌氧消化反应器能够高效地处理有机废物,包括污水、农业废弃物、食品废弃物等。它能够将有机废物转化为可再利用的沼气和有机肥料。2. 产生可再生能源:厌氧消化反应器通过产生沼气,可以作为一种可再生能源来供应热能和电能。这有助于减少对传统能源的依赖,降低能源成本。3. 减少温室气体排放:厌氧消化反应器能够有效地降解有机废物,从而减少温室气体的排放。相比于其他处理方法,如焚烧或填埋,厌氧消化反应器能够更有效地控制温室气体的释放。4. 产生有机肥料:厌氧消化反应器产生的消化渣可以作为有机肥料,用于农业和园艺领域。这有助于减少化肥的使用,提高土壤质量,促进可持续农业发展。化工厌氧反应器内件厌氧反应器的占地面积相对较小,适合于空间受限的城市地区或工业场所。

厌氧消化反应器的运行过程中需要注意哪些关键因素?1. 温度控制:厌氧消化反应器的运行需要维持适宜的温度,通常在35°C至55°C之间。温度过高或过低都会影响反应器内微生物的活性和产气速率。2. pH值控制:厌氧消化反应器的pH值通常在6.5至8.5之间。过高或过低的pH值都会抑制微生物的生长和产气能力。3. 搅拌和通气:搅拌可以保持反应器内物质的均匀分布,促进微生物的接触和反应。通气则提供微生物所需的氧气,并促进产气过程。4. 营养物质供应:厌氧消化反应器中的微生物需要适当的营养物质来维持其生长和代谢活动。常见的营养物质包括碳源、氮源和磷源等。5. 气体控制:厌氧消化反应器中产生的气体主要是甲烷和二氧化碳。需要适当控制气体的排放和收集,以防止压力过高或气体泄漏。6. 比负荷控制:厌氧消化反应器的比负荷是指单位时间内进入反应器的有机物质质量与反应器有效容积的比值。过高的比负荷可能导致反应器过载和产气不稳定。
厌氧反应器相比其他污水处理技术有哪些优势?厌氧反应器相比其他污水处理技术具有多个优势。首先,厌氧处理过程不需要氧气,因此能源消耗较低,降低了运行成本。其次,厌氧处理能够产生有价值的生物气体,如甲烷,这些气体可以作为能源使用,从而实现废物资源化。此外,厌氧反应器对有机物的去除效率高,能够处理高浓度的有机废水,并且产生的污泥量较少,降低了后续处理的负担。再者,厌氧处理过程较为稳定,对水质和温度变化的适应性较强,能够在不同环境条件下稳定运行。因此,厌氧反应器在处理有机废水、实现资源化和能源化利用方面具有明显的优势。厌氧反应器的发展前景广阔,未来有望在更多领域得到应用和推广。
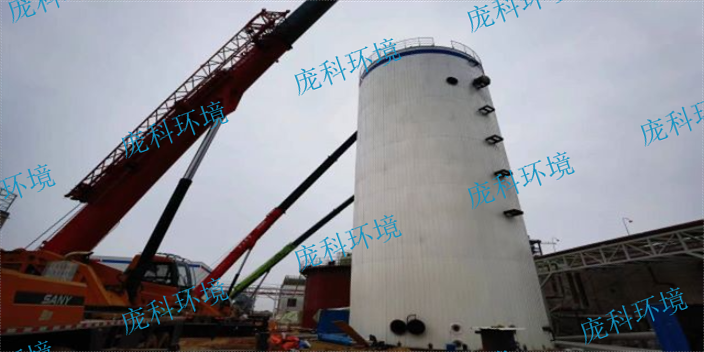
厌氧内循环反应器有哪些优点?1. 高效处理有机废水:厌氧内循环反应器能够高效地降解有机物,包括高浓度和难降解的有机废水。内循环系统的运行使废水和污泥充分混合,提供了更多的接触机会,从而加速了有机物的降解过程。2. 减少能源消耗:由于内循环系统的存在,厌氧内循环反应器可以在无需外部供氧的情况下运行。这意味着它不需要额外的能源来维持氧气供应,从而降低了能源消耗和运行成本。3. 减少污泥产生:厌氧内循环反应器能够稳定化污泥,减少污泥的产生量。内循环系统中的污泥循环可以提供更好的环境条件,促进污泥的降解和稳定化,从而减少了废水处理过程中产生的污泥量。4. 适应性强:厌氧内循环反应器对不同类型的有机废水具有较强的适应性。它可以处理不同浓度和不同种类的有机废水,包括工业废水和生活废水等。厌氧反应器的智能化管理系统的引入,使得其运行更加稳定和可靠。四川高硫酸根厌氧反应器价格多少
厌氧反应器的运行成本相对较低,因为它无需曝气过程,节省了能源消耗。内蒙古制药厌氧反应器工厂直销
厌氧反应器,作为一种先进的生物技术装置,其中心在于利用厌氧微生物在无氧环境下分解有机物,产生生物气,并去除废水中的污染物。这一技术不*高效,而且环保,普遍应用于多个领域。厌氧反应器主要利用厌氧微生物的代谢作用,将复杂的有机物质转化为简单的无机物或甲烷等有用物质。这些微生物在无氧或低氧条件下,通过一系列生化反应,将有机物分解为二氧化碳、水、甲烷等,从而实现了废水的净化和能源的回收。厌氧反应器在多个领域具有普遍的应用。在农业领域,厌氧反应器可处理畜禽养殖废水,减少环境污染,同时产生生物气作为清洁能源。在工业生产中,厌氧反应器也常用于食品加工、制药等行业的废水处理。此外,厌氧反应器还在城市污水处理、造纸废水处理等领域发挥着重要作用。内蒙古制药厌氧反应器工厂直销





