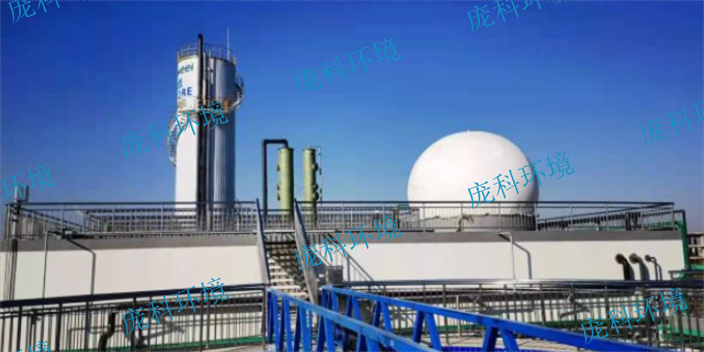
厌氧反应器具有多个优点,使其成为处理有机废水和有机废物的理想选择。首先,厌氧反应器可以在较低的能耗下实现高效的有机物质降解。由于厌氧微生物的代谢特性,厌氧反应器可以在较低的温度下运行,从而减少能源消耗。其次,厌氧反应器可以产生有价值的产物。通过合理设计反应器和控制操作条件,可以使产气和有机酸等产物的产量和质量得到优化。这些产物可以用于能源生产、化学合成和农业等领域,具有很高的经济价值和环境效益。此外,厌氧反应器还可以处理高浓度和复杂的有机废物。由于厌氧微生物的多样性和适应性,厌氧反应器可以处理含有高浓度有机物质和难降解有机物质的废水和废物。这为处理工业废水和生活废物提供了一种可行的解决方案。厌氧反应器在废水处理过程中产生的污泥量较少,降低了污泥处理的难度和成本。辽宁UASB厌氧反应器联系方式

厌氧消化反应器是一种用于有机废弃物处理的生物反应器。它是一种封闭的系统,通过在无氧条件下利用微生物将有机废弃物转化为可用的产物,如沼气和有机肥料。这种反应器通常由一个密封的容器组成,内部填充有微生物群落,它们在缺氧环境下进行代谢活动。厌氧消化反应器被普遍应用于农业、食品加工、城市废水处理等领域,以减少有机废弃物的排放,同时获得可再生能源和有机肥料。厌氧消化反应器的工作原理是将有机废弃物加入反应器中,通过微生物的代谢作用将其分解为沼气和消化液。微生物群落中的厌氧菌通过一系列复杂的生化反应将有机物转化为甲烷和二氧化碳,这些气体被收集并用作能源。同时,反应器中产生的消化液富含有机肥料成分,可以用于农业生产。厌氧消化反应器的运行需要控制温度、pH值和有机物负荷等因素,以保持微生物群落的稳定和高效的反应。上海化工厌氧反应器哪家设计好厌氧反应器具有高抗冲击负荷能力,能够保证废水处理的稳定性和连续性。
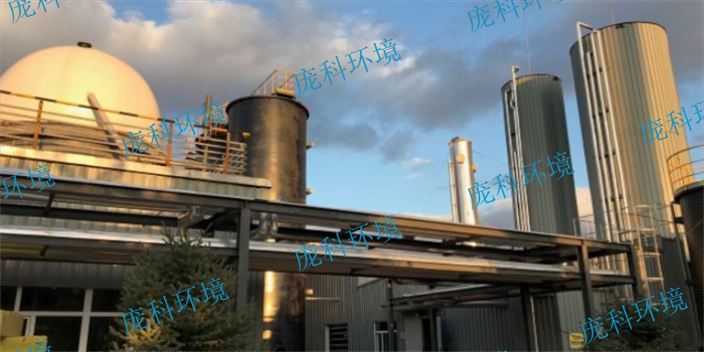
厌氧消化反应器的优点是什么?1.高效性:厌氧消化反应器通过模拟自然环境中的厌氧消化过程,将废水中的有机物转化为沼气,从而达到净化废水的目的。该反应器具有较高的有机物去除率,能够有效降低废水中的化学需氧量(COD)和氨氮含量,改善废水水质。2.能源回收:厌氧消化反应器在处理过程中产生的沼气可以作为能源回收利用,降低了处理成本,同时减少了温室气体排放。3.占地面积小:厌氧消化反应器的体积相对较小,占地面积少,适合空间受限的工业场地。4.运行稳定:厌氧消化反应器配备了温度和pH控制系统,能够精确调控反应环境,使反应器在各种条件下都能稳定运行。5.适应性强:厌氧消化反应器能够处理各种工业废水,包括高浓度有机废水,具有普遍的适用性。
厌氧反应器在废水处理中的应用越来越普遍,其优势也逐渐显现。首先,厌氧反应器能够有效地去除废水中的有机物,提高水质。其次,该反应器能够产生沼气作为可再生能源,降低处理成本。此外,厌氧反应器占地面积小,适用于空间受限的场合。同时,该反应器运行稳定,抗冲击负荷能力强,能够应对进水水质和水量的波动。再者,厌氧反应器的运行和维护相对简单,降低了运营成本。随着环保意识的日益增强和技术的不断进步,厌氧反应器在未来的发展前景广阔。未来,厌氧反应器将朝着高效化、智能化、多功能化等方向发展,以满足更高的环保要求和市场需求。同时,随着新能源技术的不断发展,厌氧反应器产生的沼气将得到更普遍的应用,为可持续发展做出更大的贡献。厌氧反应器的运行和维护相对简单,降低了运营成本。
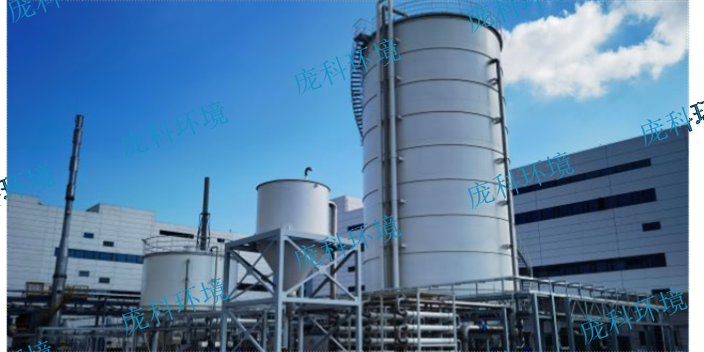
厌氧内循环反应器的工作原理是什么?厌氧内循环反应器是一种高效的厌氧消化技术。其工作原理基于内循环流动和颗粒污泥的形成。在AICR中,废水与颗粒污泥在反应器内部形成混合液,通过内循环泵的作用,混合液在反应器内部形成循环流动。这种流动模式有助于废水与颗粒污泥的充分接触和混合,提高了厌氧消化的效率。同时,AICR中的颗粒污泥具有良好的沉降性能,能够在反应器内部形成污泥床,进一步提高了厌氧消化的效果。通过不断的内循环流动和颗粒污泥的形成,AICR能够有效地处理高浓度的有机废水,实现有机物的有效去除和生物气的产生。厌氧反应器是处理有机废水的有效工具,能够高效地将有机物转化为生物气。辽宁UASB厌氧反应器联系方式
厌氧反应器在处理工业废水时,能够有效降低废水中的有害物质含量,保护生态环境。辽宁UASB厌氧反应器联系方式
厌氧反应器是如何工作的? 厌氧反应器是一种处理废水的生物技术设备,利用无氧环境中的微生物将有机物转化为甲烷气体和二氧化碳。工作过程如下: a) 进水预处理:首先,废水经过格栅、沉淀池等预处理设施去除大颗粒物质。 b) 反应区:然后,废水进入厌氧反应器,其中包含不同类型的微生物(如产酸菌和产甲烷菌),这些微生物在没有氧气的情况下分解有机物。 c) 气体收集:产生的甲烷气体通过顶部集气系统收集并储存起来,供能源回收使用。 d) 出水处理:再者,处理后的废水流出反应器,并可能进一步进行澄清或过滤,以满足排放标准。辽宁UASB厌氧反应器联系方式