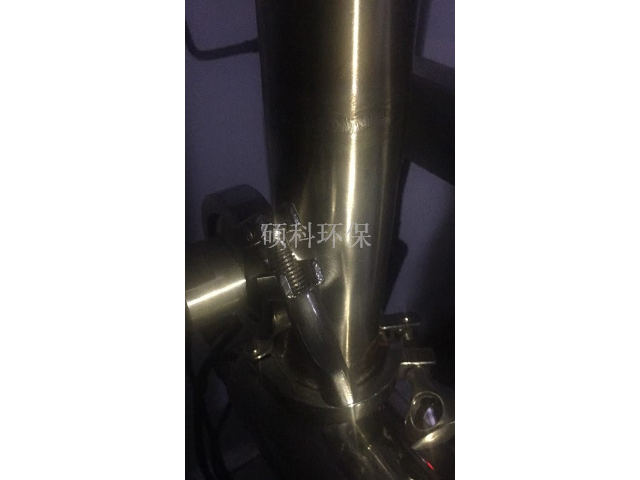
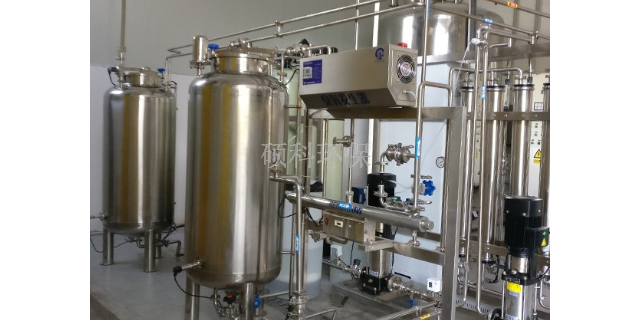
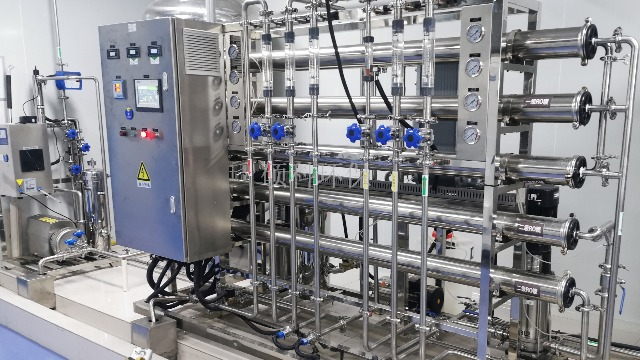
不锈钢酸洗钝化的工艺原理主要基于化学反应和表面处理技术。酸洗过程中,不锈钢表面被浸泡在酸性溶液中,通常是含有硝酸、氢氟酸或硫酸等强酸的溶液。这些酸性物质与不锈钢表面的氧化物、油污和其他杂质发生化学反应,使其分解并溶解在酸性溶液中。这样,不锈钢的原始金属表面得以显露,恢复了其原有的金属光泽。钝化是酸洗后的进一步处理,其目的是在不锈钢表面形成一层致密的氧化膜,以提高其耐腐蚀性能。钝化过程中,不锈钢被浸泡在含有氧化剂的溶液中,如含有硝酸、重铬酸盐或高锰酸钾等物质的溶液。这些氧化剂与不锈钢表面发生氧化还原反应,形成一层薄薄的、致密的氧化膜。这层氧化膜能够有效地隔离外界环境中的氧气、水分和其他腐蚀介质,从而防止不锈钢的进一步腐蚀。通过酸洗和钝化的组合处理,不锈钢表面的氧化物、油污和其他杂质被去除,同时形成了一层保护性的氧化膜。这不*提高了不锈钢的美观度,还xian著增强了其耐腐蚀性能,延长了使用寿命。这一工艺原理的应用,使得不锈钢材料在各个领域中得到广泛应用,并持续发挥其优良的性能。 不锈钢酸洗钝化应用于工业领域,如化工、石油、制药等行业。南京管道酸洗钝化价格多少
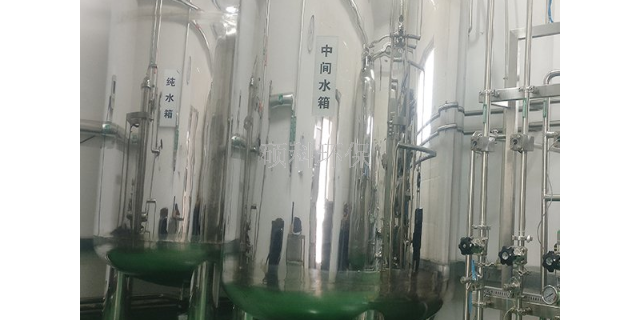
注射水管道酸洗钝化是一项至关重要的工艺,它确保了注射水系统的纯净度和管道内壁的耐腐蚀性。这一工艺通常在管道安装、维修或更换后进行,以保证水质安全。在酸洗阶段,专业人员会选用适当的强酸溶液,如稀硝酸或稀硫酸,将其注入管道中。随着酸液的循环流动,管道内壁上的污垢、氧化物和沉积物被逐渐溶解和去除。这一过程中,酸液的浓度、温度和处理时间都需要严格控制,以避免对管道材料造成过度腐蚀。随后,进入钝化阶段。在这个阶段,钝化剂被引入管道,与内壁上的金属发生反应,形成一层均匀、致密的氧化膜。这层氧化膜能够有效地隔离金属与外部环境,提高管道的耐腐蚀性,并防止水质的二次污染。钝化过程中,同样需要精确控制钝化剂的种类、浓度和处理时间。完成钝化后,管道会经过彻底的清洗,以去除所有残留的酸洗钝化剂和反应产物。这一步骤至关重要,确保管道内部没有任何有害物质残留,从而保障注射水的纯净度和安全性。 常州不锈钢管道酸洗钝化厂家不锈钢需要进行酸洗钝化处理,以恢复其耐腐蚀性和美观度。
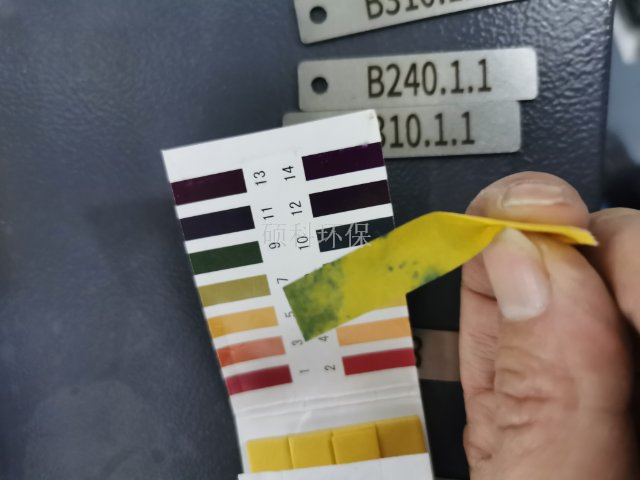
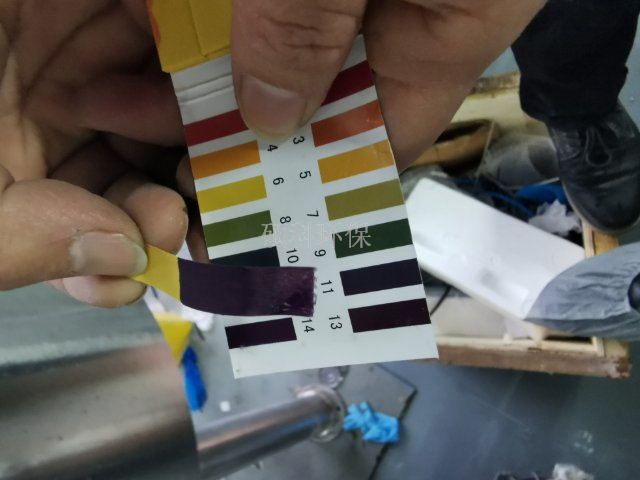
酸洗钝化操作只有进行过预处理的容器或零部件才能进行酸洗钝化处理。酸洗液酸洗主要用于较小型未经加工的零部件整体处理,可以用喷刷的方法。溶液温度在21-60℃时,每隔10分钟左右检查一次,直至呈现出均匀的白色酸蚀的光洁度为止。酸洗膏酸洗主要适用于大型容器或局部处理。在室温下将酸洗膏均匀涂抹于净设备上(约2-3mm厚),停留一小时后用洁净水或不锈钢丝刷轻轻刷,直至呈现出均匀的白色酸蚀的光洁度为止。钝化液主要适用于小型容器或部件整体处理,可以采用浸入或喷刷的方法,当溶液温度在48-60℃时,每20分钟检查一次,当溶液在21-47℃时,每小时检查一次,直至表面生成均匀的钝化膜为止。钝化膏主要适用于大型容器或局部处理,在室温下将钝化膏均匀涂在酸洗过的容器表面(约2-3mm),1小时后检查,直至表面生成均匀的钝化膜为止。酸洗钝化容器或零部件必须用洁净水将表面冲洗干净,*后用酸性石蕊试纸测试冲洗面的任何处,使PH值在,然后擦干或用压缩空气吹干。容器和零部件经酸洗钝化后搬运吊装及存放时禁止磕碰划伤钝化膜。
锻铸件的清洗经锻铸等热加工后的不锈钢工件,表面往往有一层氧化皮、润滑剂或氧化物污染,污染物包括石墨、二硫化钼与二氧化碳等。应通过喷丸处理、盐浴处理以及多道酸洗处理。如美国不锈钢涡轮机叶片处理工艺为:)h;T)B$M.N8T4v4v盐浴(10min)→水淬(2.5min)→硫酸洗(2min)→冷水洗(2min)→碱性高锰酸盐浴(10min)→冷水洗(2min)→硫酸洗(1rain)→冷水洗(1min)→硝酸洗(1.5min)→冷水洗(1min)→热水洗(1min)→空气干燥。+e-C3^1w&p不锈钢酸洗钝化的工艺原理主要基于化学反应和表面处理技术。
不锈钢管需要酸洗钝化吗?这个问题需要根据实际情况来判断。一般来说不锈钢管需要酸洗钝化,因为不锈钢管的表面含有铬和镍等合金元素,这些元素会与空气中的氧气和水反应形成氧化膜,使不锈钢管表面产生锈蚀。酸洗钝化可以去除不锈钢管的表面氧化膜,提高不锈钢管的表面光洁度,防止不锈钢管生锈和腐蚀。但是酸洗钝化并不是不锈钢管必须要做的一件事情,具体需要根据不锈钢管的用途和环境来决定。如果不锈钢管用于食品、饮用水等场合,酸洗钝化就非常重要。如果不锈钢管用于工业用途,酸洗钝化就可能不是必须的。经过酸洗钝化处理后,不锈钢表面变得更加光滑、亮泽,提高了其美观度。南京管道酸洗钝化价格多少
注射水管道酸洗钝化是一种专门用于处理注射水管道内壁的工艺流程。南京管道酸洗钝化价格多少
(1)酸洗液要经常化验和调整,若溶液过浓(因水分蒸发)应及时加水,同时配方应严格控制,否则会因成分比例不当造成制品过腐蚀。(2)应严格控制酸洗、钝化操作的温度和时间,钝化温度不得超过80°C,不然钝化效果差而腐蚀加剧。(3)制品在酸洗或钝化后冲洗必须彻di,物品表面不应留有残酸、残液,以免产生腐蚀。(4)配制钝化膏时应先加水,再加入重铬酸钾,溶化后搅匀,然后加入硝酸,*后再加入膨润土。(5)硝酸、氢氟酸、盐酸等均系腐蚀性介质,操作时应穿戴好劳保防护用品,同时要保管好酸洗、钝化药品,严禁与其它化学品混放在一起,以防发生化学反应而引起baozha或燃烧。(6)钝化处理应在酸洗或喷砂后6小时内进行。南京管道酸洗钝化价格多少
**除红锈试剂选择(硕科适配型)优先选用硕科配套**试剂,兼顾除锈、钝化双重效果,避免普通强...
【详情】不合格判定及处理原则凡出现以下任一情况,均判定为不合格,需返工:外观有锈迹、氧化皮、焊斑、油...
【详情】降低后期运维成本,减少停机与检修损失减少因腐蚀、结垢、堵塞引发的维修、疏通、更换管道及配件的...
【详情】这里为你整理硕科管道酸洗钝化的*,分为中文版(用于方案、标书、宣传)和英文精简版(用于外贸、...
【详情】技术交底记录施工单位对作业人员的技术、安全、质量交底文件,明确操作要点、验收标准、防控,交底...
【详情】不合格判定及处理原则凡出现以下任一情况,均判定为不合格,需返工:外观有锈迹、氧化皮、焊斑、油...
【详情】降低后期运维成本,提升系统稳定性经过酸洗钝化的管道,内壁不易结垢、不易滋生微不易被腐蚀,可减...
【详情】验收与交付设计检测项目:蓝点测试(ASTMA380/GB/T25151)、盐雾测试(中性盐雾...
【详情】验收记录记录管道整体、焊缝、弯头、变径等部位的检查结果,标注是否无氧化皮、焊渣、红锈、油...
【详情】工艺设计全流程范围(从方案到交付)前期方案设计材质/工况评估:确认不锈钢牌号、表面状态(氧化...
【详情】理化与专项检测验收标准1.漂洗水质检测(必检)**终漂洗水pH值:~(中性)。水质清澈,无悬...
【详情】304不锈钢为标配,满足GB5749-2022生活饮用水卫生要求,耐常规养殖水质腐蚀,易...
【详情】