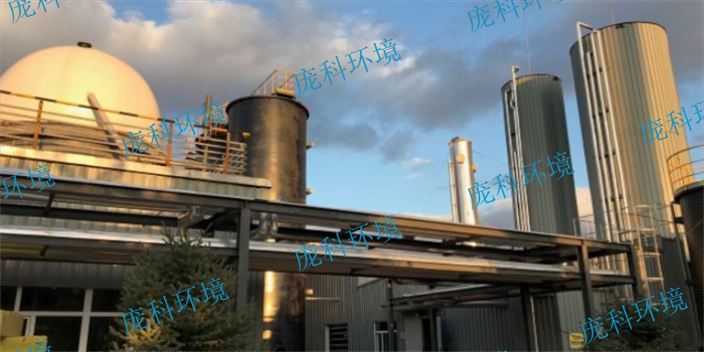
厌氧消化反应器的使用注意事项有哪些?1. 温度控制:厌氧消化反应器需要在适宜的温度下运行,通常在35-40℃之间。因此,需要进行温度控制,以确保反应器内部温度稳定。2.pH控制:厌氧消化反应器中的微生物对pH值敏感,需要进行pH控制,以确保反应器内部pH值稳定。3. 搅拌控制:搅拌可以促进反应器内部物质的混合和微生物的分布,但过度搅拌会破坏微生物的生长和代谢。因此,需要进行适当的搅拌控制。4. 加料控制:反应器内部需要不断加入有机物质和微量元素,以维持微生物的生长和代谢。需要进行适当的加料控制,以确保反应器内部物质的平衡。5. 气体控制:厌氧消化反应器需要控制内部气体的组成和流量,以确保微生物的生长和代谢。需要进行适当的气体控制,以维持反应器内部气体的平衡。6. 安全控制:厌氧消化反应器内部会产生一些有害气体,如甲烷和硫化氢等。需要进行适当的安全控制,以确保反应器内部气体的安全。厌氧反应器的工作原理简单而高效,是环保领域的重要技术之一。山西全混厌氧反应器市场报价
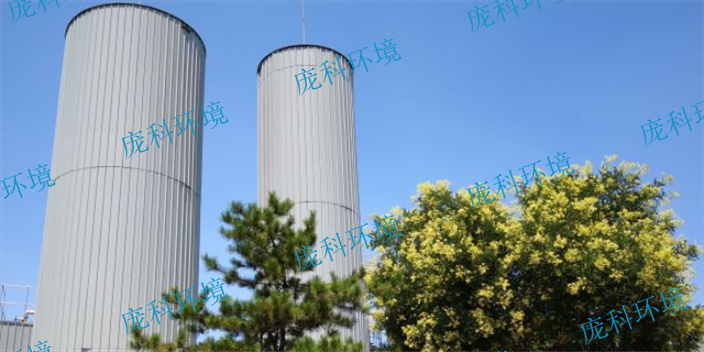
厌氧内循环反应器有哪些优点?首先,厌氧内循环反应器能够高效地处理高浓度有机废水。由于内循环系统的存在,废水和污泥可以充分混合,提高了废水中有机物质的降解效率。这使得厌氧内循环反应器在处理高浓度有机废水的情况下具有较高的处理能力。其次,厌氧内循环反应器能够产生有用的产物。在厌氧条件下,废水中的有机物质被微生物降解产生甲烷等有用的产物。这些产物可以被收集和利用,例如作为能源来源或其他工业用途。此外,厌氧内循环反应器还具有较小的占地面积和较低的能耗。相比于其他废水处理技术,它的设备和运行成本相对较低。山西全混厌氧反应器市场报价厌氧反应器可以处理多种类型的废水,如食品加工废水、农畜禽养殖废水等,减少了环境污染。

PTC-DCAR反应器的优势:1.完全封闭系统,无异味及臭气释放,创造友好的周边环境;2.产品施工及安装标准化,严格遵循庞科环境的标准作业流程,保证模块加工和反应器壳体制作的准确度,且加工及交付周期短,确保工程进度;独特的布水系统和内部循环系统,避免进水堵塞;3.合理的采样设计,可准确检测反应器的工作状态;4.丰富的保护系统设计,反应器正负压保护,确保反应器可靠使用;5.模块采用高质量的PP 板材,产品经久耐用,不腐蚀;6.庞科环境自主开发的模块化三相分离器设计,设计、加工标准化。
厌氧内循环反应器在结构设计上的独特之处主要体现在其内循环流动系统上。传统的厌氧反应器通常依赖于外部泵或搅拌器来实现混合液的循环流动,而厌氧内循环反应器则通过内置的内循环泵,使得混合液在反应器内部形成强烈的循环流动。这种设计不*增强了废水与颗粒污泥之间的接触和混合,还促进了有机物在颗粒污泥上的附着和降解。此外,厌氧内循环反应器通常还配备有特殊的进水分配系统和污泥回流系统,以确保废水在反应器内的均匀分布和污泥的有效回流。这些独特的设计特点使得厌氧内循环反应器在处理高浓度有机废水时具有更高的效率和稳定性。在厌氧反应器的帮助下,有机废水得到了高效处理,实现了资源的循环利用。
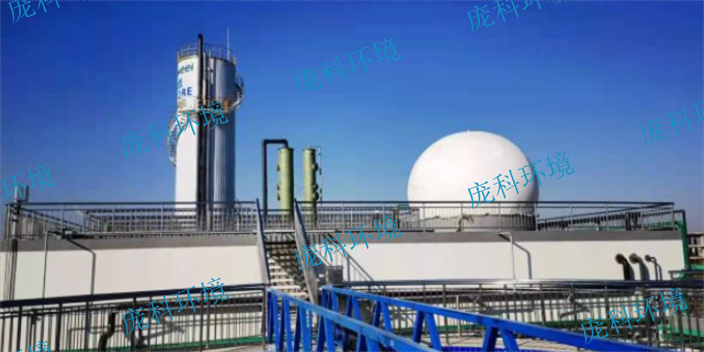
PTC-GMR絮状污泥厌氧反应器的工作原理是什么?PTC-GMR絮状污泥厌氧反应器的工作原理主要包括以下几个方面:1)废水进入反应器后,经过内循环式结构的设计,可以使废水在反应器内停留时间延长,提高了反应器的处理效率。2)在反应器内,废水与污泥发生反应,有机物质被分解成较小的分子,同时产生氨氮、硝酸盐等营养物质。3)在反应过程中,采用了PTC-GMR技术,可以使污泥形成较大的颗粒,提高了反应器的沉降性能,减少了污泥的流失。4)反应器内产生的气体通过高效的气液分离器分离出来,减少了气体对污泥的影响。5)通过先进的控制系统,可以实现反应器的自动化控制,提高了反应器的稳定性和可靠性。厌氧反应器可以满足不同行业、不同规模的废水处理需求。江西制药厌氧反应器哪家经验丰富
厌氧反应器作为一种绿色环保的技术,符合可持续发展的要求,有利于推动生态文明建设。山西全混厌氧反应器市场报价
ASB厌氧反应器的原理是什么?ASB厌氧反应器的原理是利用厌氧微生物在无氧条件下分解有机物质,产生甲烷和二氧化碳等气体,同时将有机物质转化为可溶性有机物和微生物体内的细胞质等物质。在ASB反应器中,有机物质通过进水管道进入反应器,经过厌氧微生物的分解和转化,产生甲烷和二氧化碳等气体,同时生成可溶性有机物和微生物体内的细胞质等物质。这些产物在反应器中逐渐沉积,形成污泥层,同时污水被过滤,净化后排出。通过这种方式,ASB厌氧反应器可以有效地处理有机废水,达到净化水质的目的。山西全混厌氧反应器市场报价