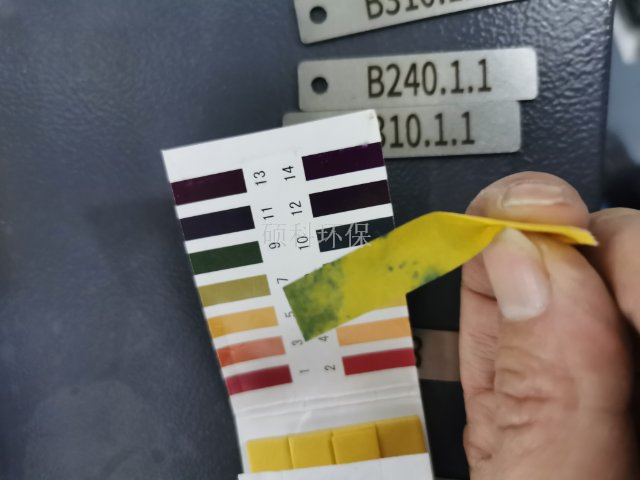
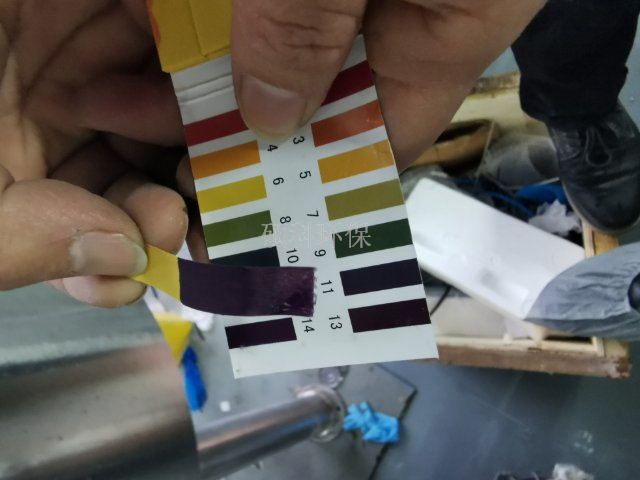
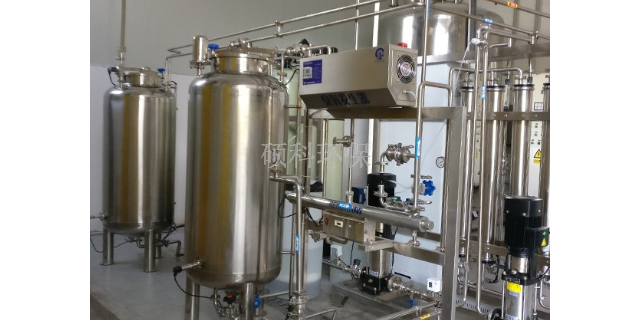
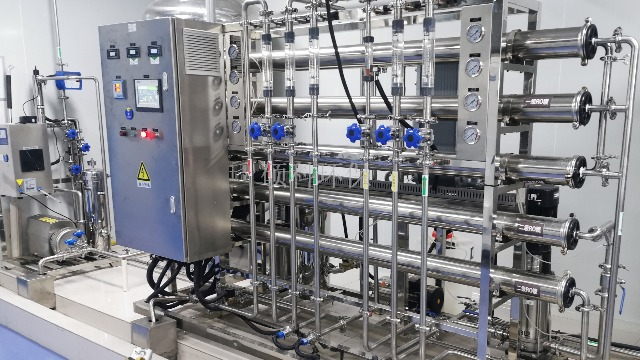
酸洗钝化的前处理:不锈钢表面如存在油脂等污物,会影响酸洗钝化的质量,一般应先采用碱性洗涤剂等清洗液舱内壁。酸洗液/膏及清洗水中氯离子浓度的控制:氯离子含量超标会破坏不锈钢钝化膜,部分不锈钢酸洗液/膏采用加入盐酸、高氯酸等含氯离子的侵蚀介质作为主剂或助剂去除表面氧化层,对于防止腐蚀是不利的,在检验中应予控制,对不锈钢酸洗钝化膏氯离子含量控制在25ppm~100ppm范围内。另外对于清洗水也应控制氯离子含量低于25PPM,施工中在自来水中加入氯离子缓蚀剂硝酸钠即可达到要求。废液中和环保排放:对于酸洗钝化废液的处理,应达到国家环保排放要求,如对含氟废液可加入石灰乳或氯化钙处理,对于含铬废液,可加硫酸亚铁还原处理等。 某些特定的不锈钢合金,如铬和镍含量较低的不锈钢,可能不适合进行酸洗钝化处理。新沂纯水管道酸洗钝化咨询
不锈钢钝化液特点:适用于不锈钢与双相不锈钢的本色钝化,为提高抗腐蚀能力而开发。属于材料本色钝化的一种新型you质产品。不锈钢酸洗钝化液特点:不锈钢酸洗钝化液处理过的不锈钢工件表面会产生得到漂亮的银白色钝化膜。该钝化膜致密、美观,抗蚀电位可提高500mV以上首先我们来说说什么是不锈钢钝化,钝化处理的原理我们可用薄膜理论来解释,即认为钝化是由于金属与氧化性介质发生作用,作用时在金属表面会生成一种非常薄的(约1nm),致密的,覆盖性能良好的,能坚固地附在金属表面上的钝化膜。这层膜成du立相存在,通常是氧和金属的化合物。它起着把金属与腐蚀介质完全隔开的作用,防止金属与腐蚀介质直接接触,从而使金属基本停止溶解形成钝态达到防腐防锈的目的。不锈钢钝化液特点属于本色钝化,钝化后不改变工件表面的颜色和尺寸,没有油膜,处理前和处理后根本看不出有任何的改变,主要适用于不锈钢200、300系列材料的钝化,钝化后能提高产品本身防锈性能的3-20倍。 启东注射水管道酸洗钝化哪家好酸洗钝化对金属表面的处理时间和效果有要求么?
酸洗钝化操作中的工艺控制。硝酸溶液单独用于去除游离铁和其它金属污物是有效的,但对去除氧化铁皮,厚的腐蚀产物,回火膜等无效,一般应采用HNO3+HF溶液,为了方便与操作安全,可用氟化物代替HF。单独HNO3溶液可不加缓蚀剂,但HNO3+HF酸洗时,需要加Lan-826。使用HNO3+HF酸洗,为防止腐蚀,浓度应保持5:1的比例。温度应低于49℃,如过高,HF会挥发。对钝化液,HNO3应控制在20%—50%之间,根据电化学测试,HNO3浓度小于20%处理的钝化膜质量不稳定,易产生点蚀,但HNO3浓度也不宜大于50%,要防止过钝化。用一步法处理除油酸洗钝化,虽然操作简便,节省工时,但该酸洗钝化液(膏)中会有侵蚀性HF,因此其*终保护膜质量不如多步法。
钝化过程中,需要控制溶液的浓度、温度和处理时间,以获得*佳的钝化效果。后处理:在钝化完成后,需要对金属进行彻底的清洗,去除表面残留的钝化剂和反应产物。清洗后,金属表面可能需要进行干燥或其他后续处理,以满足特定的使用要求。质量检查:完成酸洗钝化后,需要对金属进行质量检查,以确保处理效果达到要求。质量检查包括外观检查、耐腐蚀性测试等。酸洗钝化工艺需要由专业的操作人员进行,他们应具备相关的化学知识和操作经验。同时,操作过程中需要严格遵守安全规范和环保要求,确保操作过程的安全性和环保性。不锈钢酸洗钝化是一项重要的表面处理工艺。
不锈钢管道酸洗钝化施工安全措施1装设护栏或围布把整个酸洗区域(包括管道通过的地方)封闭起来并在各出入口帖制醒目标记:正在酸洗、非工作人员不得入内。如酸洗区域涉及整个车间,则必须妥善安排时间以确保在施工过程中无人进入。2进入酸洗区域的每一个人员必须穿戴正确的PPE化学防护服、防酸水靴、面罩、工业防酸碱手套、放毒面具等。接触泄漏化学品后必须事后马上用自来水冲洗,不得随意触摸其他人员或周围设备。3酸洗区域及各通道派专人监护以确保人身安全。4酸洗完成后,首先用自来水冲洗移动缸及连接管道外壁,冲洗手套及周围地面,撒上纯碱面后再用自来水冲洗,确保无残存酸液。清理所有临时管道、移动缸、临时泵等,用自来水冲洗整个酸洗区域,清走垃圾。补充:1冲洗管道时会有大量废水需排至污水池,届时需污水站提前作好准备。2酸洗钝化时需要大量热去离子水,在酸洗钝化的24小时内必须保证其供给。 纯化水管道酸洗钝化是保障水质的关键步骤,硕科环保公司为您提供服务支持。新沂纯水管道酸洗钝化咨询
通过酸洗钝化处理,不*可以去除不锈钢表面的瑕疵,还能增强其耐腐蚀性能。新沂纯水管道酸洗钝化咨询
不锈钢酸洗钝化管道过程: 1:准备一个储液罐和一台水泵,与要酸洗钝化的管道连成一个循环通路.钝化长串件长串件钝化时镀件的上、下端进出钝化溶液中的时间有先后,同时工件在溶液中摆动时,镀件的下端摆动幅度比上端大得多;另一方面钝化后在空气中停留时,溶液由上端往下游,下端镀件表面要比上端镀件附有更多的溶液,下端与溶液有更多的化学反应时间。这些都使得下端钝化膜的颜色深于上端。为减轻色差,这类零件进、出钝化溶液时建议横向出、入(下端用一挂钩钩起来),并防止使用的阳极过长。新沂纯水管道酸洗钝化咨询
**除红锈试剂选择(硕科适配型)优先选用硕科配套**试剂,兼顾除锈、钝化双重效果,避免普通强...
【详情】不合格判定及处理原则凡出现以下任一情况,均判定为不合格,需返工:外观有锈迹、氧化皮、焊斑、油...
【详情】降低后期运维成本,减少停机与检修损失减少因腐蚀、结垢、堵塞引发的维修、疏通、更换管道及配件的...
【详情】这里为你整理硕科管道酸洗钝化的*,分为中文版(用于方案、标书、宣传)和英文精简版(用于外贸、...
【详情】技术交底记录施工单位对作业人员的技术、安全、质量交底文件,明确操作要点、验收标准、防控,交底...
【详情】不合格判定及处理原则凡出现以下任一情况,均判定为不合格,需返工:外观有锈迹、氧化皮、焊斑、油...
【详情】降低后期运维成本,提升系统稳定性经过酸洗钝化的管道,内壁不易结垢、不易滋生微不易被腐蚀,可减...
【详情】验收与交付设计检测项目:蓝点测试(ASTMA380/GB/T25151)、盐雾测试(中性盐雾...
【详情】验收记录记录管道整体、焊缝、弯头、变径等部位的检查结果,标注是否无氧化皮、焊渣、红锈、油...
【详情】工艺设计全流程范围(从方案到交付)前期方案设计材质/工况评估:确认不锈钢牌号、表面状态(氧化...
【详情】理化与专项检测验收标准1.漂洗水质检测(必检)**终漂洗水pH值:~(中性)。水质清澈,无悬...
【详情】304不锈钢为标配,满足GB5749-2022生活饮用水卫生要求,耐常规养殖水质腐蚀,易...
【详情】