厌氧内循环反应器是一种高效的废水处理设备,它采用厌氧生物处理技术,通过内循环的方式将废水与微生物混合,使微生物在厌氧条件下进行有机物的降解。该反应器具有体积小、处理效率高、操作简便等优点,被普遍应用于各种废水处理领域。厌氧内循环反应器的工作原理是将废水引入反应器中,通过内循环的方式使废水与微生物混合,形成高浓度的微生物群落。在厌氧条件下,微生物通过发酵作用将有机物转化为甲烷、二氧化碳等无害物质。同时,反应器内的混合器可以保持反应器内的混合均匀,提高微生物的降解效率。经过处理后的废水可以达到国家排放标准,可以直接排放或者进一步处理。厌氧反应器是一种高效、环保的废水处理设备,通过微生物的作用在无氧条件下进行废水的生物降解。黑龙江EGSB厌氧反应器哪家经验丰富
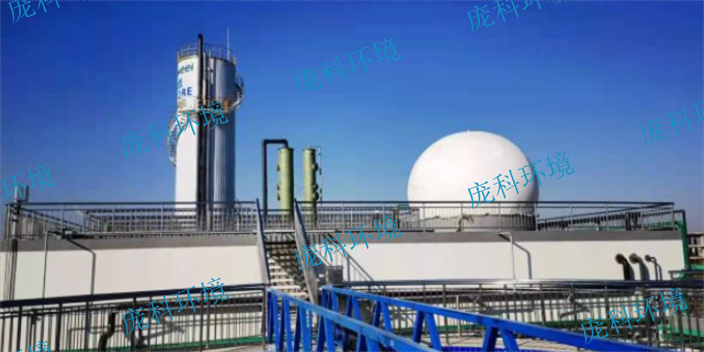
UASB厌氧反应器的特点是什么?UASB(Upflow Anaerobic Sludge Blanket)厌氧反应器是一种高效的生物处理技术,其特点包括:1. 高效性:UASB反应器具有高效的有机物去除能力,可将有机物去除率达到80%以上。2. 节能性:UASB反应器不需要外部供氧,不需要机械搅拌,节省了能源和运行成本。3. 占地面积小:UASB反应器的结构紧凑,占地面积小,适合在城市等空间有限的地方使用。4. 操作简便:UASB反应器的操作简便,不需要复杂的控制系统,易于维护。5. 适用范围广:UASB反应器适用于处理各种有机废水,包括工业废水和生活污水等。6. 产生的污泥量少:UASB反应器产生的污泥量较少,减少了污泥处理的成本。四川制药厌氧反应器一般多少钱厌氧反应器的操作成本低廉,减少了环境治理的经济压力。

厌氧反应器是一种用于处理有机废水的生物反应器,它是在缺氧条件下进行的。厌氧反应器中的微生物可以利用有机废水中的有机物质进行代谢,产生甲烷等有用气体。厌氧反应器的主要作用是将有机废水中的有机物质转化为有用的气体,同时减少有机物质的排放,达到环保的目的。厌氧反应器的工作原理是利用微生物代谢有机物质产生甲烷等气体的过程。在厌氧反应器中,微生物可以利用有机废水中的有机物质进行代谢,产生甲烷等有用气体。这些气体可以被收集利用,例如用于发电、加热等。同时,厌氧反应器中的微生物还可以将有机物质转化为无害的物质,减少有机物质的排放,达到环保的目的。厌氧反应器的应用范围非常广,可以用于处理各种有机废水,例如食品加工废水、酿造废水、纺织废水等。厌氧反应器还可以与其他处理设备结合使用,例如生物膜反应器、曝气池等,以达到更好的处理效果。
厌氧反应器的处理效果受哪些因素的影响呢?厌氧反应器的处理效果受以下因素的影响:1. 温度:厌氧反应器的处理效果受温度的影响较大,一般来说,反应器的温度越高,反应速率越快,但是过高的温度会导致微生物死亡或失活,从而影响处理效果。2. pH值:厌氧反应器的处理效果受pH值的影响,pH值过高或过低都会影响微生物的生长和代谢,从而影响处理效果。3. 氧气含量:厌氧反应器是在缺氧或无氧条件下进行处理的,如果反应器中存在氧气,会抑制厌氧微生物的生长和代谢,从而影响处理效果。4. 水质:厌氧反应器的处理效果受水质的影响,水中的有机物质、营养物质、微生物种类和数量等都会影响处理效果。5. 搅拌速度:搅拌速度对于反应器中的微生物分布和物质传递有重要影响,适当的搅拌可以提高反应器的处理效果。6. 水力停留时间:水力停留时间是指水在反应器中停留的时间,水力停留时间越长,反应器中的微生物有更多的时间进行代谢和降解有机物质,从而提高处理效果。厌氧反应器可以有效去除废水中的臭味,改善周边环境。

厌氧反应器使用要点是什么?1. 控制温度:厌氧反应器中的微生物对温度敏感,需要在适宜的温度范围内进行反应。通常情况下,反应器的温度应该控制在35-40℃之间。2. 维持适宜的pH值:厌氧反应器中的微生物对pH值也非常敏感,需要维持在适宜的范围内。通常情况下,反应器的pH值应该控制在6.5-7.5之间。3. 控制进料速率:进料速率需要根据反应器的容积和微生物的生长速率来确定。进料速率过快会导致微生物无法充分利用有机物质,进料速率过慢则会导致反应器效率低下。4. 维持适宜的压力:厌氧反应器通常需要维持一定的压力,以保证反应器内部的气体不会泄漏。压力的大小需要根据反应器的设计和操作要求来确定。5. 定期清理反应器:厌氧反应器中会产生一些沉淀物和污垢,需要定期清理以保证反应器的正常运行。清理时需要注意安全,避免对环境和人员造成危害。厌氧反应器可以处理多种类型的废水,如食品加工废水、农畜禽养殖废水等,减少了环境污染。黑龙江EGSB厌氧反应器哪家经验丰富
厌氧反应器技术的引入能够提高水质,改善生活环境。黑龙江EGSB厌氧反应器哪家经验丰富
厌氧内循环反应器(IC Reactor)是一种高效的生物处理技术,用于处理高浓度有机废水。 该反应器由两部分组成:上部的膨胀区和下部的沉降区。废水首先进入膨胀区,在那里与颗粒状的活性污泥混合并发生厌氧消化过程。产生的气体将一部分污泥带入沉降区进行固液分离,剩余的污泥则返回到膨胀区继续参与反应。 IC 反应器的独特之处在于其内循环机制。在气体上升过程中,携带了一部分污泥进入沉降区,形成内部循环,从而提高了传质效率和有机物去除率。这种设计使得 IC 反应器能够处理高负荷、高悬浮固体含量的废水,并且具有良好的稳定性。黑龙江EGSB厌氧反应器哪家经验丰富




