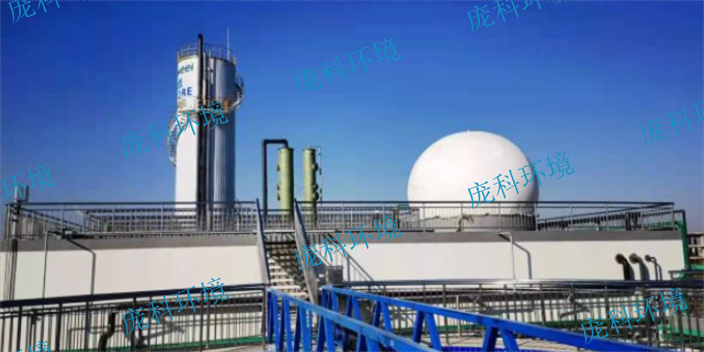
厌氧反应器正常启动运行需要注意哪些?在UASB反应器中,废水被尽可能均匀的引入反应器的底部,污水向上通过包含颗粒污泥或絮状污泥的污泥床。厌氧反应发生在废水和污泥颗粒的中。在厌氧状态下产生的沼气(主要是和二氧化碳)引起了内部的循环,这有利于颗粒污泥的形成和维持。在污泥层形成的一些气体附着在污泥颗粒上,向反应器顶部上升,上升到表面的污泥撞击三相分离器气体发射板的底部,引起附着气泡的污泥絮体脱气。气泡释放后污泥颗粒将沉淀到污泥床的表面,而气体则被收集到三相分离器的集气室。在集气室单元缝隙之下设置挡板(气体反射器),其作用是为了防止沼气气泡沉淀区,否则将引起沉淀区的紊动,而阻碍颗粒沉淀。包含一些剩余固体和污泥颗粒的经过分离器缝隙沉淀区。厌氧反应器能够将有机废水转化为沼气,实现能源的可持续利用。江苏化工厌氧反应器哪家设计好

pH值对厌氧处理的影响体现在哪些方面?厌氧微生物对其活动范围内的pH值有一定的要求,产酸菌对pH值的适应范围较广,一般在4.5~8.0之间都能维持较高的活性。而甲烷菌对pH值较为敏感,适应范围较窄,在6.6~7.4之间较为适宜,至佳pH值为7.0~7.2。因此,在厌氧处理过程中,尤其是产酸和产甲烷在一个构筑物内进行时,通常要保持反应器内的pH值在6.5~7.2之间,至好保持在6.8~7.2的范围内。厌氧处理要求的至佳pH值指的是反应器内混合液的pH值,而不是进水的pH值,因为生物化学过程和稀释作用可以迅速改变进水的pH值。反应器出水的pH值一般等于或接近反应器内部的pH值。含有大量溶解性碳水化合物的废水进入厌氧反应器后,会因产生乙酸而引起pH值的迅速降低,而经过酸化的废水进入反应器后,pH值将会上升。含有大量蛋白质或氨基酸的废水,由于氨的形成,pH可能会略有上升。因此,对不同特性的废水,可控制不同的pH值,可能低于或高于反应器所要求的pH值。山东高硫酸根厌氧反应器品牌推荐厌氧反应器的应用可以促进资源的合理利用,实现环境保护与经济效益的良性循环。
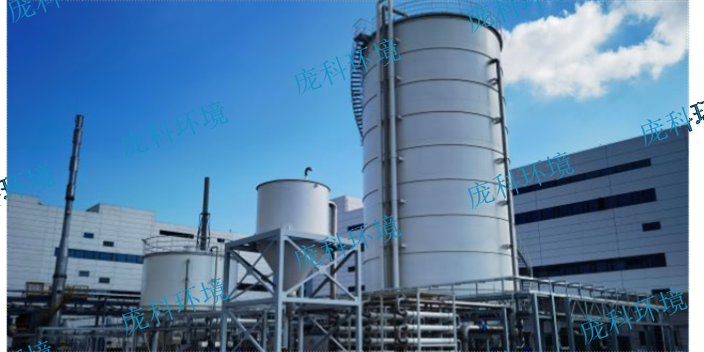
IC反应器也称为厌氧内循环反应器,是基于UASB反应器颗粒化和三相分离器而改进的高效反应器。充分利用了活性污泥的特点,底部的处理负荷高,顶部的负荷低。在活性污泥床上包含了专门培养的厌氧微生物,污泥床在反应中由于上流、回流、产气等会使得污泥膨胀,废水和污泥颗粒之间能够有效接触,并保持微生物的高活性,才能有较强的有机负荷和转化率。在顶部反应区,废水上流速度较慢,和污泥颗粒接触的时间较长,生物可降解的COD在这部分去除率增加。相当于两个串联的UASB反应区单元相互叠加,内部的回流是利用气提作用而进行的,回流比例可以根据废水反应的产量来决定。
厌氧反应器的处理效果受到多种因素的影响,如温度、pH值、进水COD浓度、进水流量等。厌氧反应器的温度通常控制在-℃之间,过低会影响反应速率,过高会导致微生物死亡。厌氧反应器的pH值通常控制在.-.之间,过低或过高都会影响微生物的生长和代谢。进水COD浓度是影响厌氧反应器处理效果的重要因素,通常控制在-mg/L之间。进水流量也是影响厌氧反应器处理效果的重要因素,通常控制在反应器容积的-倍之间。厌氧反应器的运行需要一定的时间,通常需要几天到几周的时间才能达到稳定的处理效果。厌氧反应器可以有效地减少废水中的化学需氧量和氨氮。
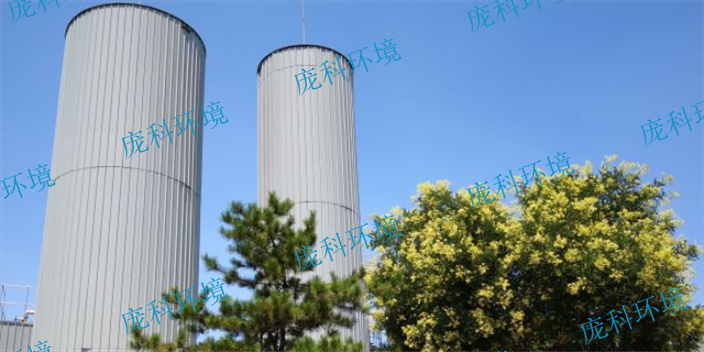
高负荷消化通常设置有搅拌装置,以便达到规定百分比的活性(工作)体积,维持消化池内稳定的环境条件,避免冲击负荷和营养过剩与营养不足,改善消化过程的稳定性和消化效率。工作体积定义为消化池总体积减去用于砂石、浮渣积累和超高的体积余量。典型设计要求的工作体积为消化池总体积的85%~95%(即污泥占总体积的85%~95%)。均匀的搅拌有助于维持消化池内稳定的环境条件,避免冲击负荷和“营养过剩与营养不足”,改善过程的稳定性和消化效率。高负荷消化池很少采用连续进料,通常的做法是把污泥按一定的时间间隔间歇投加到消化池中(例如每1~2h)。其进料方式有两种:一种为在消化污泥排出之前短时间搅拌和进料;第二种为污泥排出后进料和搅拌。如果消化池以第二种进料方式操作,而不是以一种进料方式操作,那么病原微生物的杀灭效果就会明显的改善。污泥浓缩则可以减少通过消化池的污泥量,那么对于给定的停留时间可以采用体积更小的消化池体积。但过分浓缩则可能会使消化池的混合变得困难,对毒物或负荷引起的冲击更加敏感。厌氧反应器可以有效地处理纺织、制革、冶金等行业的废水。浙江IC厌氧反应器排行榜
厌氧反应器的优点是能够高效地处理有机废水,同时产生有用的气体,可以用于发电或供热等方面。江苏化工厌氧反应器哪家设计好
常规中温厌氧消化:无加热和没有搅拌的低负荷消化池有时用于高负荷消化池之后,用于脱水前的污泥浓缩。在这种工艺中,初沉污泥被厌氧消化,二级消化池中发生明显的污泥浓缩现象。如果二级处理厂的剩余污泥与初沉污泥混合在一起消化,二级消化池固液分离效果很差。若初沉污泥与剩余污泥混合消化,在消化之前把污泥浓缩至4%~6%,二级消化池内的重力浓缩通常也非常困难。由于这些原因,目前多数设计者避免在剩余污泥消化后用二级消化池来浓缩消化污泥。江苏化工厌氧反应器哪家设计好