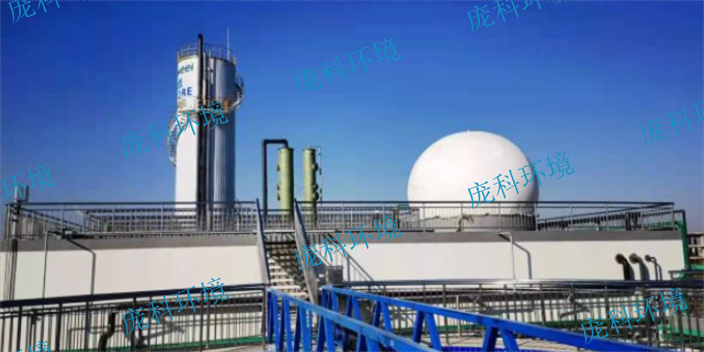
厌氧生物处理的影响因素有哪些?1.温度:存在两个不同的至佳温度范围(55℃左右,35℃左右)。通常所称高温厌氧消化和低温厌氧消化即对应这两个至佳温度范围。2.pH值:厌氧消化至佳pH值范围为6.8~7.2。3.有机负荷:由于厌氧生物处理几乎对污水中的所有有机物都有降解作用,因此讨论厌氧生物处理时,一般都以CODcr来分析研究,而不象好氧生物处理那样必须以BOD5为依据。厌氧处理的有机负荷通常以容积负荷和一定的CODcr去除率来表示。厌氧反应器可以满足不同行业、不同规模的废水处理需求。广东IC厌氧反应器介绍
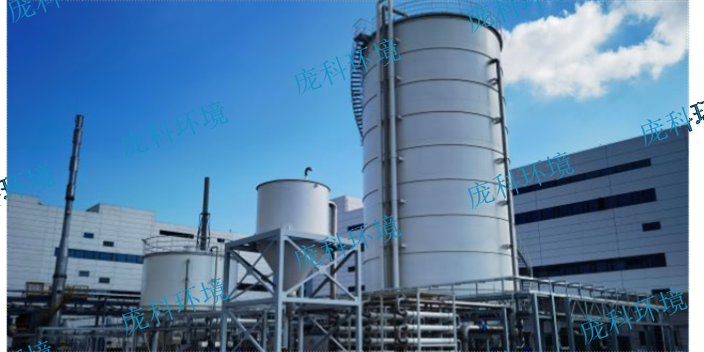
高负荷厌氧消化:此工艺的基本特点是沼气消化过程中的产酸和产甲烷过程分别在不同的装置中进行,并分别给出至适条件,实行分步的严格控制,以实现沼气消化过程的至优化,因此单位产气率及沼气中的甲烷含量较高。两个阶段在两个反应器中进行。一个反应器的功能是水解和液化固态有机物为有机酸;缓冲和稀释负荷冲击与有害物质,并截留难降解的固体物质。第二个反应器的功能是保持严格的厌氧条件和pH值,以利于产甲烷菌的生长;消化、降解来自前段反应器的产物,把它们转化成甲烷含量较高的消化气,并截留悬浮固体、改善出料性质。因此,此工艺可大幅度地提高产气率,气体中甲烷含量也有提高。同时实现了渣和液的分离,使得在固体有机物的处理中,引入高效厌氧处理器成为可能。黑龙江高硫酸根厌氧反应器联系方式厌氧反应器可以应用于各类农业,改善土壤质量和提高农作物产量。

IC反应器也称为厌氧内循环反应器,是基于UASB反应器颗粒化和三相分离器而改进的高效反应器。充分利用了活性污泥的特点,底部的处理负荷高,顶部的负荷低。在活性污泥床上包含了专门培养的厌氧微生物,污泥床在反应中由于上流、回流、产气等会使得污泥膨胀,废水和污泥颗粒之间能够有效接触,并保持微生物的高活性,才能有较强的有机负荷和转化率。在顶部反应区,废水上流速度较慢,和污泥颗粒接触的时间较长,生物可降解的COD在这部分去除率增加。相当于两个串联的UASB反应区单元相互叠加,内部的回流是利用气提作用而进行的,回流比例可以根据废水反应的产量来决定。
厌氧生物处理的三个阶段是怎样的?理论研究认为三个阶段,即厌氧消化过程分为水解发酵阶段、产乙酸产氢阶段、产甲烷阶段三部分。水解发酵阶段和产乙酸产氢阶段又可合称为酸性发酵阶段。在这个阶段,污水中的复杂有机物,在酸性腐化菌或产酸菌的作用下,分解成简单的有机物,如有机酸,醇类等,以及CO2、NH3和H2S等无机物。由于有机酸的积累,污水的pH值下降到6以下。此后,由于有机酸和含氮化合物的分解,产生碳酸盐和氨等使酸性减退,pH值回升到6.6~6.8左右。厌氧反应器作为一种绿色环保的技术,符合可持续发展的要求,有利于推动生态文明建设。

厌氧反应器的处理效果受到多种因素的影响,如温度、pH值、进水COD浓度、进水流量等。厌氧反应器的温度通常控制在-℃之间,过低会影响反应速率,过高会导致微生物死亡。厌氧反应器的pH值通常控制在.-.之间,过低或过高都会影响微生物的生长和代谢。进水COD浓度是影响厌氧反应器处理效果的重要因素,通常控制在-mg/L之间。进水流量也是影响厌氧反应器处理效果的重要因素,通常控制在反应器容积的-倍之间。厌氧反应器的运行需要一定的时间,通常需要几天到几周的时间才能达到稳定的处理效果。厌氧反应器操作简单,易于维护和管理。山东发酵厌氧反应器哪家经验丰富
与好氧反应器相比,厌氧反应器能够更好地处理高浓度有机废水。广东IC厌氧反应器介绍
采用中温消化或高温消化时,加热速度越慢越好。不得超过1℃/小时。同时,当向含有较多碳水化合物和缺乏碱性缓冲物质的废水中加入一部分碱源时,严格控制反应器内的酸碱度在~7.8之间。启动时的初始有机负荷与厌氧处理方法、待处理废水的性质、工艺条件如温度和接种污泥的性质等有关。通常,从较低的负荷开始,通过逐渐增加负荷来完成启动过程。例如,当UASB启动时,初始有机负荷通常为(千克力/秒)。当CODCR去除率达到80%或出水挥发性有机酸VFA浓度小于1000毫克/升时,负荷增加到原负荷的50%。如果流出物中的VFA浓度高,则不适宜增加负荷,甚至不适宜适当降低负荷。广东IC厌氧反应器介绍