厌氧生物处理的三个阶段是怎样的?理论研究认为三个阶段,即厌氧消化过程分为水解发酵阶段、产乙酸产氢阶段、产甲烷阶段三部分。水解发酵阶段和产乙酸产氢阶段又可合称为酸性发酵阶段。在这个阶段,污水中的复杂有机物,在酸性腐化菌或产酸菌的作用下,分解成简单的有机物,如有机酸,醇类等,以及CO2、NH3和H2S等无机物。由于有机酸的积累,污水的pH值下降到6以下。此后,由于有机酸和含氮化合物的分解,产生碳酸盐和氨等使酸性减退,pH值回升到6.6~6.8左右。厌氧反应器的应用可以促进水资源的合理利用和节约。浙江厌氧反应器哪家技术好

厌氧反应器正常启动运行需要注意哪些?在UASB反应器中,废水被尽可能均匀的引入反应器的底部,污水向上通过包含颗粒污泥或絮状污泥的污泥床。厌氧反应发生在废水和污泥颗粒的中。在厌氧状态下产生的沼气(主要是和二氧化碳)引起了内部的循环,这有利于颗粒污泥的形成和维持。在污泥层形成的一些气体附着在污泥颗粒上,向反应器顶部上升,上升到表面的污泥撞击三相分离器气体发射板的底部,引起附着气泡的污泥絮体脱气。气泡释放后污泥颗粒将沉淀到污泥床的表面,而气体则被收集到三相分离器的集气室。在集气室单元缝隙之下设置挡板(气体反射器),其作用是为了防止沼气气泡沉淀区,否则将引起沉淀区的紊动,而阻碍颗粒沉淀。包含一些剩余固体和污泥颗粒的经过分离器缝隙沉淀区。黑龙江CSTR厌氧反应器联系方式厌氧反应器的操作简单、稳定可靠,不*可以减少废水处理时间和成本,还能产生可再生能源——沼气。
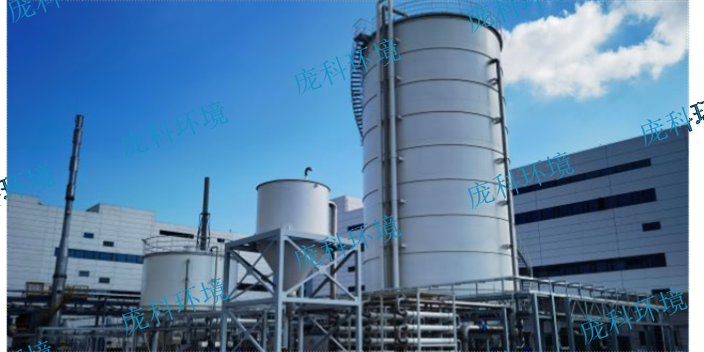
庞科环境的设备还可以与其他处理技术结合使用,以提高处理效果和节约能源。庞科环境的设备还可以为客户提供完善的售后服务和技术支持,以保证设备的正常运行和处理效果。庞科环境的设备还可以为客户提供节能减排的解决方案,以满足客户的环保需求和社会责任。庞科环境的设备还可以为客户提供技术咨询和培训服务,以提高客户的技术水平和管理能力。庞科环境的设备还可以为客户提供环保项目的整上海庞科环境的PTC-DCAR厌氧反应器是一种高效的工业污水处理设备,适用于各种含高COD有机废水的工业废水处理,尤其适合占地紧凑的工业领域,如制药、化工、发酵、食品、造纸等。
高负荷厌氧消化工艺:高负荷厌氧消化是在研究证实可以控制消化池内环境条件的优点后发展起来的。其工艺见图4-9。高负荷消化池的特征是进料含固率高,具有加热和搅拌装置,进料速度稳定,消化稳定性高。高负荷消化池的消化时间为10~15d,约为常规中温厌氧消化时间的1/3,固体负荷提高4~6倍,通过合理的设计和操作,消化池容积可减少30%。高负荷消化池既可用于中温消化过程也可用于高温消化过程,大部分消化池在中温条件下操作,需要的热能较少,过程稳定性更好。如存在难于消化的固体或油脂含量高,可采用高温消化。在高温操作条件下,可提高消化速率、减少消化池体积、增加病原微生物的杀灭率。厌氧反应器有效地解决了废水处理中的难题,为环境保护事业做出了积极贡献。
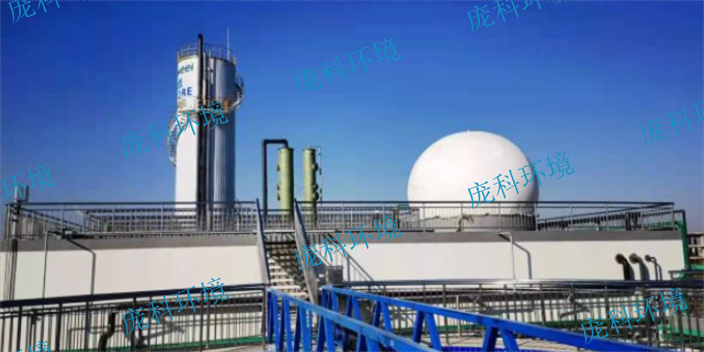
在制药企业废水处理过程中,厌氧反应器是必不可少的关键环节。常用的厌氧反应器是升流式活性污泥床(UASB),作为第二代的厌氧反应器,在工艺上具有厌氧反应过来和厌氧活性污泥双重优势,能够将废水中的有机污染物转化成再生清洁能源-沼气使用。在进行污水处理的同时,对废气进行脱硫处理,能够实现节能环保的目的。UASB之所以应用普遍,主要是因为它性能稳定,水力混合条件良好,可以模块化拼装,能够大幅降低现场安装和调试的时间。除了用于制药废水外,还可以用在食品、生物、造纸和印染等行业的废水处理。IC反应器是在UASB反应器的基础上开发出来的第三代高效厌氧反应器,这个工艺克服了UASB反应器处理中低浓度废水负荷和大量产气所造成污泥流失的问题,活性污泥利用率更高。厌氧反应器可以满足不同行业、不同规模的废水处理需求。辽宁高浓废水厌氧反应器公司推荐
厌氧反应器的使用可以减少化学药品的使用量,降低环境污染。浙江厌氧反应器哪家技术好
高负荷厌氧消化:此工艺的基本特点是沼气消化过程中的产酸和产甲烷过程分别在不同的装置中进行,并分别给出至适条件,实行分步的严格控制,以实现沼气消化过程的至优化,因此单位产气率及沼气中的甲烷含量较高。两个阶段在两个反应器中进行。一个反应器的功能是水解和液化固态有机物为有机酸;缓冲和稀释负荷冲击与有害物质,并截留难降解的固体物质。第二个反应器的功能是保持严格的厌氧条件和pH值,以利于产甲烷菌的生长;消化、降解来自前段反应器的产物,把它们转化成甲烷含量较高的消化气,并截留悬浮固体、改善出料性质。因此,此工艺可大幅度地提高产气率,气体中甲烷含量也有提高。同时实现了渣和液的分离,使得在固体有机物的处理中,引入高效厌氧处理器成为可能。浙江厌氧反应器哪家技术好





