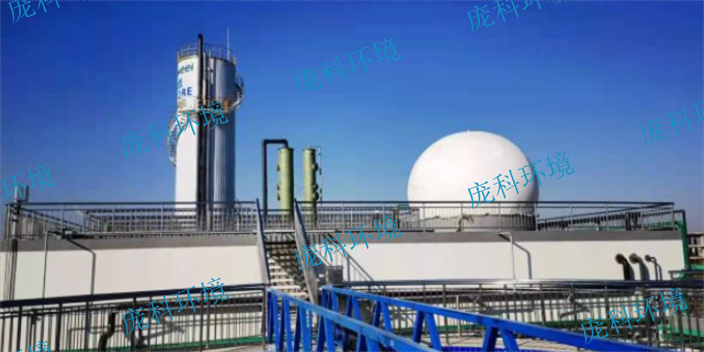
厌氧发酵活性污泥法从解决类似废水的已经运作的厌氧发酵解决建筑物中获得,也可源自江河湖海沼泽间底端、市政工程下水管道及废水集积处等处在厌氧发酵自然环境下的污泥,乃至可以应用好氧活性污泥法的剩下淤泥开展转性塑造,但那样做必须的時间要更长的某些。厌氧化物处理反应器因为微生物增殖缓慢,一般需要的启运时间较长,如果能接种大量的厌氧污泥,可以缩短启动时间。一般接种污泥的数量达到反应器容积的10%~9%,保有值由接种污泥的来源决定。接种量越大,启动时间越短。如果接种污泥中含有大量产甲烷菌,效果会更好。厌氧反应器可以有效地处理纺织、制革、冶金等行业的废水。福建全混厌氧反应器公司推荐

在制药企业废水处理过程中,厌氧反应器是必不可少的关键环节。常用的厌氧反应器是升流式活性污泥床(UASB),作为第二代的厌氧反应器,在工艺上具有厌氧反应过来和厌氧活性污泥双重优势,能够将废水中的有机污染物转化成再生清洁能源-沼气使用。在进行污水处理的同时,对废气进行脱硫处理,能够实现节能环保的目的。UASB之所以应用普遍,主要是因为它性能稳定,水力混合条件良好,可以模块化拼装,能够大幅降低现场安装和调试的时间。除了用于制药废水外,还可以用在食品、生物、造纸和印染等行业的废水处理。IC反应器是在UASB反应器的基础上开发出来的第三代高效厌氧反应器,这个工艺克服了UASB反应器处理中低浓度废水负荷和大量产气所造成污泥流失的问题,活性污泥利用率更高。黑龙江厌氧反应器预算参考厌氧反应器可以同时处理多种废水,降低了处理成本。

厌氧反应器的处理效果受到多种因素的影响,如温度、pH值、进水COD浓度、进水流量等。厌氧反应器的温度通常控制在-℃之间,过低会影响反应速率,过高会导致微生物死亡。厌氧反应器的pH值通常控制在.-.之间,过低或过高都会影响微生物的生长和代谢。进水COD浓度是影响厌氧反应器处理效果的重要因素,通常控制在-mg/L之间。进水流量也是影响厌氧反应器处理效果的重要因素,通常控制在反应器容积的-倍之间。厌氧反应器的运行需要一定的时间,通常需要几天到几周的时间才能达到稳定的处理效果。
上海庞科环境的PTC-DCAR厌氧反应器是一种高效的工业污水处理设备,适用于各种工业污水处理,特别适合占地紧凑的工业领域,如制药、化工、发酵、食品、造纸等含高COD有机废水处理。厌氧技术虽然是一种高效的有机物处理技术,但是因为工业分类繁多,生产原料、工艺和化学品添加各异,有时因为废水污染物种类特别多或者成分复杂,如有的废水含有很高的悬浮物或油脂,这些杂质会对厌氧产生严重的破坏和影响。因此,在进入厌氧处理之前,此类的污染物必须通过预处理方法去除,从而为厌氧处理提供稳定的进水条件。厌氧反应器可以处理多种类型的废水,如食品加工废水、农畜禽养殖废水等,减少了环境污染。

常规中温厌氧消化工艺:此种工艺也称为普通或标准厌氧消化工艺,如图4-8所示。脱水污泥无需预热直接进入间歇式消化池内,系统通常不另设搅拌装置,而采用沼气搅拌。由于搅拌不够充分,消化池内的污泥分为三层漂浮污泥层、中部液体层和下部污泥层。由于消化池总体积只很小一部分含有活性消化污泥,因此若要取得良好的污泥消化效果,需要很大的池容。此外,由于在消化池内环境条件不易控制,消化过程不稳定,效率低。因此,这一工艺几乎不用于初沉污泥的稳定化。厌氧反应器的使用可以减少化学药品的使用量,降低环境污染。山东高盐废水厌氧反应器
厌氧反应器处理废水的同时也可以产生沼渣,有机肥料的原料之一。福建全混厌氧反应器公司推荐
在饲料加工和生产可再生能源方面,厌氧反应器可以用于生物发酵过程。通过将饲料残渣、甜菜渣、餐厨垃圾等有机物料投入厌氧发酵池中,可以利用微生物将废弃物质转化为沼气等能源。主要是由于厌氧反应器配合发酵剂等发酵条件的控制,使得有机物质得以在厌氧状态下进行发酵和分解,生成甲烷气等可再生能源。IC塔相似由2层UASB反应器串联而成,每层厌氧反应器的顶部各设一个气、固、液三相分离器。其由上下两个反应室组成。废水在反应器中自下而上流动,污染物被细菌吸附并降解,净化过的水从反应器上部流出。福建全混厌氧反应器公司推荐