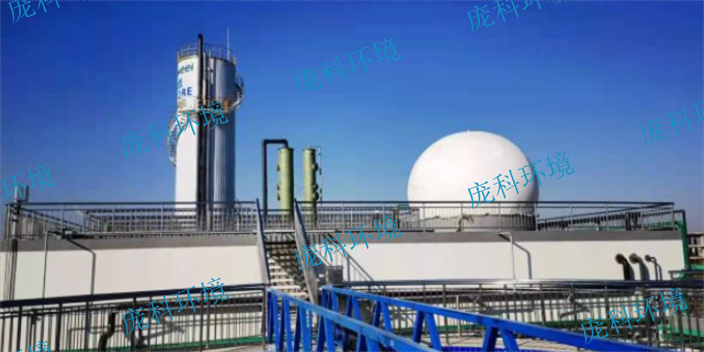
庞科环境的设备还可以与其他处理技术结合使用,以提高处理效果和节约能源。庞科环境的设备还可以为客户提供完善的售后服务和技术支持,以保证设备的正常运行和处理效果。庞科环境的设备还可以为客户提供节能减排的解决方案,以满足客户的环保需求和社会责任。庞科环境的设备还可以为客户提供技术咨询和培训服务,以提高客户的技术水平和管理能力。庞科环境的设备还可以为客户提供环保项目的整上海庞科环境的PTC-DCAR厌氧反应器是一种高效的工业污水处理设备,适用于各种含高COD有机废水的工业废水处理,尤其适合占地紧凑的工业领域,如制药、化工、发酵、食品、造纸等。厌氧反应器是一种低成本,高效率的废水处理方式。贵州IC厌氧反应器推荐
什么是升流式厌氧污泥反应器UASB?升流式厌氧污泥反应器的英文是Upflow Anaerobic Sludge Blan-ket,简称为UASB,其基本特征是在反应器的上部设置气、固、液三相分离器,下部为污泥悬浮区和污泥床区。什么是膨胀颗粒污泥床EGSB?膨胀颗粒污泥床的英文是Expanded Granular Sludge bed,简写为EGSB,是在UASB反应器的基础上发展而来的。EGSB反应器与UASB反应器的结构非常相似,所不同的是EGSB反应器中采用高达2.5~6m3/(m2·h)的水力负荷,这远大于UASB常用的约0.5~2.5m3/(m2·h)的水力负荷。因此,在EGSB反应器中,颗粒污泥床处于部分或全部“膨胀化”状态,即污泥床的体积由于颗粒之间的平均距离的加大而增加。为了提高水力负荷(即上流速度),EGSB反应器采用较大的高度与直径比和较大的回流比。黑龙江高硫酸根厌氧反应器市场报价厌氧反应器是一种高效的处理有机废水的装置。
庞科环境的技术可以为客户提供安全可靠的解决方案,确保废水处理系统的安全运行和环境保护。庞科环境的技术可以为客户提供创新的解决方案,不断推动废水处理技术的创新和发展。庞科环境的技术可以为客户提供高效的解决方案,提高废水处理的效率和质量。庞科环境的技术可以为客户提供可靠的解决方案,确保废水处理系统的稳定运行和长期效益。庞科环境的技术可以为客户提供灵活的解决方案,根据客户的需求和实际情况进行调整和优化。庞科环境的技术可以为客户提供全方面的培训和技术支持,提高客户的技术水平和管理能力。庞科环境的技术可以为客户提供全方面的咨询和服务,帮助客户解决废水处理中的各种问题和挑战。庞科环境的技术可以为客户提供品质的解决方案,确保废水处理系统的高效运行和优良处理。
营养物质对厌氧生物处理的影响体现在哪些方面?厌氧微生物的生长繁殖需要摄取一定比例的CNP及其他微量元素,但由于厌氧微生物对碳素养分的利用率比好氧微生物低,一般认为,厌氧法中碳氮磷的比值控制在CODcr:N:P=(200~300):5:1即可。还要根据具体情况,补充某些必需的特殊营养元素,比如硫化物、铁、镍、锌、钴、钼等。在厌氧处理时提供氮源,除了满足合成菌体之外,还有利于提高反应器的缓冲能力。如果氮源不足,即碳氮比太高,不只导致厌氧菌增殖缓慢,而且使消化液的缓冲能力降低,引起pH值下降。相反,如果氮源过剩,碳氮比太低、氮不能被充分利用,将导致系统中氮的积累,引起pH值上升;如果pH值上升到8以上,就会抑制产甲烷菌的生长繁殖,使消化效率降低。一般说来,氮的浓度必须保持在40~70mg/L的范围内才能维持甲烷菌的活性。厌氧反应器的使用可以减少化学药品的使用量,降低环境污染。
活性污泥颗粒反应过程中会减少,也需要有排泥过程。微生物也有自己的生命周期,当活性不够的时候,处理效果就会降低。一般排出剩余污泥的位置在高处,也可以根据定制的需求选择中部或下部。厌氧反应器启动的时候,主要是将未经驯化的絮状污泥进行接种,经过一段时间运转调试后,反应器达到了设计符合并实现有机污染物去除效果。在厌氧反应器正式运行之前进行污泥颗粒化,是因为厌氧活性微生物的生长繁殖比较慢,还没达到至佳的生长曲线。因此,厌氧反应器在启动的时候需要较长的时间。一旦启动完成,就可以达到微生物高效运行状态。厌氧反应器在设计调试的过程中,需要考虑废水的水量、污染物浓度、温度和pH值等,对废气的处理也是重要的步骤。厌氧反应器的运行过程中产生的污泥可以回收利用,降低了处理废水产生的二次污染。吉林UASB厌氧反应器工厂直销
厌氧反应器可以有效地减少废水中的化学需氧量和氨氮。贵州IC厌氧反应器推荐
厌氧反应器内出现泡沫、化学沉淀等不良现象的原因是什么?产生泡沫的主要原因是厌氧系统运行不稳定,因为泡沫主要是由于CO2产量太大形成的,当反应器内温度波动或负荷发生突变等情况发生时,均可导致系统运行的不稳定和CO2的产量增加,进而导致泡沫的产生。如果将运行不稳定因素及时排除,泡沫现象一般也会随之消失。在厌氧污泥培养初期,由于CO2产量大而甲烷产量少,也会出现泡沫,随着甲烷菌的培养成熟,CO2产量减少,泡沫一般也会逐渐消失。进水中含有蛋白质是产生泡沫的一个原因,而微生物本身新陈代谢过程中产生的一些中间产物也会降低水的表面张力而生成气泡。厌氧生物处理过程中大量产气会产生类似好氧处理的曝气作用而形成气泡问题,负荷突然升高所带来的产气量突然增加也可能出现泡沫问题。贵州IC厌氧反应器推荐