工业废水包括生产废水、生产污水及冷却水,是指工业生产过程中产生的废水和废液,其中含有随水流失的工业生产用料、中间产物、副产品以及生产过程中产生的污染物。工业废水治理指的是工业生产过程用过的水经过适当处理回用于生产或妥善地排放出厂,包括生产用水的管理和为便于治理废水而采取的措施。现阶段,化工企业在发展中,应该重视对污水的处理和排放,并且化工企业正处于转型的主要时期,因此还需要将污水的深度处理放在首要位置。这就需要选择适合的污水处理方法和技术,做好排出污水的处理和二次使用工作,以便降低对生态环境的污染,提升化工企业的经济效益和社会效益。臭氧催化反应器的选用应充分考虑其安装、维护、升级等因素。山东臭氧催化反应器市场报价
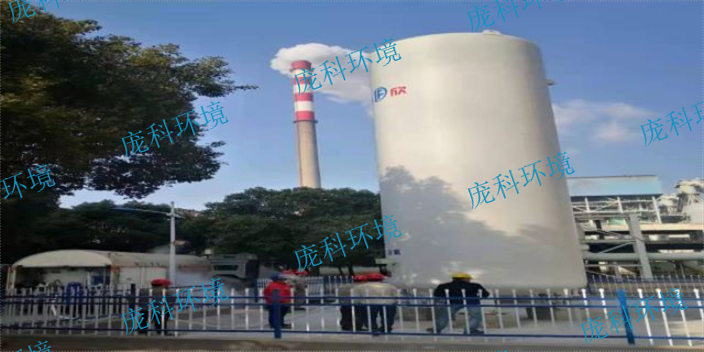
臭氧发生器所产生的臭氧,通过气水接触设备扩散于待处理水中,通常是采用微孔扩散器、鼓泡塔或喷射器、涡轮混合器等。臭氧的利用率要力求达到90%以上,剩余臭氧随尾气外排,为避免污染空气,尾气可用活性炭或霍加拉特剂催化分解,也可用催化燃烧法使臭氧分解。臭氧和生物降解的组合可减少臭氧的消耗,成本也降低了,臭氧部分被移植到了带有生物降解的多级系统中(在生物降解前一定有臭氧氧化,有时也在生物降解后加上臭氧-Bio-臭氧系统)。青岛环境臭氧催化反应器价位臭氧催化反应器的使用可以避免传统氯消毒产生的二噁英等有害物质,对环境友好。
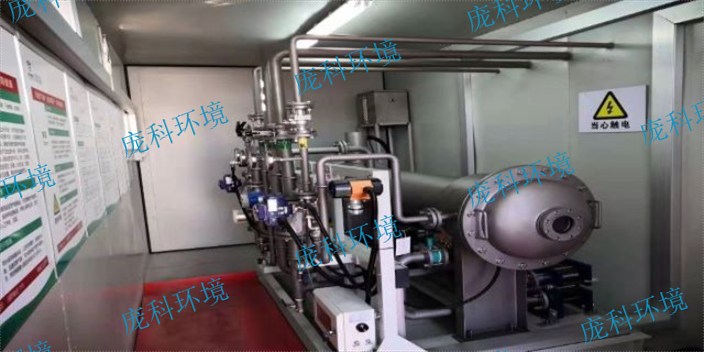
臭氧是一种强氧化剂,其氧化能力远高于氯和二氧化氯。随着社会的不断发展,对水资源的要求也越来越高。一些发达国家已将臭氧等一些氧化技术用于污水处理,从而更好地保证水质。目前,臭氧化工艺主要包括两个方面:一是直接臭氧化反应。两种间接催化反应。在直接臭氧化反应过程中,主要采用两种方法,即偶极加成反应和亲电取代反应。偶极加成反应的主要原因是臭氧具有偶极结构,因此在反应过程中,它会与含有不饱和键的有机物发生加成反应,从而达到要求。亲电取代反应主要是因为具有吸电子基团的芳香族化合物,包括-CO OH、-NO 2、-Cl等基团,很难与臭氧反应,所以当发生这类反应时,它们将具有一定的选择性。通常,臭氧对有机物的直接氧化较好发生在酸性条件下。虽然反应很慢,但具有很好的选择功能,氧化产物也是有机酸。很难再氧化,而每一种有机物的响应速度也有很大差异。
臭氧是一种不稳定的活性气体。在常温下会有一种特殊的气味,气体会呈现淡蓝色。臭氧在水中的氧化还原电位为2.07V,是目前只次于氟的第二强氧化剂。臭氧在废水处理中的应用主要利用了这一特点。就目前的情况来看,臭氧在水溶液中比在气相中分解得更快。臭氧在水中的分解主要受温度和pH值的影响。随着温度的不断升高,分解速度也在逐渐加快。当温度达到100°C以上时,分解会非常剧烈。当温度达到270°C以上时,会直接转化为氧气。pH值与分解速率也有直接的关系。常温下在空气中的分解半衰期为15~30分钟。臭氧具有很强的氧化力,是目前已知的氧化剂之一。
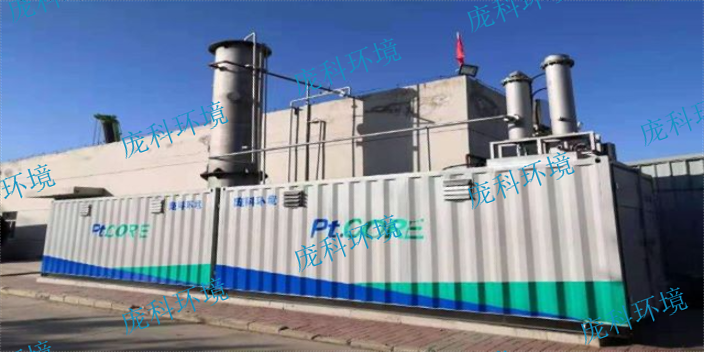
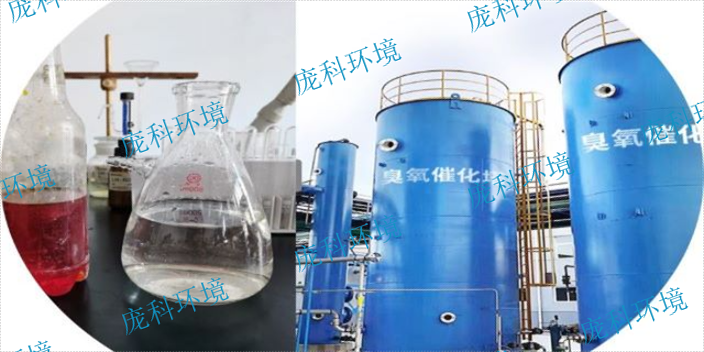
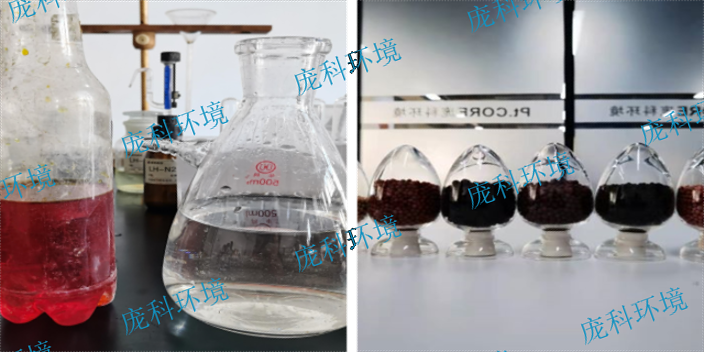
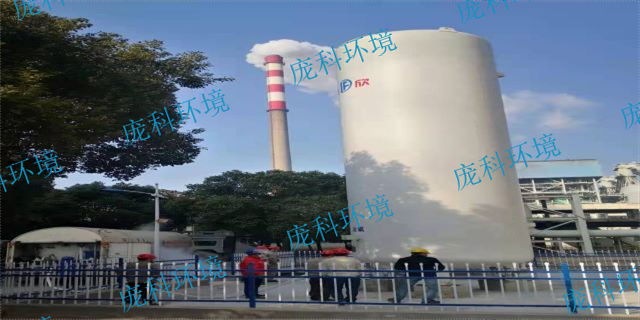
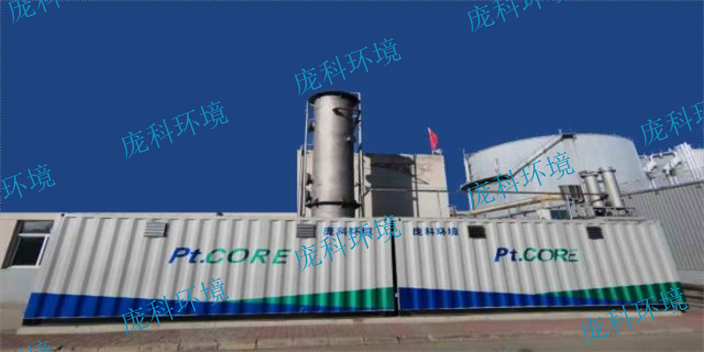
臭氧催化氧化技术:通过装填有新型复合臭氧催化剂的成套化多级臭氧催化氧化反应器,实现废水中特征有机污染物的低耗高效转化降解,达到提标减排和脱毒减害的目的。其中,新型复合臭氧催化剂通过复合金属掺杂大幅降低活性表面氧空位生成能垒,同时利用其络合吸附特性和配体供电子效应,构建活性金属高效转化循环,强化产生羟基自由基,有效提升小分子矿化率,实现了催化剂界面自清洁,克服了常规臭氧催化剂易钝化失活问题;新型多级高效臭氧催化氧化装置通过优化进水、进气方式增强气液初步混合效果,同时设置气泡切割层,实现气液二次分配,使大部分污染物在直接反应区实现快速降解。臭氧催化反应器的反应温度较高。河北环境臭氧催化反应器公司
臭氧催化反应器在各个行业的应用前景非常广阔,值得进一步开发和研究。山东臭氧催化反应器市场报价
臭氧催化氧化技术是臭氧在催化剂的催化作用下,在水中形成具有强氧化作用 的羟基自由基·OH(E0=2.8V),利用具有强氧化作用的羟基自由基·OH,并兼具电化学反应,对废水中的有机或无机物进行氧化还原反应,进而达到分解、脱稳、 吸附、凝聚等作用,去除废水 COD 并提高废水的 B/C 比。臭氧催化氧化技术特别 适用于可生化性较差的废水处理。 催化臭氧化主要有以下几个机理: ①通过催化剂强化产生更多的具有较高氧化还原电位的羟基自由基,使得有机污染物得到完全的降解; ②通过催化剂与水中的有机污染物发生络合反应,使有机污染物更易于被氧化分解;③通过催化剂使臭氧和有机物得到富集,从而加快有机物的氧化分解速度。山东臭氧催化反应器市场报价