庞科环境的PTC-DCAR厌氧反应器是一种高效的工业污水处理设备,适用于各种含高COD有机废水的工业废水处理,特别适合占地紧凑的工业领域,如制药、化工、发酵、食品、造纸等。根据不同的污染物成分,通常的预处理方式有离心分离、沉淀、气浮、隔油等处理单元,具体根据水质特性进行选择。离心分离是一种将废水中的悬浮物通过离心力分离出来的方法,适用于悬浮物较大的废水。沉淀是一种将废水中的悬浮物通过重力沉淀的方法,适用于悬浮物较小的废水。厌氧反应器能够将有机废水转化为沼气,实现能源的可持续利用。广东发酵厌氧反应器询价

IC塔由下面一个UASB反应器产生的沼气作为提升的内动力,使升流管与回流管的混合液产生一个密度差,实现了下部混合液的内循环,使废水获得强化预处理。上面的第二个UASB对废水进行后处理(或称精处理),使出水达到预期处理要求。由底部的污泥区和中上部的气、液、固三相分离区组合为一体的,通过回流和结构设计使废水在反应区内具有较高的上升流速,反应器内部颗粒污泥处于膨胀状态下厌氧反应器。厌氧反应器的应用前景十分广阔,还有很多待研究和完善的方向。同时,厌氧反应器的运营也需要注意到运行成本和环保效益的平衡,尤其是在高耗能和高排放的工业领域中。对于日益加重的环境污染问题,厌氧反应器在处理有机废弃物、提供可再生能源等方面的绿色应用也将获得更普遍的关注和应用。黑龙江化工厌氧反应器厌氧反应器可以应用于各类农业,改善土壤质量和提高农作物产量。

厌氧反应器的处理效果可以通过监测出水COD浓度、pH值、气体产生量等指标来评估。厌氧反应器的优点是处理效果好、能耗低、占地面积小、操作简单等。厌氧反应器的缺点是对进水水质要求高、对温度和pH值的控制要求严格、处理效果受到多种因素的影响等。厌氧反应器的应用范围普遍,可以用于处理各种含有高COD有机废水的工业废水,如制药、化工、发酵、食品、造纸等。厌氧反应器的应用还可以与其他处理技术结合使用,如好氧生物处理、物理化学处理等,以提高处理效果。
厌氧生物处理的主要特点有哪些?1.能耗较低:因为厌氧生物处理不需要供氧,能源消耗约为好氧活性污泥法的1/10,还能产生具有较高热值的甲烷气(CH4)。每去除1gCODcr可以产生0.35标准升甲烷或0.7标准升沼气。沼气的热值为22.7KJ/L,甲烷的热值为39300KJ/m3,一般天然气的热值为34300KJ/m3 。2.污泥产量低:因为厌氧微生物的增殖速率比好氧微生物低得多,好氧生物处理系统每处理1kgCODcr产生的污泥量为0.25~0.6kg,而厌氧生物处理系统每处理1kgCODcr产生的污泥量只有0.02~0.18kg。3.可对好氧生物处理系统不能降解的一些大分子有机物进行彻底降解或部分降解。4.厌氧微生物对温度、PH等环境因素的变化更为敏感,运行管理好厌氧生物处理系统的难度较大。5.水温适应广:好氧处理水温在10~35℃之间,当高温时就需采取降温措施;而厌氧处理水温适应普遍,分低温厌氧(10~30℃)、中温厌氧(30~40℃)和高温厌氧(50~60℃)。厌氧反应器的高效处理能力使其在紧缺水资源地区的应用具有重要意义。
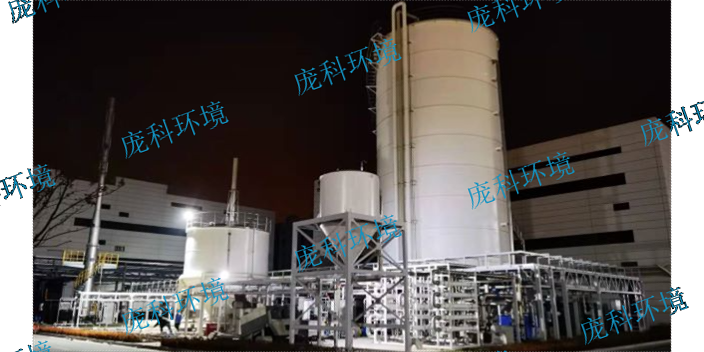
庞科环境的PTC-DCAR厌氧反应器是一种高效的工业污水处理设备,适用于各种含高COD有机废水的工业废水处理,特别适合占地紧凑的工业领域,如制药、化工、发酵、食品、造纸等。厌氧反应器使用不受地理区域限制,全国都可以销售并保证及时交付,满足不同行业客户的投资和项目进度需求。厌氧反应器内件采用德国品牌的PP生产,国内生产,保证产品质量的同时降低加工费用,尽力为客户提供价格优惠的高质产品。庞科环境正是通过不断优化和持续改进,力争打造出国内品牌厌氧反应器,提升自己的品牌价值。与其他处理方式相比,厌氧反应器对环境的污染更小。浙江厌氧反应器供应商家
厌氧反应器是一种高效、环保的废水处理设备,通过微生物的作用在无氧条件下进行废水的生物降解。广东发酵厌氧反应器询价
pH值对厌氧处理的影响体现在哪些方面?厌氧微生物对其活动范围内的pH值有一定的要求,产酸菌对pH值的适应范围较广,一般在4.5~8.0之间都能维持较高的活性。而甲烷菌对pH值较为敏感,适应范围较窄,在6.6~7.4之间较为适宜,至佳pH值为7.0~7.2。因此,在厌氧处理过程中,尤其是产酸和产甲烷在一个构筑物内进行时,通常要保持反应器内的pH值在6.5~7.2之间,至好保持在6.8~7.2的范围内。厌氧处理要求的至佳pH值指的是反应器内混合液的pH值,而不是进水的pH值,因为生物化学过程和稀释作用可以迅速改变进水的pH值。反应器出水的pH值一般等于或接近反应器内部的pH值。含有大量溶解性碳水化合物的废水进入厌氧反应器后,会因产生乙酸而引起pH值的迅速降低,而经过酸化的废水进入反应器后,pH值将会上升。含有大量蛋白质或氨基酸的废水,由于氨的形成,pH可能会略有上升。因此,对不同特性的废水,可控制不同的pH值,可能低于或高于反应器所要求的pH值。广东发酵厌氧反应器询价




