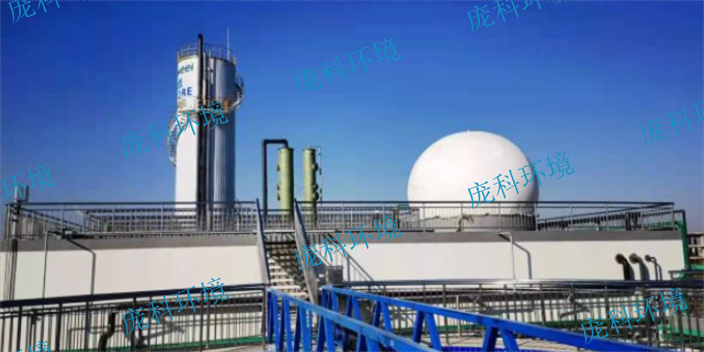
庞科环境的PTC-DCAR双通道厌氧反应器采用先进的技术,可以处理各种类型的高浓度废水。采用厌氧技术可以有效地降低废水处理的成本,提高处理效率。庞科环境的技术可以为客户提供全方面的废水处理解决方案,包括设计、建设、运营和维护。庞科环境的技术可以为客户提供定制化的废水处理方案,根据客户的需求和实际情况进行调整和优化。庞科环境的技术可以为客户提供全方面的技术支持和服务,确保废水处理系统的稳定运行和高效处理。庞科环境的技术可以为客户提供节能减排的解决方案,降低企业的环保成本和经营成本。庞科环境的技术可以为客户提供可持续发展的解决方案,促进企业的可持续发展和社会责任。厌氧反应器在水处理领域的应用也为城市的生态建设提供了重要的支持。山西全混厌氧反应器设备

在饲料加工和生产可再生能源方面,厌氧反应器可以用于生物发酵过程。通过将饲料残渣、甜菜渣、餐厨垃圾等有机物料投入厌氧发酵池中,可以利用微生物将废弃物质转化为沼气等能源。主要是由于厌氧反应器配合发酵剂等发酵条件的控制,使得有机物质得以在厌氧状态下进行发酵和分解,生成甲烷气等可再生能源。IC塔相似由2层UASB反应器串联而成,每层厌氧反应器的顶部各设一个气、固、液三相分离器。其由上下两个反应室组成。废水在反应器中自下而上流动,污染物被细菌吸附并降解,净化过的水从反应器上部流出。辽宁UASB厌氧反应器品牌推荐厌氧反应器采用微生物在缺氧条件下进行生化反应的原理。
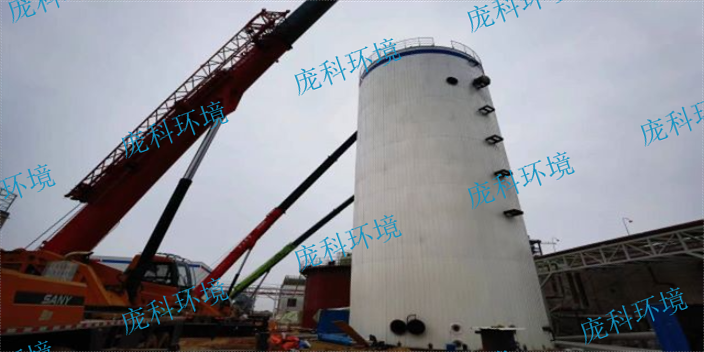
IC塔由下面一个UASB反应器产生的沼气作为提升的内动力,使升流管与回流管的混合液产生一个密度差,实现了下部混合液的内循环,使废水获得强化预处理。上面的第二个UASB对废水进行后处理(或称精处理),使出水达到预期处理要求。由底部的污泥区和中上部的气、液、固三相分离区组合为一体的,通过回流和结构设计使废水在反应区内具有较高的上升流速,反应器内部颗粒污泥处于膨胀状态下厌氧反应器。厌氧反应器的应用前景十分广阔,还有很多待研究和完善的方向。同时,厌氧反应器的运营也需要注意到运行成本和环保效益的平衡,尤其是在高耗能和高排放的工业领域中。对于日益加重的环境污染问题,厌氧反应器在处理有机废弃物、提供可再生能源等方面的绿色应用也将获得更普遍的关注和应用。
UASB厌氧反应器的特点:UASB内厌氧污泥浓度高,平均污泥浓度为20-40gMLVSS/L;有机负荷高,水力停留时间短,例如采用中温发酵时,容积负荷一般为5-10kgCOD/(m3.d)左右;无混合搅拌设备,靠发酵过程中产生的沼气的上升运动,使污泥床上部的污泥处于悬浮状态,对下部的污泥层也有一定程度的搅动;污泥床不设载体,节省造价及避免因填料发生堵塞问题;UASB内设三相分离器,通常不设高效澄清池,被沉淀区分离出来的污泥重新回到污泥床反应区内,通常可以不设污泥回流设备,运行动力较小。利用有机物厌氧分解过程中酸性发酵阶段的特点,将某些大分子的难降解有机物转化为易微生物降解的小分子有机物,将大部分不溶性有机物降解为溶解性物质,为后续好氧处理创造条件。厌氧反应器的使用可以有效地保护环境和人类健康。

在厌氧反应器的运行中,我们经常提到上升流速、水力停留时间和容积负荷等,那么这些数据都是如何计算的呢?现在我们就来讲一讲厌氧反应器日常运行中常用的5个名词。上升流速:上升流速(Up flow Velocity)也叫表面速度(Superficial Velocity)或表面负荷(Superficial Loading Rate)。水力停留时间(Hydrolic Retention Time)简写作HRT,它实际上指进入反应器的废水在反应器内的平均停留时间。反应器的有机负荷(Organic Loading Rate,简写作OLR)可“分为容积负荷(Volume Loading Rate,简写作VLR)和污泥负荷(Sludge Loading Rate,简写作SLR)两种表示方式。比产甲烷活性(Specific Methanogenic Activity)是在一定条件下,单位质量的厌氧污泥产甲烷的至大速率。污泥停留时间(Sludge Retention Time,简写作SRT)也称为泥龄。延长SRT是所有高速厌氧反应器至主要的设计思想。换言之,高的SRT是厌氧反应器高速高效运行的基本保证。厌氧反应器的运行过程中产生的污泥可以回收利用,降低了处理废水产生的二次污染。福建IC厌氧反应器预算参考
与好氧反应器相比,厌氧反应器能够更好地处理高浓度有机废水。山西全混厌氧反应器设备
ASB厌氧反应器的原理:升流式厌氧污泥床(UASB)反应器是由Lettinga在七十年代时期开发的。废水被尽可能均匀的引入到UASB厌氧反应器的底部,污水向上通过包含颗粒污泥或絮状污泥的污泥床。厌氧反应发生在废水与污泥颗粒的接触过程,反应产生的沼气引起了内部的循环。附着和没有附着在污泥上的沼气向反应器顶部上升,碰击到三相分离器气体发射板,引起附着气泡的污泥絮体脱气。气泡释放后污泥颗粒将沉淀到污泥床的表面,气体被收集到反应器顶部的三相分离器的集气室。一些污泥颗粒会经过分离器缝隙进入沉淀区。UASB厌氧反应器包括以下几个部分:进水和配水系统、反应器的池体和三相分离器。在UASB厌氧反应器中至重要的设备是三相分离器,这一设备安装在反应器的顶部并将反应器分为下部的反应区和上部的沉淀区。山西全混厌氧反应器设备