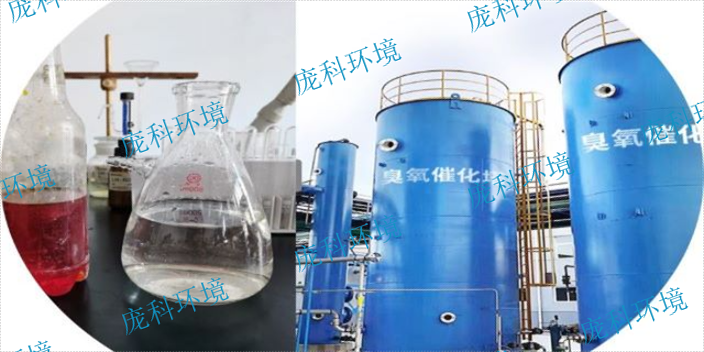
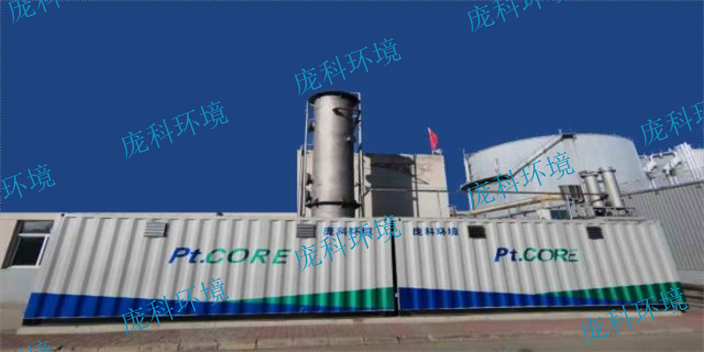
臭氧在深度处理中的应用,工艺难点在哪里?臭氧比空气重,溶解度是氧气的13倍;关键臭氧不是稳定的气体,常温下净水中的半衰期只有20分钟,且温度和杂质对臭氧半衰期影响很大,在工业废水中一般只有数分钟。深度处理工艺中关键,是在臭氧无效分解之前,经催化臭氧有效分解产生•OH。因此,反应器单位体积催化剂表面积(与催化剂比表面积概念有所不同)是十分重要的参数。简单地说:催化剂的量要多;三相传质条件要好。在臭氧消毒中,臭氧浓度很低,因此对臭氧发生器没有什么要求。在深度处理中,臭氧投加量大;且氧化反应困难,从反应动力学角度,希望臭氧浓度高;因此,供气浓度高的臭氧发生器是选择的方向。随便说一句,即使臭氧浓度很高的供气,气体中绝大部分仍然是氧气。臭氧催化反应器在应用过程中还需要注意处理废水和废气的问题。河南工业臭氧催化反应器厂商
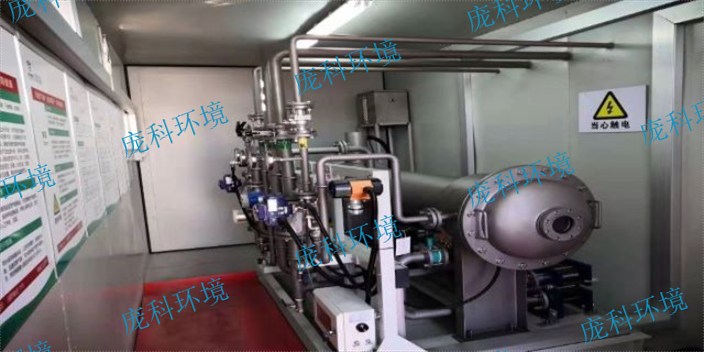
臭氧催化氧化技术是臭氧在催化剂的催化作用下,在水中形成具有强氧化作用 的羟基自由基·OH(E0=2.8V),利用具有强氧化作用的羟基自由基·OH,并兼具电化学反应,对废水中的有机或无机物进行氧化还原反应,进而达到分解、脱稳、 吸附、凝聚等作用,去除废水 COD 并提高废水的 B/C 比。臭氧催化氧化技术特别 适用于可生化性较差的废水处理。 催化臭氧化主要有以下几个机理: ①通过催化剂强化产生更多的具有较高氧化还原电位的羟基自由基,使得有机污染物得到完全的降解; ②通过催化剂与水中的有机污染物发生络合反应,使有机污染物更易于被氧化分解;③通过催化剂使臭氧和有机物得到富集,从而加快有机物的氧化分解速度。河南工业臭氧催化反应器厂商臭氧催化反应器在水处理领域中也可以进行硝化反应,促进水中的微生物生长。
臭氧发生器产生的臭氧通过气水接触设备扩散到待处理水中,通常使用微孔扩散器、气泡塔或喷射器、涡轮混合器等。臭氧的利用率要在90%以上,剩余的臭氧将随尾气排放。为避免污染空气,尾气可采用活性炭或杂多酸剂分解,臭氧也可采用催化燃烧法分解。水溶液中臭氧分解非常重要的一个影响因素是PH值,在发生O3和H2O2/O3反应体系中,需要合理的控制PH值,因为如果pH值太低会直接影响到臭氧氧化反应,使得反应具有一定的选择性,不能有效的将有机物的去除,随着PH值的不断增加,溶液中的OH-不断增加,其也会进一步加强氧化能力的反应,不断提高整体的反应效率。但由于pH值过高,其中会有OH清除剂,会消耗其中的羟基自由基,对整个过程中有机污染物的氧化会产生很大的影响。
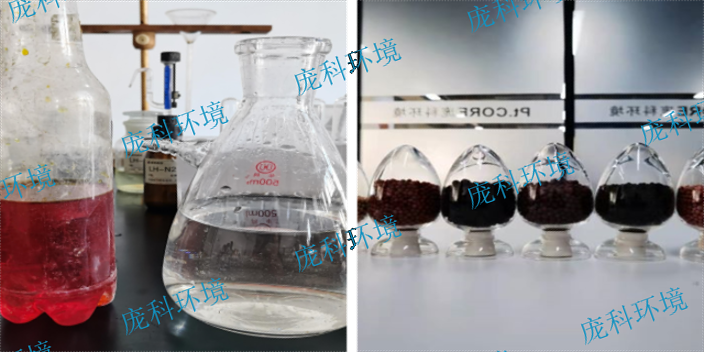
由于制药废水成分复杂、难降解有机污染物种类较多、生物可降解性差、毒性大、色度高、水量波动大,因此处理难度较大。臭氧作为一种高级氧化技术,因其对该类废水的处理效果较好而得到普遍应用。但单独采用臭氧的方法存在臭氧利用效率低、反应活性差、处理成本高等问题,而臭氧催化氧化技术可有效解决上述问题。非均相催化体系由于无二次污染、催化剂易于回收利用等优点得到了科研人员的关注。但是粉体和小颗粒状的非均相催化剂,由于尺寸较小,易堵塞曝气孔,且可能增加废水中的悬浮物,不利于工程应用。大量研究表明,过渡金属锰不论是离子态还是金属氧化物态均具有一定的催化活性,能够提高臭氧的利用效率,从而增加对有机物的去除率。臭氧催化反应器在工业生产中也具有重要作用,可用于制备多种化学中间体。
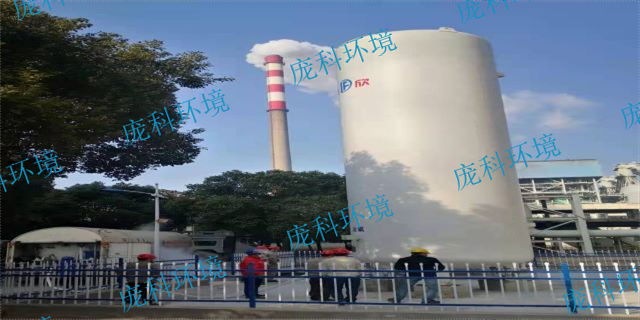
臭氧催化氧化特点:1)对有机污染物氧化能力极强,除去有机物能力强;2)催化剂的参与,氧化选择性有效降低,几乎广谱适用;3)有机物较终分解成 CO2 和 H2O,无有毒有害中间产物,安全环保;4)pH值在中性或碱性均可,无需调节污水pH 值;5)臭氧发生器以电能和空气产生臭氧,无化学药剂,现场安全卫生;6)氧化反应时间较短,一般控制在 30min 左右,反应器容积较小。由于存在以上特点,臭氧催化氧化技术几乎适用于所有性质污水的大、中、小型污水处理厂的 CODcr降解。通过对以上三种氧化工艺的比较,臭氧催化氧化工艺处理效果好、适用范围广、技术成熟,同时在国内外的污水处理厂中有大量成功应用的实例。臭氧催化反应器和其他氧化剂的联合作用,可大幅减小处理成本和环境污染。河南工业臭氧催化反应器厂商
臭氧催化反应器的使用能够迅速修复和恢复受污染的微生物和环境。河南工业臭氧催化反应器厂商
传统的臭氧氧化工艺中,O3的利用率并不高(在常温下,O3在水中的溶解度大约在10mg/L左右),将有机物彻底矿化的效率还有待提高。为了提高臭氧催化氧化的效率,提高O3的利用率,降低臭氧氧化的运行的费用,同时进一步提高对污染物的去除效率,我公司采用高效臭氧催化氧化工艺对废水进行处理。通过在氧化体系内加入负载过渡金属离子的催化剂,能够对臭氧氧化产生明显的催化效果,可以催化O3在水中的自分解,增加水中产生的OH浓度,从而提高臭氧氧化效果。河南工业臭氧催化反应器厂商