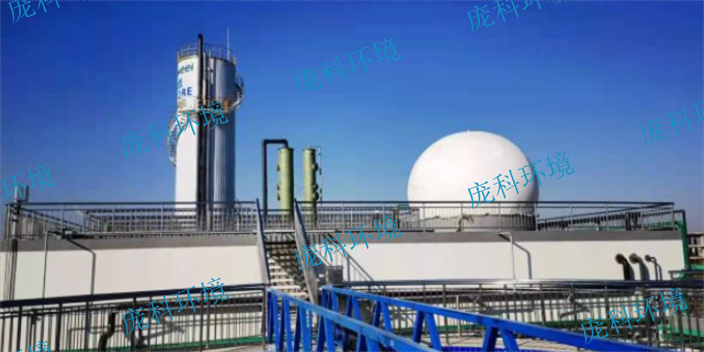
活性污泥颗粒反应过程中会减少,也需要有排泥过程。微生物也有自己的生命周期,当活性不够的时候,处理效果就会降低。一般排出剩余污泥的位置在高处,也可以根据定制的需求选择中部或下部。厌氧反应器启动的时候,主要是将未经驯化的絮状污泥进行接种,经过一段时间运转调试后,反应器达到了设计符合并实现有机污染物去除效果。在厌氧反应器正式运行之前进行污泥颗粒化,是因为厌氧活性微生物的生长繁殖比较慢,还没达到至佳的生长曲线。因此,厌氧反应器在启动的时候需要较长的时间。一旦启动完成,就可以达到微生物高效运行状态。厌氧反应器在设计调试的过程中,需要考虑废水的水量、污染物浓度、温度和pH值等,对废气的处理也是重要的步骤。IC厌氧反应器主要应用于养殖、酒精、淀粉、食品等高浓度污水处理。山东EGSB厌氧反应器排行榜
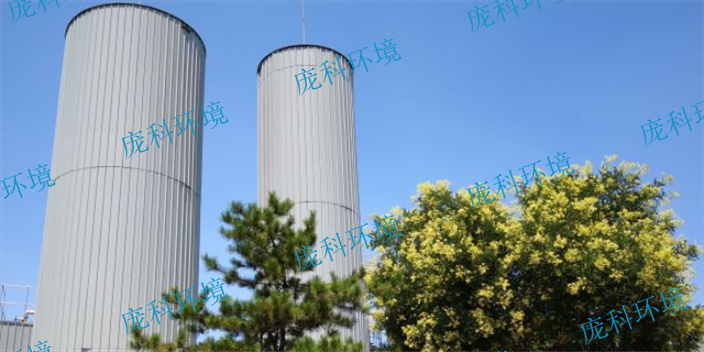
厌氧反应器可以用于污水处理、固废处理、饲料加工和生产可再生能源等方面。在污水处理方面,厌氧反应器主要用于处理高浓度有机物废水、餐厨废弃物和动植物粪便等。通过厌氧反应器的处理,能够消化有机物质,减轻化工污染物对水环境的影响,同时产生能源和有机肥料。在持续的厌氧发酵过程中,发酵物质经过进一步分解成为二氧化碳和甲烷,然后进一步用于发电、热水供应和燃料等领域。在固废处理方面,厌氧反应器可以用于处理农作物秸秆、厨余废物和树叶等生物质废弃物。通过厌氧反应器的处理,能够消化有机物质,提取沼气等可再生能源,同时产生有机肥料。厌氧反应器在固废处理方面的应用,能够实现有机废弃物的资源化利用,同时减少有机物质对大气环境的影响。贵州CSTR厌氧反应器预算参考IC 厌氧反应器非常适用于用地紧张的厂矿企业新、扩建工程。

UASB厌氧反应器的特点:UASB内厌氧污泥浓度高,平均污泥浓度为20-40gMLVSS/L;有机负荷高,水力停留时间短,例如采用中温发酵时,容积负荷一般为5-10kgCOD/(m3.d)左右;无混合搅拌设备,靠发酵过程中产生的沼气的上升运动,使污泥床上部的污泥处于悬浮状态,对下部的污泥层也有一定程度的搅动;污泥床不设载体,节省造价及避免因填料发生堵塞问题;UASB内设三相分离器,通常不设高效澄清池,被沉淀区分离出来的污泥重新回到污泥床反应区内,通常可以不设污泥回流设备,运行动力较小。利用有机物厌氧分解过程中酸性发酵阶段的特点,将某些大分子的难降解有机物转化为易微生物降解的小分子有机物,将大部分不溶性有机物降解为溶解性物质,为后续好氧处理创造条件。
厌氧消化反应器的主体结构为顶盖、筒体和搅拌设备,因此可按照这三部分的差异进行分类。按照顶盖型式分为固定盖、浮动盖和膜式盖,三种型式的顶盖主要对池容是否变化产生影响,其中固定盖顾名思义为盖固定不动,为定容式;浮动盖和膜式盖顶盖随池内沼气压力的高低变化而上下浮动,属于变容式。按照筒体型式分为平底圆柱形、锥底圆柱形和卵形。平底圆柱形在欧洲应用较为普遍,其高度∶直径=1。这种平底对循环搅拌系统要求较为单一,多采用在池内多点安装的悬挂喷入式沼气搅拌技术。锥底圆柱形在我国应用较多,其中部高度∶直径=1,上下皆为圆锥体,下底坡度1.0~1.7,顶部坡度0.6~1.0,这类消化池有利于内循环,热量损失相对于平底圆柱形要小,搅拌系统可选择性好,存在的缺点是底部容积较大,易堆积砂料,需要定期进行清理。另外从结构上看,圆锥部分难以施工,且受力集中,需要特殊处理。卵形消化池是在锥底圆柱形的基础上进行的改进,该池形相对于上两类消化池有很多优点,如搅拌效果好,池底不容易板结;一定池容条件下,池体总表面积小,热量损失少;池顶部表面积小,易于去除浮渣和易于沼气收集;从结构上看,卵形结构受力好,节省建材。与UASB反应器相比,EGSB厌氧反应器高径比大。
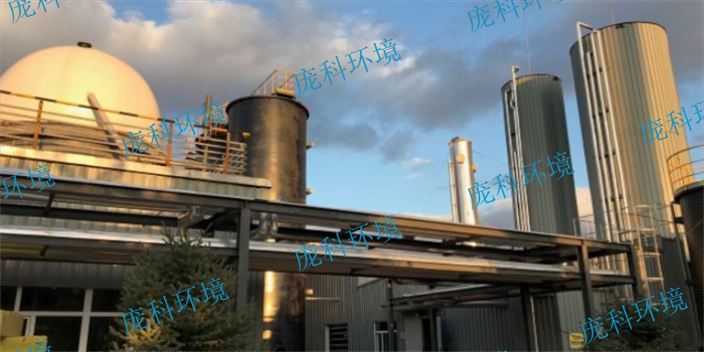
由于三相分离器斜壁沉淀区的过流面积在接近水面时,因此上升流速在接近排放点。同时随着流速,污泥絮体在沉淀区可以絮凝和沉淀。累积在三相分离器上的污泥絮体在一定程度上将超过其保持在斜壁上的力,而滑回反应区,这部分污泥又将与进水有机物发生反应。操作人员为确保厌氧反应器正常运行启动,需要注意以下内容:厌氧生物处理厌氧反应器投入运行前,必须进行充水试验和气密性试验。充水试验要求无漏水现象,气密性试验要求池内加压至350mm水柱,稳定15min后压力降低于100mm水柱。在进一步培养和驯化厌氧污泥之前,后清理氮气。厌氧反应器的优点是能够高效地处理有机废水,同时产生有用的气体,可以用于发电或供热等方面。江苏EGSB厌氧反应器价格多少
厌氧反应器可以满足不同行业、不同规模的废水处理需求。山东EGSB厌氧反应器排行榜
常规中温厌氧消化:无加热和没有搅拌的低负荷消化池有时用于高负荷消化池之后,用于脱水前的污泥浓缩。在这种工艺中,初沉污泥被厌氧消化,二级消化池中发生明显的污泥浓缩现象。如果二级处理厂的剩余污泥与初沉污泥混合在一起消化,二级消化池固液分离效果很差。若初沉污泥与剩余污泥混合消化,在消化之前把污泥浓缩至4%~6%,二级消化池内的重力浓缩通常也非常困难。由于这些原因,目前多数设计者避免在剩余污泥消化后用二级消化池来浓缩消化污泥。山东EGSB厌氧反应器排行榜