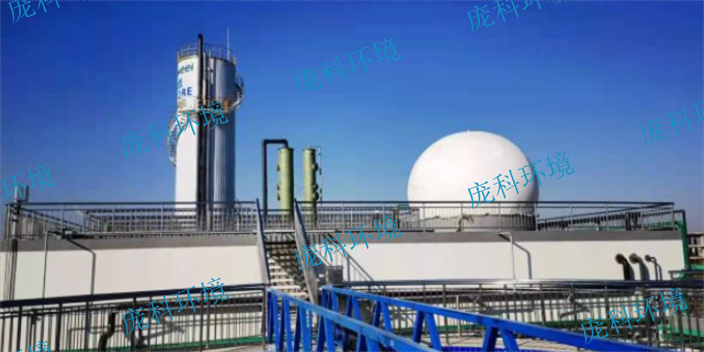
厌氧生物处理的影响因素有哪些?1.营养物质:厌氧法中碳氮磷的比值控制在CODcr:N:P=(200~300):5:1即可。甲烷菌对硫化氢的至佳需要量为11.5mg/L。有时需补充某些必需的特殊营养元素,甲烷菌对硫化物和磷有专性需要,而铁、镍、锌、钴、钼等对甲烷菌有促进作用。2.氧化还原电位:氧化还原电位可以表示水中的含氧浓度,非甲烷厌氧微生物可以在氧化还原电位小于+100mV的环境下生存,而适合产甲烷菌活动的氧化还原电位要低于-150mV,在培养甲烷菌的初期,氧化还原电位要不高于-330mV。IC 厌氧反应器具有占地面积少、容积负荷量高,布水均匀的优势。吉林化工厌氧反应器哪家技术好
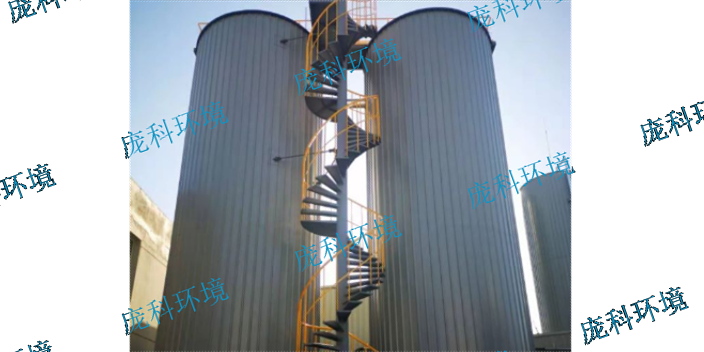
厌氧反应器的处理效果可以通过监测出水COD浓度、pH值、气体产生量等指标来评估。厌氧反应器的优点是处理效果好、能耗低、占地面积小、操作简单等。厌氧反应器的缺点是对进水水质要求高、对温度和pH值的控制要求严格、处理效果受到多种因素的影响等。厌氧反应器的应用范围普遍,可以用于处理各种含有高COD有机废水的工业废水,如制药、化工、发酵、食品、造纸等。厌氧反应器的应用还可以与其他处理技术结合使用,如好氧生物处理、物理化学处理等,以提高处理效果。浙江高硫酸根厌氧反应器设备当被处理污水浓度较高时,UASB厌氧反应器必须采纳回流的运转方法。
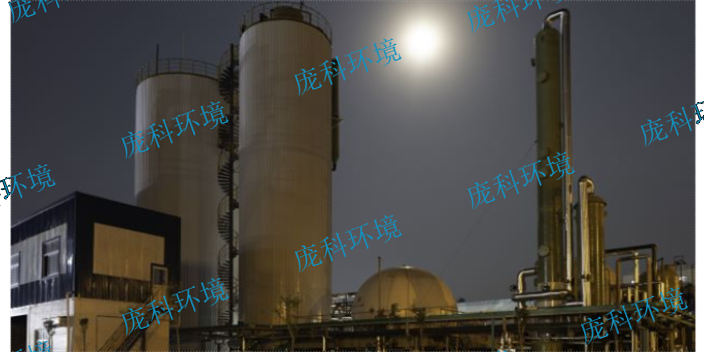
在饲料加工和生产可再生能源方面,厌氧反应器可以用于生物发酵过程。通过将饲料残渣、甜菜渣、餐厨垃圾等有机物料投入厌氧发酵池中,可以利用微生物将废弃物质转化为沼气等能源。主要是由于厌氧反应器配合发酵剂等发酵条件的控制,使得有机物质得以在厌氧状态下进行发酵和分解,生成甲烷气等可再生能源。IC塔相似由2层UASB反应器串联而成,每层厌氧反应器的顶部各设一个气、固、液三相分离器。其由上下两个反应室组成。废水在反应器中自下而上流动,污染物被细菌吸附并降解,净化过的水从反应器上部流出。
IC反应器也称为厌氧内循环反应器,是基于UASB反应器颗粒化和三相分离器而改进的高效反应器。充分利用了活性污泥的特点,底部的处理负荷高,顶部的负荷低。在活性污泥床上包含了专门培养的厌氧微生物,污泥床在反应中由于上流、回流、产气等会使得污泥膨胀,废水和污泥颗粒之间能够有效接触,并保持微生物的高活性,才能有较强的有机负荷和转化率。在顶部反应区,废水上流速度较慢,和污泥颗粒接触的时间较长,生物可降解的COD在这部分去除率增加。相当于两个串联的UASB反应区单元相互叠加,内部的回流是利用气提作用而进行的,回流比例可以根据废水反应的产量来决定。IC 厌氧反应器非常适用于用地紧张的厂矿企业新、扩建工程。
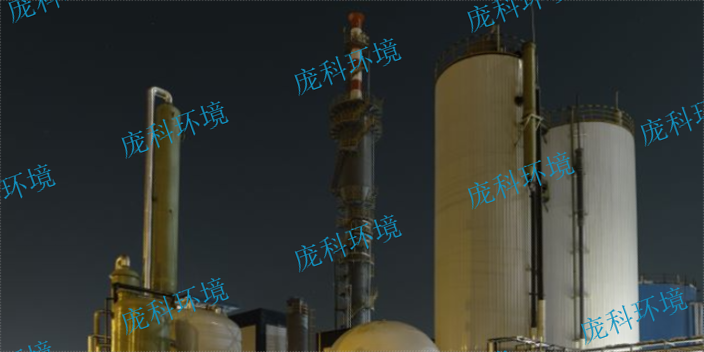
为什么VFA是反映厌氧生物反应器效果的重要指标?VFA表示的是厌氧处理系统内的挥发性有机酸的含量,而挥发性有机酸是厌氧生物处理系统的中间产物。厌氧生物处理系统实现对废水中或污泥中有机物的有效处理,至终是通过产甲烷过程来实现的,而产甲烷菌所能利用的有机物就是挥发性有机酸VFA。如果厌氧生物反应器的运转正常,那么其中的VFA含量就会维持在一个相当稳定的范围内。VFA过低会使甲烷能利用的物料减少,厌氧反应器对有机物的分解程度降低;而VFA过高超过甲烷菌所能利用的数量,又会造成VFA的过度积累,进而使反应器内的pH下降,影响甲烷菌正常功能的发挥。同时甲烷菌因各种原因受到伤害后,也会降低对VFA的利用率,反过来造成VFA的积累,形成恶性循环。因此,所有的厌氧反应器都应把VFA作为一个控制指标来分析化验和及时掌握。厌氧反应器内三相分离器的作用是使混合液脱气。吉林化工厌氧反应器哪家技术好
内循环厌氧反应器的优势包括属于标准化设计,产品质量可靠,交付周期短。吉林化工厌氧反应器哪家技术好
pH值对厌氧处理的影响体现在哪些方面?厌氧微生物对其活动范围内的pH值有一定的要求,产酸菌对pH值的适应范围较广,一般在4.5~8.0之间都能维持较高的活性。而甲烷菌对pH值较为敏感,适应范围较窄,在6.6~7.4之间较为适宜,至佳pH值为7.0~7.2。因此,在厌氧处理过程中,尤其是产酸和产甲烷在一个构筑物内进行时,通常要保持反应器内的pH值在6.5~7.2之间,至好保持在6.8~7.2的范围内。厌氧处理要求的至佳pH值指的是反应器内混合液的pH值,而不是进水的pH值,因为生物化学过程和稀释作用可以迅速改变进水的pH值。反应器出水的pH值一般等于或接近反应器内部的pH值。含有大量溶解性碳水化合物的废水进入厌氧反应器后,会因产生乙酸而引起pH值的迅速降低,而经过酸化的废水进入反应器后,pH值将会上升。含有大量蛋白质或氨基酸的废水,由于氨的形成,pH可能会略有上升。因此,对不同特性的废水,可控制不同的pH值,可能低于或高于反应器所要求的pH值。吉林化工厌氧反应器哪家技术好