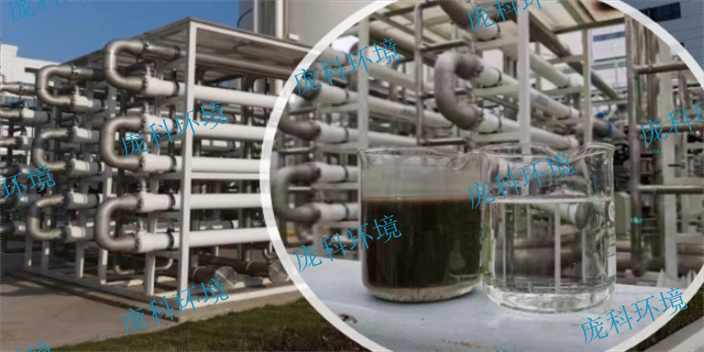
平板膜脱氮反应器的优势是什么?由于MBR膜的存在大幅提高了系统固液分离的能力,从而使系统出水,水质和容积负荷都得到大幅度提高,经膜处理后的水水质标准高,经过消毒,形成水质和生物安全性高的优良再生水,可直接作为新生水源。由于膜的过滤作用,微生物被完全截留在装置中,实现了水力停留时间与活性污泥泥龄的彻底分离,消除了传统活性污泥法中污泥膨胀问题。MBR膜装置具有对污染物去除效率高、硝化能力强,可同时进行硝化、反硝化、脱氮效果好、出水水质稳定、剩余污泥产量低、设备紧凑、占地面积少(只有传统工艺的1/3-1/2)、增量扩容方便、自动化程度高、操作简单等优点。高效脱氮反应器具有高效脱氮能力,可将废水中的总氮有效去除。上海外置管式膜AO脱氮反应器厂商
平板膜脱氮反应器的关键:膜分离系统是平板膜脱氮反应器的关键,影响着平板膜脱氮反应器的成败。膜生物分离系统对生物反应本质的影响就是对于生物相的影响,无论微滤或超滤膜的孔径都远远小于微生物的细胞使得微生物形成完整的生态系统。由于生物丰富,活性污泥浓度比较高,整个系统的生物饱有量比较大,污染物对于污泥的负荷大,有很好的抗冲击负荷能力。由于活性污泥长期处于低负荷情况,所以污泥的产量比较少,大概是传统活性污泥法污泥量的60%,出水水质好且具有稳定化特点。天津高负荷脱氮反应器原理高效脱氮反应器是经过特殊结构设计的撬装式反硝化设备。
高效脱氮反应器的性能特点:专业定制填料,比表面积大幅增加:使用经过定制的表面处理的填料,比表面积大,使得生物膜的厚度大幅增加,单位体积的微生物密度增加。专门培养的细菌,耐工业污水水质波动:使用厌氧污菌种过三年的培养而成,通过在此过程中改变厌氧细菌的生存条件,使得筛选后的细菌能够耐酸碱,抗重金属,抗毒性并且耐低温以及耐水质波动,适应工业废水的特点。氮气脱除技术,加速脱氮正向进行:设备内部流态经过特殊优化设计,建立了顺畅的排气微通道,促使生成的氮气快速从内部排出,减少反应器死区及无效空间,提高了反应器稳定性和脱氮效率。
平板膜脱氮反应器具有出水水质好、产泥量低、占地面积小、操作简单、管理方便等特点。它是膜分离技术与生物处理技术的有机结合。膜污染的控制是决定系统效率的关键因素之一。膜生物反应器以其优良的抗污染性能和较长的使用寿命而逐渐普及。国外MBR平板膜组件的利用率已超过传统中空纤维膜组件。与中空纤维膜相比,MBR平板膜组件结构不易附着污染物,不会出现断丝和缠结现象。平膜元件的另一点均匀分布在膜盒内,使曝气更加均匀,表面易于清洗。保持好的曝气效果是控制膜污染的关键。实际上,除曝气强度等参数外,膜元件间距和曝气孔大小也是影响曝气效果的因素之一。平板膜脱氮反应器剩余污泥量少,减少了污泥处理费用。
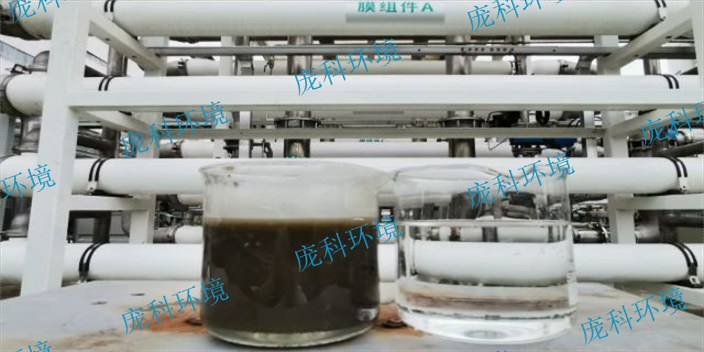
高效脱氮反应器具有高效脱氮能力,可将废水中的总氮有效去除。高效脱氮反应器针对反硝化脱氮做专项研究,其原理是通过强化反硝化微生物的代谢活动,将工业废水中的硝态氮更高效地转化为氮气排出,从而达到降低总氮的效果。该高效脱氮反应器通过专业生物脱氮菌种、特殊定制的多孔填料、氮气快速释放三大技术,具有致密的结构及良好的总氮处理能力。其内部流态与填料经过优化设计,建立了顺畅的排气微通道,提高了反应器的稳定性和脱氮效率,并减少了占地面积和能耗。高效脱氮反应器在菌种的作用下具有良好的脱氮效果。山东高效脱氮反应器厂商
MBR是一种将高效膜分离技术与传统活性污泥法相结合的新型高效污水处理工艺。上海外置管式膜AO脱氮反应器厂商
平板膜脱氮反应器的技术特点:1、它能截留所有悬浮固体和胶体。膜分离功能增加了曝气池中活性污泥的浓度,提高了生物降解率,减少了剩余污泥的排放。2、强度好,连续性好,出水水质可靠性高,通量大,对废水预处理要求低。耐冲击负荷,耐污染性好,维护管理更方便。3、MBR平板膜利用曝气对膜表面的冲刷作用,去除附着在膜表面的污染物,使膜保持较高的膜通量,水利条件易于控制。采用MBR平板膜工艺的污水处理厂不只可以有效地处理废水,而且可以达到合理利用水资源,缓解目前水资源短缺的目的。上海外置管式膜AO脱氮反应器厂商
上海庞科环境技术有限公司是一家生产型类企业,积极探索行业发展,努力实现产品创新。是一家有限责任公司企业,随着市场的发展和生产的需求,与多家企业合作研究,在原有产品的基础上经过不断改进,追求新型,在强化内部管理,完善结构调整的同时,良好的质量、合理的价格、完善的服务,在业界受到宽泛好评。公司业务涵盖厌氧反应器及沼气生物脱硫,厌氧氨氧化及除磷脱氮,臭氧催化氧化及催化剂,VOCs、除臭及催化剂,价格合理,品质有保证,深受广大客户的欢迎。上海庞科环境以创造***产品及服务的理念,打造高指标的服务,引导行业的发展。