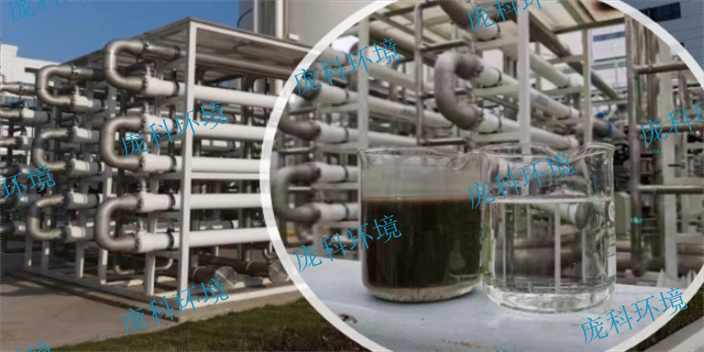
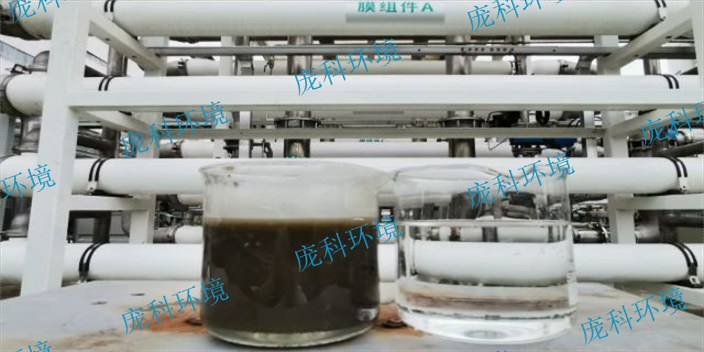
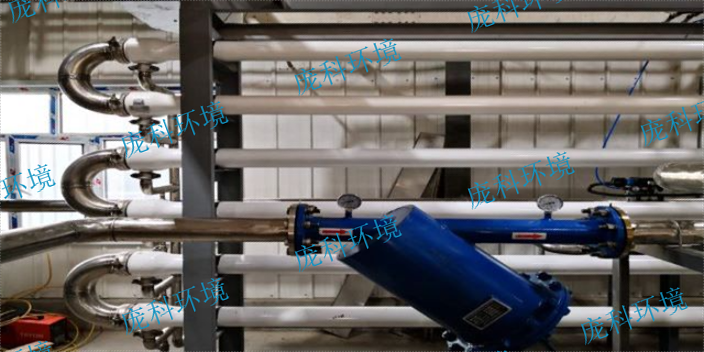
平板膜脱氮反应器具有哪些特点?1、处理效率高,出水可直接回用。由于中空纤维膜对生化反应器的混合液具有高效的分离作用,可彻底将污泥与出水进行分离,故可使出水的SS及浊度接近于零。同时由于活性污泥的损失几乎为零,使得生化反应器中的活性污泥浓度可比传统工艺高出2~6倍左右,大幅提高了脱氮能力。4、操作管理方便,易于实现自动控制。由于膜分离可使活性污泥完全截留在生物反应器中,使得生物反应器中的水力停留时间(HRT)和污泥停留时间(SRT)是完全分开的,故可灵活、稳定地加以控制;同时,非常易于实现自动控制,提高了污水处理的自动化水平。平板膜脱氮反应器剩余污泥量少,减少了污泥处理费用。兰州管式膜脱氮反应器厂家供应

高效脱氮反应器是经过特殊结构设计的反硝化设备,专为各类工业废水处理研发,可解决电镀、化工、线路板、医药、印染、食品等行业生化二沉池出水总氮超标问题以及钢铁、玻璃、光伏等行业大流量使用硝酸后的废水总氮超标问题,可适用于工业废水高盐分、高毒性、高硝氮、波动大的水质特点。该高效脱氮反应器通过专业生物脱氮菌种、特殊定制的多孔填料、氮气快速释放三大技术,具有致密的结构及良好的总氮处理能力,其内部进水及硝化液面流布水经过优化设计,建立了顺畅的排气微通道,提高了反应器的稳定性和脱氮效率,并减少了占地面积和能耗。上海高负荷好氧脱氮反应器厂家使用平板膜脱氮反应器要注意什么呢?
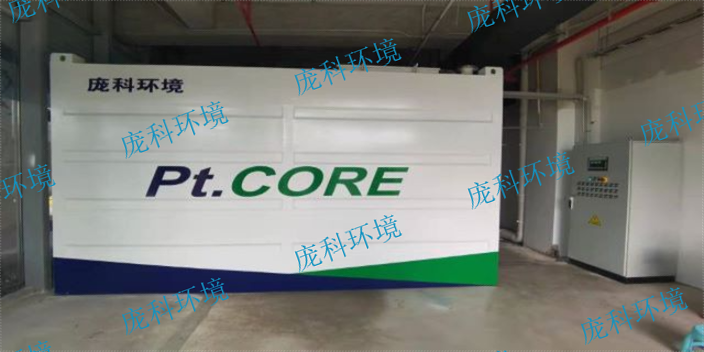
平板膜脱氮反应器具有下列优点:1、能高效地进行固液分离,出水水质良好且稳定,可以直接回用;2、由于膜的高效截留作用,可使微生物完全截留在平板膜脱氮反应器内,使运行控制更加灵活稳定;3、平板膜脱氮反应器内能维持高浓度的微生物量,处理装置容积负荷高,占地面积省;4、有利于增殖缓慢的微生物如硝化细菌的截留和生长,系统硝化效率得以提高。5、平板膜脱氮反应器一般都在高容积负荷、低污泥负荷下运行,剩余污泥产量低,降低了污泥处理费用;6、易于实现自动控制,操作管理方便。
脱氮反应器的工作原理:1、生物氨化:氨化作用是指将有机氮化合物在氨化生物脱氮菌产生的水解酶的作用下逐步水解转化为NH3-N的过程。也就是说,生物氨化实际上是在微生物的作用下,含氮有机物脱氨基的一个过程,在含氮有机物脱氨基的这个过程中呢,含氮有机物在好氧和厌氧的条件下都能被相应的微生物所分解,释放出氨。2、生物硝化,硝化指的是氨基酸脱下的氨在有氧的环境下面经过亚硝化生物脱氮菌和硝化生物脱氮菌的作用转化为硝酸盐的过程。硝化作用由自养型脱氮菌分为两个阶段完成,硝化这一步骤是在两种微生物体内协作完成的,首先是亚硝化菌利用氧将氨氮转化为亚硝氮,然后是硝化菌利用氧将亚硝酸盐转化为硝态氮。MBR平板膜元件对毛发等杂物耐受能力强,对精度1mm以下的格栅无必要需求。
平板膜脱氮反应器的优势有哪些?1、抗污染能力非常强,平板膜在实际使用过程中是按照一定数量均匀、等距的布置于膜箱中,MBR膜组件下部的曝气箱能均匀的为平板膜表面提供气液混合流,防止微生物在平板膜表面的富集,造成平板膜表面污染;2、平板膜的相对中空纤维膜,无断丝的困扰;3、平板膜的膜内部水头损失少,汇水槽汇水均匀性好,减少因水头损失引起的压力不平衡,造成膜局部污染,降低因内部结构造成的污染连锁反应;4、平板膜的清洗方便,平板膜一旦遭受污染,在线可采用在线药洗或空曝的方式恢复,如需离线清洗,可实现单片膜抽出,采用自来水头冲洗膜表面,可实现膜面的快速清洗与恢复。高效脱氮反应器具有高效脱氮能力,可将废水中的总氮有效去除。平板膜脱氮反应器厂家
平板膜脱氮反应器与传统处理系统相比,可节省50%占地面积。兰州管式膜脱氮反应器厂家供应
平板膜脱氮反应器的特点:1、MBR平板膜膜片是由导流支持板、无纺布支持层与膜片组成,结构比较简单,平板膜组件能够在更高的活性污泥浓度下保持高通量的稳定运行。MBR平板膜组件对毛发等杂物的耐受性更强,很少受这些杂物的影响。3、MBR平板膜不存在断丝现象,具有良好的机械强度,膜层内部以无纺布作为支持层,使其耐磨损性能更加优益。4、MBR平板膜更换容易,发现有破损的膜片,可自行更换,只需拆卸按板与压条就可以直接替换破损膜片。兰州管式膜脱氮反应器厂家供应
上海庞科环境技术有限公司属于环保的高新企业,技术力量雄厚。公司致力于为客户提供安全、质量有保证的良好产品及服务,是一家有限责任公司企业。公司业务涵盖厌氧反应器及沼气生物脱硫,厌氧氨氧化及除磷脱氮,臭氧催化氧化及催化剂,VOCs、除臭及催化剂,价格合理,品质有保证,深受广大客户的欢迎。上海庞科环境将以真诚的服务、创新的理念、***的产品,为彼此赢得全新的未来!