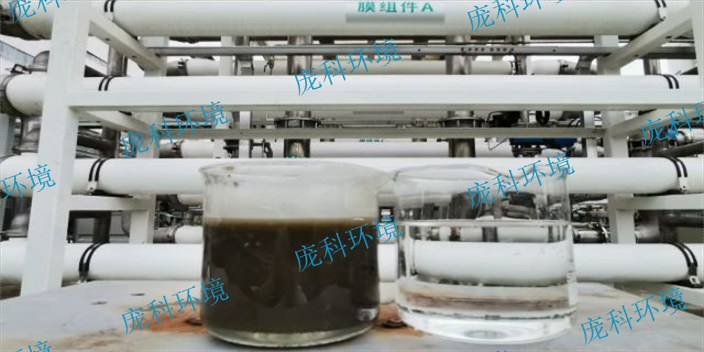
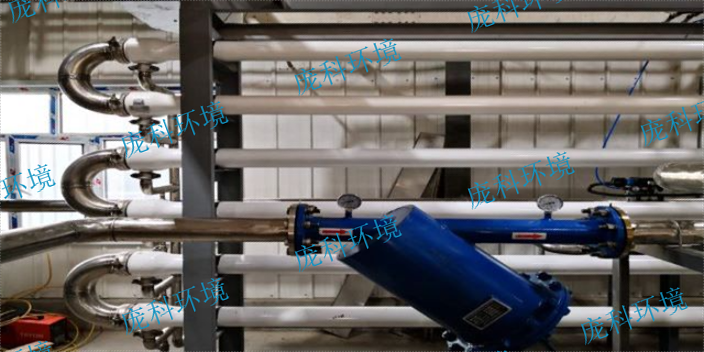
高效脱氮反应器的突出特点:1、实现多级分离富集,采用全自主研发技术,通过污泥无动力二次分离到达有效菌种的倍增富集。将微生物量提升到原有的2倍以上,大幅增强系统处理能力及抗冲击能力。2、旋流脱氮填料,旋流脱氮填料是基于好氧池开发的增强型脱氮填料,采用特殊改性的亲水性材料作为硝化细菌的生物膜附着,利用好氧曝气的能量带动填料的旋流扰动,增强污水与微生物的传质接触,减少死角和死区。3、富增微生物,极限筛选:通过生物流化筛选器变换极限环境条件,分离耐盐/耐毒菌株蒙特利复合杆菌,使微生物抗逆变能力大幅增强。脱氮反应器的原理是什么?上海好氧脱氮反应器生产商
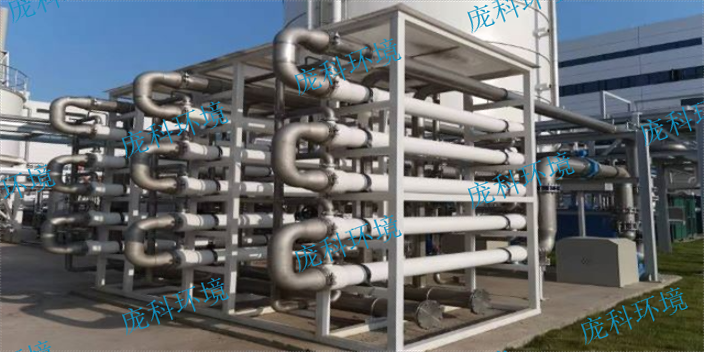
脱氮反应器的原理是什么?脱氮反应器的过程可分为三步:第1步是氨化作用,即水中的有机氮在氨化细菌的作用下转化成氨氮。(在普通活性污泥法中,氨化作用进行得很快,无需采取特殊的措施)第二步是硝化作用,即在供氧充足的条件下,水中的氨氮首先在亚硝酸菌的作用下被氧化成亚硝酸盐,然后再在硝酸菌的作用下进一步氧化成硝酸盐。三步是反硝化作用,即在缺氧或厌氧的条件下,硝化产生的亚硝酸盐和硝酸盐在反硝化细菌的作用下被还原成氮气。脱氮反应器价位使用平板膜脱氮反应器要注意什么呢?
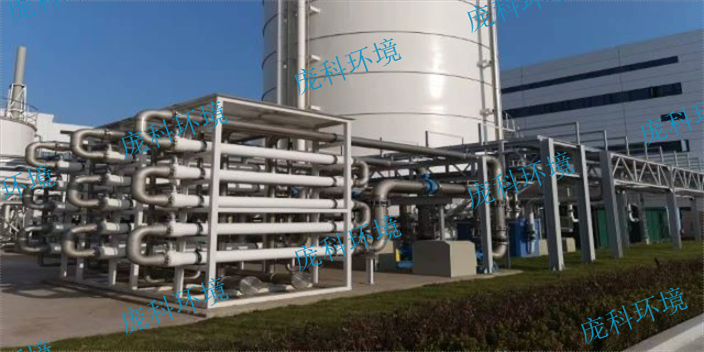
平板膜脱氮反应器可以用超滤或微滤膜组件替代传统活性污泥法中的二沉池实现泥水分离。该工艺具有处理能力强、固液分离效率高、出水水质好、占地空间小、运行管理简单等特点。目前,MBR工艺技术处理生活污水和工业废水已突显成效。膜组件是MBR的中心部分,目前工程化应用中主要采用中空纤维膜组件和平板膜组件。平板膜与中空纤维膜具有不同的特点,适用范围也有区别,平板膜具有水力学条件易于控制、通量高、抗污染能力强和清洗更换方便等特点,能够在更高污泥浓度条件下保持高通量稳定运行;中空纤维具有装填密度大、价格便宜等优点。
平板膜脱氮反应器的应用领域:工业废水:各类饮料工厂、酒厂、食品厂、畜牧、屠宰废水处理、染整、皮革、纸浆厂、制药业、高浓度有机等之废水处理、旧有污水厂制程改善、逆渗透系统之前处理。污水回收:大型市政废水处理及再利用、社区生活中水回用、百货、办公大楼中水回用、餐厅或风景区废水处理及再利用、地表水净化处理、洗车厂船舶污水回收再利用。放流水直接过滤,完全取代砂滤。操作人力省、逆洗超快、无逆洗水出现。降低SS保证至10以下,但往往逼近0,取代传统RO前处理。取代纯水制造的前处理。平板膜脱氮反应器是一种操作简单、自动化程度高、模块化设计的污水处理系统。
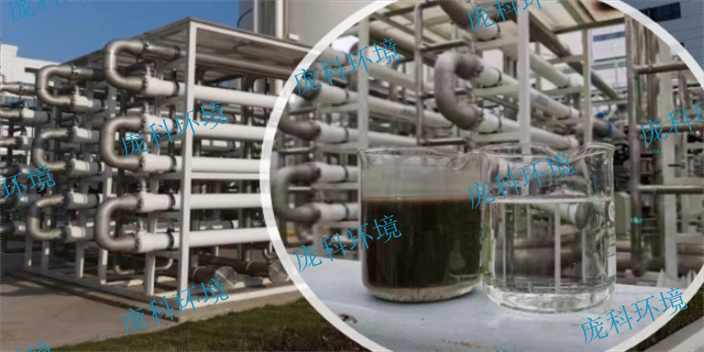
平板膜脱氮反应器是一种操作简单、自动化程度高、模块化设计的污水处理系统,具有以下优势:1、与传统处理系统相比,可节省50%占地面积。2、对于不同的进水,减少了污泥处理费用。3、剩余污泥量少,减少了污泥处理费用。4、耗能低,清洗简单,运行费用低。5、微生物浓度可增加2~3倍,生化效率提高10~30%;6、水力停留时间短,污泥停留时间长;7、可省去二沉池,污泥浓缩池;排泥周期长;8、操作简便可自控;9、出水水质优良,设备运行稳定可靠。平板膜脱氮反应器污泥浓度高,泥龄长,这意味着排泥量少,产泥量只占传统工艺的30%。杭州管式膜脱氮反应器生产商
高效脱氮反应器是专为各类工业废水处理研发的。上海好氧脱氮反应器生产商
平板膜脱氮反应器的产品特点:1、污泥龄长,剩余污泥量少。当污泥浓度高,而进水负荷低的情况下,系统中营养与微生物比率(F/M)低,污泥龄变长。当F/M维持某个低值时,活性污泥的增长接近为零,这就降低了对剩余污泥的处理费用。2、系统运行稳定、流程简单、设备少、占地面积小。由于MBR技术的活性污泥浓度高,因此装置的容积负荷大;对进水波动的抗冲击性能好,运行稳定。此工艺除了可大幅缩小生化反应器—曝气池的体积,使设备和构筑物小型化以外,甚至可以省去初沉池,也不需要二沉池,就使得系统占地面积减少。上海好氧脱氮反应器生产商
上海庞科环境技术有限公司成立于2018-04-16年,在此之前我们已在厌氧反应器及沼气生物脱硫,厌氧氨氧化及除磷脱氮,臭氧催化氧化及催化剂,VOCs、除臭及催化剂行业中有了多年的生产和服务经验,深受经销商和客户的好评。我们从一个名不见经传的小公司,慢慢的适应了市场的需求,得到了越来越多的客户认可。公司业务不断丰富,主要经营的业务包括:{主营产品或行业}等多系列产品和服务。可以根据客户需求开发出多种不同功能的产品,深受客户的好评。庞科,PT.CORE,上海庞科环境,庞科环境,上海庞科,Pt.Core,上海庞科环境技术有限公司,庞科环境PT.CORE严格按照行业标准进行生产研发,产品在按照行业标准测试完成后,通过质检部门检测后推出。我们通过全新的管理模式和周到的服务,用心服务于客户。上海庞科环境技术有限公司依托多年来完善的服务经验、良好的服务队伍、完善的服务网络和强大的合作伙伴,目前已经得到环保行业内客户认可和支持,并赢得长期合作伙伴的信赖。