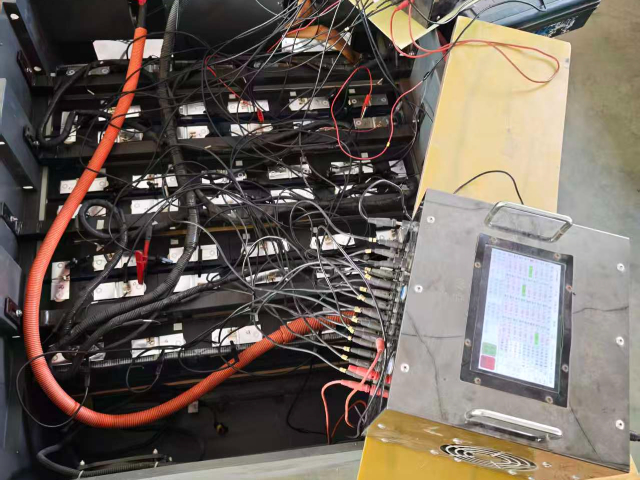
电瓶车电池组振动疲劳分析与优化电瓶车电池组在行驶过程中承受着复杂的振动载荷,需要进行详尽的振动疲劳分析。首先通过实验测量获取电瓶车在实际路况下的振动谱,包括城市道路、乡村道路和越野路况。建立电池组的有限元模型,进行模态分析获取其固有特性。然后进行随机振动分析,计算关键部位的应力功率谱密度。基于Miner累积损伤理论,结合材料的S-N曲线,预测电池组的疲劳寿命。分析发现,电芯与端板的连接处、箱体吊耳安装点等位置是疲劳敏感区域。针对这些问题进行结构优化:在电芯间填充硅胶缓冲材料,优化吊耳的结构形式,在应力集中区域增加圆角过渡。通过振动台实验验证优化效果,进行加速振动试验,模拟10万公里的使用工况。测试过程中监测结构动态响应,检查紧固件松动情况和材料疲劳裂纹。经过多轮优化,确保电池组在整个设计寿命期内不会因振动疲劳导致失效。此外,还需要考虑温度变化对材料疲劳性能的影响,建立温度-振动耦合的疲劳分析模型。 电瓶车锂电池梯次利用评估体系构建方法。本地60v电瓶车电池优化
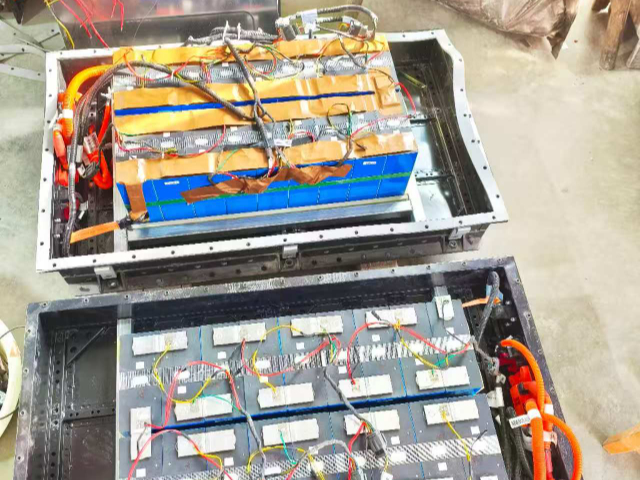
电瓶车电池包智能制造工艺电瓶车电池包的智能制造生产线包含电芯分选、模块组装、系统集成等工序。电芯通过自动分选设备,按照电压、内阻等参数进行精细配组,确保各并联支路的一致性。激光焊接工艺替代传统锡焊,焊接强度提升50%以上。自动化生产线采用六轴机器人完成电芯抓取、定位和组装作业,视觉定位系统确保安装精度达到±。在线检测系统对每个焊接点进行实时质量监控,通过X-ray检测内部虚焊问题。通过EOL测试站对成品电池组进行完整性能测试,数据自动上传至MES系统。这种智能制造模式使产品不良率降至,生产效率提升3倍,同时大幅降低人工成本。电瓶车电池状态估计算法创新电瓶车电池状态估计算法融合开路电压法、安时积分法和自适应卡尔曼滤波技术。系统通过开路电压法获取初始SOC值,在运行过程中采用安时积分法进行实时计算,同时利用扩展卡尔曼滤波算法校正累积误差。创新性地引入电化学阻抗谱(EIS)技术,通过分析电池阻抗特性来估算SOH状态。算法还考虑温度、老化等因素的影响,建立多参数补偿模型。通过大数据分析数千组电池运行数据,训练出精细的寿命预测模型。这套算法可使SOC估算误差小于3%,SOH估算误差小于5%。 60v电瓶车电池更换找哪家电瓶车电池组智能制造系统。
电瓶车电池防水防尘关键技术电瓶车电池的防水防尘性能直接关系到使用安全,目前主流产品要求达到IP67防护等级。电池箱体采用超声波焊接工艺,密封条采用硅橡胶材料,在-40℃至125℃范围内保持弹性。接线端子采用灌封工艺,使用环氧树脂胶完全密封。泄压阀设计尤为关键,采用聚四氟乙烯薄膜,在内部压力超过20kPa时自动开启泄压。在结构设计上,采用迷宫式防水结构,防止水沿接口缝隙渗入。所有金属件都经过纳米涂层处理,防止盐雾腐蚀。通过气压衰减法进行100%在线检测,确保每个电池组都达到设计防护要求。这些技术的应用使电瓶车电池能够适应各种恶劣天气条件,扩展了使用场景。
电瓶车锂电池组结构设计与空间优化方案电瓶车锂电池组的结构设计需要综合考虑车辆空间布局、散热需求和安全防护等多重因素。目前主流设计采用模块化理念,将18650或21700圆柱电芯通过并联再串联的方式组成电池模块,再将这些模块集成在轻量化铝合金箱体内。箱体内部需要预留缓冲空间,采用硅胶或泡棉材料作为缓冲层,防止车辆行驶中的震动传递至电芯。在空间布局上,需要根据电瓶车车架结构采用异形设计,常见的有矩形、梯形和T形等。设计方案将电池管理系统(BMS)与结构件一体化集成,通过三维建模软件进行虚拟装配,确保在有限空间内实现比较大能量密度。同时还要考虑维修便利性,采用可拆卸式上盖设计,便于后期维护和电芯更换。这种优化设计可使电池组体积能量密度达到400Wh/L以上,有效提升电瓶车续航里程。 电瓶车电池组状态预估算法研究。
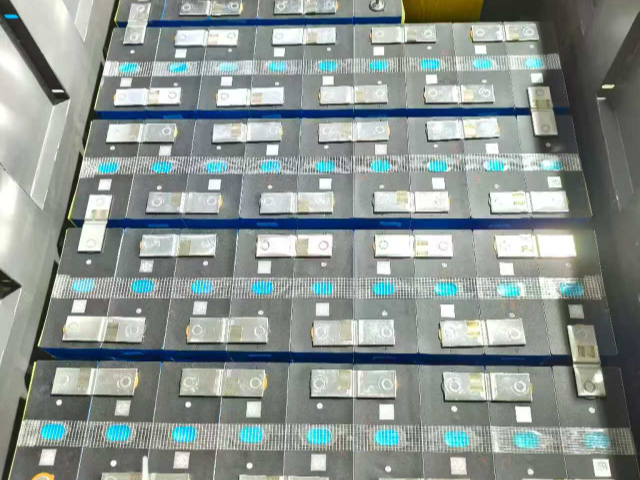
电瓶车电池组智能化运维与健康管理系统电瓶车电池组的智能化运维系统基于物联网架构构建,通过在每个电池模块内部嵌入高精度传感器节点,实时采集电压、电流、温度及内阻等关键参数。系统采用4G/5G与NB-IoT混合通信方案,确保在复杂城市环境下的数据传输可靠性。健康管理算法融合了电化学阻抗谱分析与深度学习技术,通过建立电池老化特征数据库,实现对剩余寿命的精细预测。运维平台具备自学习能力,持续优化故障诊断模型,误报率低于。在实际应用中,系统成功将预防性维护比例提升至85%,平均故障修复时间缩短至2小时以内。通过大数据分析用户充电习惯与行驶工况,系统可个性化调整电池充放电策略,延长电池组使用寿命。该智能化运维方案已在多个城市推广应用,实现了电池组全生命周期精细化管理的突破性进展。 电瓶车电池标准化进程与发展方向。苏州相城区外卖电瓶车电池维护
电瓶车电池组环保材料应用。本地60v电瓶车电池优化
电瓶车电池组智能制造与数字化工厂电瓶车电池组智能制造采用工业4.0架构,构建数字化工厂。生产线配置36个自动化工作站,通过5G网络实现设备互联。智能物流系统采用AGV与立体仓库协同作业,实现物料精细配送。质量控制系统部署机器视觉检测设备,对128个关键质量特征进行100%在线检测。数字孪生平台实时映射生产状态,通过大数据分析预测设备故障。制造执行系统集成ERP、PLM等系统,实现全流程数字化管理。通过智能制造升级,生产线自动化率达到95%,产品直通率提升至99.8%,产能提升3倍的同时,运营成本降低35%。该数字化工厂已成为行业智能制造的新。 本地60v电瓶车电池优化
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!