电瓶车电池安全防护系统设计电瓶车电池安全防护系统采用多层次保护策略。在硬件层面,每个电芯都配备PTC自恢复保险丝,在过流时自动切断电路。电池模块级配备熔断保险丝,提供第二重保护。系统级配备主控BMS,实时监控电压、电流、温度参数,发现异常立即采取保护措施。软件层面设计三级保护算法,包括过充、过放、过流、短路等保护功能。创新性地加入热失控预警算法,通过电压突降、温度异常上升等特征提前预警。物理防护方面,电池箱体采用阻燃材料,内部填充陶瓷化硅橡胶,在高温下形成隔热层。这些措施共同构建了完善的安全防护体系,确保电池在各种异常情况下都不会发生安全事故。 电瓶车电池材料创新与发展趋势分析。苏州相城区60v电瓶车电池更换
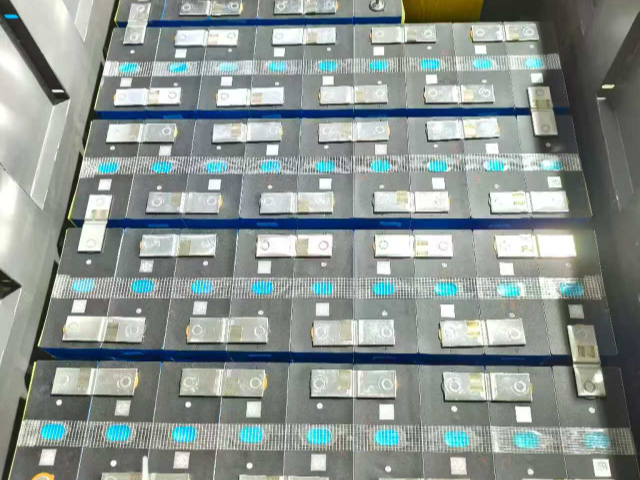
电瓶车电池组智能自愈技术研究电瓶车电池组智能自愈技术通过多种机制实现故障自动修复。在电芯层面,采用具有自愈合特性的电解质,当检测到微短路时可通过聚合反应隔离故障点。在电路层面,设计冗余通路和智能开关矩阵,在检测到局部断路时自动切换供电路径。对于连接器接触不良问题,采用形状记忆合金触点,在温度升高时自动恢复接触压力。软件层面开发自诊断算法,实时监测系统状态,发现异常时启动自愈程序。创新性地引入微胶囊修复技术,在结构裂纹处释放修复剂实现材料自愈合。通过加速老化实验验证,自愈系统可将电池组使用寿命延长40%以上,减少80%的维护需求。这项技术提升了系统的可靠性,特别适合在恶劣环境下使用的电瓶车电池组。 苏州老年代步电瓶车电池大概价格多少电瓶车电池组智能化运维系统。
电瓶车电池组供应链优化管理电瓶车电池组的供应链管理面临复杂挑战。首先建立供应商综合评估体系,从质量、成本、交付等多维度评分。关键元器件实行双源采购,降低供应风险。通过ERP系统实现库存精细管理,将库存周转率提升至8次/年。物流环节采用物联网技术,实时追踪物料状态。建立供应商协同平台,共享需求预测和生产计划。通过价值流分析,消除供应链中的浪费环节。实施这些措施后,采购成本降低12%,交付准时率提升至98%,库存天数减少15天。这套供应链管理体系确保了生产的稳定性和成本竞争力。
电瓶车电池组能量回收系统电瓶车电池组能量回收系统通过多种途径提升能效。制动能量回收采用智能控制算法,根据车速和刹车力度动态调整回收功率,比较高可实现25%的能量回收效率。系统创新性地引入振动能量收集装置,将行驶中的机械振动转化为电能。太阳能辅助充电系统集成在电池箱体表面,在日照条件下每天可补充5%的电量。热管理系统的余热也被有效利用,通过热电转换模块产生额外电能。实测数据显示,这套能量回收系统可使整车续航里程提升15%,每年节省充电费用约200元。这种的能量管理方案提升了电瓶车的能效水平。 电瓶车电池电磁兼容设计与测试方法。
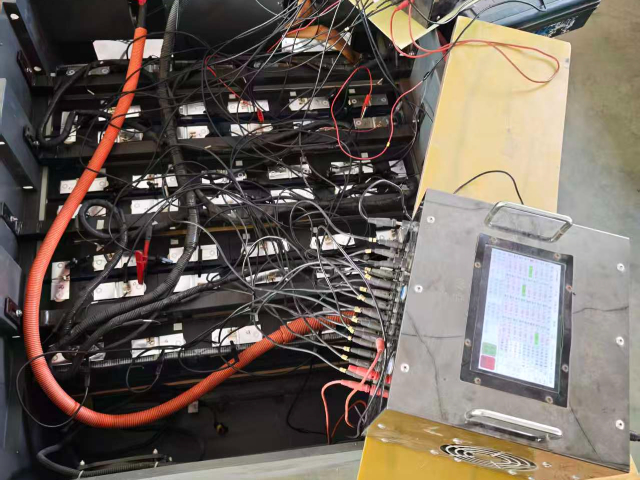
电瓶车电池组材料选择与工艺优化电瓶车电池组的材料选择直接影响产品性能和成本。箱体材料比较了铝合金、工程塑料和复合材料,终选择6061铝合金,兼顾强度、重量和成本。密封材料选用硅橡胶,在-50°C至200°C范围内保持弹性。连接器选用AMP系列,防护等级达到IP67。在工艺方面,激光焊接取代传统锡焊,提升连接可靠性和生产效率。采用自动化涂胶设备,确保密封胶均匀性和一致性。组装过程使用扭矩电动工具,精确控制紧固力矩。导线压接使用全自动设备,实时监测压接质量。这些材料和工艺的选择经过充分验证,确保产品在批量生产时保持稳定的质量水平。 电瓶车电池振动测试与优化方案。本地家用电瓶车电池重组
电瓶车电池快充技术突破与应用。苏州相城区60v电瓶车电池更换
电瓶车电池组防霉防腐蚀设计电瓶车电池组的防霉防腐蚀设计针对高湿、高盐雾等恶劣环境。首先通过加速腐蚀试验,评估不同材料的耐腐蚀性能。箱体采用海洋级铝合金,表面进行微弧氧化处理,耐盐雾性能超过3000小时。连接器选用不锈钢材质,密封圈使用氟橡胶,在高温高湿环境下保持弹性。PCB采用三防漆保护,通过40个循环的湿热测试。创新性地在壳体内部布置防霉芯片,持续释放防霉因子。所有金属件都经过96小时中性盐雾测试,达到9级防护等级。通过这些措施,电池组可在沿海地区可靠运行5年以上,满足严苛的使用环境要求。 苏州相城区60v电瓶车电池更换
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!