锂电池电感耦合等离子体质谱分析技术在杂质管控中的应用痕量杂质对锂电池性能与安全的影响至关重要,而电感耦合等离子体质谱(ICP-MS)以其较高的灵敏度(可达ppt级)和多元素分析能力,成为材料管控的工具。在原材料端,它用于监测正极前驱体中的Ca、Na、Mg等碱金属杂质,这些杂质会在高电压下催化电解液氧化;检测石墨负极中的Fe、Cu、Cr等金属杂质,它们可能在工作电位下沉积在负极,形成枝晶刺穿隔膜。在电解液分析中,ICP-MS可精确测定LiPF6中的水分含量(通过测F-间接计算)以及HF含量,这些是导致电池胀气、性能衰降的关键因素。甚至在失效分析中,通过分析循环后电解液或负极中的过渡金属(Mn、Co、Ni)含量,可以判断正极材料溶解程度及其对电池寿命的影响。现代ICP-MS联用技术(如HPLC-ICP-MS)更能实现元素形态分析,区分不同价态的金属离子,为理解界面反应机理提供了前所未有的洞察力。 电池系统集成设计与优化。客车锂电池置换
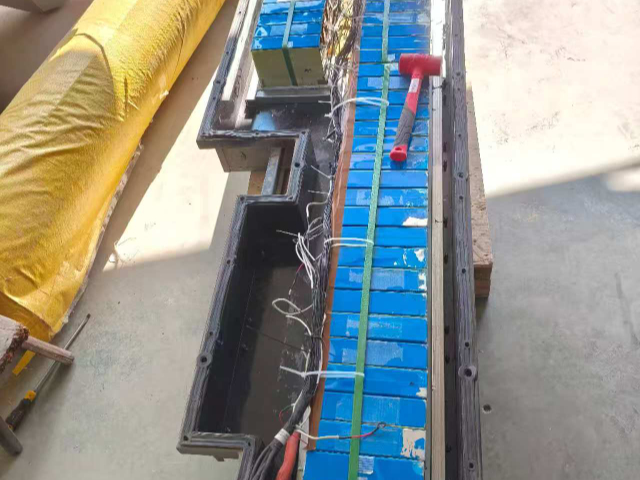
锂电池石墨负极材料改性技术:从表面工程到结构设计石墨作为主流负极材料,其改性仍在持续深化。表面改性是直接的手段:通过气相或液相氧化在石墨表面制造纳米级孔隙和官能团,不*增加了锂离子的嵌入点位,还提升了与电解液的润湿性;包覆无定形碳层(如沥青碳化)则能掩盖边缘活性位点,减少充放电的不可逆容量损失,并提升倍率性能。体相掺杂(如氮、磷、硼)通过引入缺陷和电子给/受体,改变了石墨的电子结构,增强了离子和电子的传导能力。在宏观结构层面,开发二次颗粒球形石墨,其由众多一次颗粒构成,比传统鳞片石墨具有更高的振实密度和更好的压缩弹性,有利于制备高面密度电极且循环中结构稳定。对于快充场景,则倾向于使用中间相碳微球(MCMB)或人工石墨,其石墨化程度高,晶面取向更利于锂离子快速嵌入/脱出。这些多层次的改性技术,使传统石墨材料在不断演进的技术要求下,依然保持着强大的市场竞争力。 本地黑金刚新能源锂电池锂电池智能制造关键技术突破与应用。
电池环保要求升级电池环保法规日趋严格。欧盟新规要求2030年新电池中再生材料占比:钴16%、锂6%、镍6%;碳足迹需低于80kgCO2/kWh。中国出台的《动力电池回收利用管理办法》确立生产者责任延伸制度,要求车企承担回收主体责任。某企业建设的零碳工厂通过绿电采购、工艺优化等措施,将产品碳足迹降至65kgCO2/kWh,再生材料使用率达12%。这些环保要求正重塑产业链格局,推动绿色制造技术发展。117.电池性能一致性控制电池一致性是影响成组性能的关键因素。某工厂通过全过程控制实现优异的一致性:原材料批次波动控制在±;涂布面密度偏差±;分切毛刺<3μm;装配间隙<。统计过程控制(SPC)系统实时监控256个关键工艺参数,发现异常自动调整。成品电芯容量标准差<,内阻差异<3%,为电池包的长寿命、高安全奠定了坚实基础。这种精密制造能力成为企业的竞争优势。
锂电池无线电池管理系统(wBMS)的技术优势与实施难点无线BMS通过移除电池模组与主控单元之间的传统线束,采用无线通信(如)进行数据传输,带来了多重优势:简化包内结构,提升空间利用率,增加能量密度;减少连接器和线束导致的潜在故障点,提升可靠性;便于模组的标准化设计与灵活配置,支持平台化开发;生产装配流程更简化,自动化程度更高。然而,其商业化落地面临挑战:无线通信在复杂金属环境下的可靠性、实时性与抗干扰能力必须得到保障,通信延迟需稳定低于10ms;各个从节点的能量供给,需通过高效的能量收集技术(如从电池两端取电)或功耗设计解决,确保与电池同寿命;信息安全至关重要,需采用度的加密算法防止恶意攻击;此外,无线方案的初期成本和与传统诊断工具的兼容性也是考量因素。随着芯片技术和通信协议的进步,wBMS正从概念走向量产,为下一代电池系统设计带来革新。 钠离子电池关键材料开发与产业化进程评估。
锂电池析锂现象的机理、检测与抑制策略全视角分析析锂是锂电池,尤其是在快充或低温充电时,发生在石墨负极表面的一种有害副反应。当锂离子的嵌入速度跟不上电子到达的速度时,锂离子便会直接在负极表面获得电子,沉积为金属锂。这不*消耗了宝贵的活性锂源导致容量衰减,更危险的是,形成的枝晶锂可能刺穿隔膜引发内短路。析锂的诱发因素复杂,包括:充电倍率过高、环境温度过低、负极电位分布不均、电极设计不当(如过高的面密度)等。为应对这一挑战,行业开发了多种检测与抑制手段。在检测端,除了拆解分析,可利用高精度库伦效率测试、dV/dQ差分容量分析等无损方法进行间接判断。在抑制端,系统性的策略包括:材料层面,通过石墨表面包覆、掺杂提升其嵌锂动力学;电解液层面,优化成膜添加剂促进均匀SEI膜生成;系统层面,BMS采用“负脉冲充电”或“恒流-恒压-恒流”等多段式充电策略,并严格设定不同温度下的最大允许充电电流,从源头上杜绝析锂条件,保障电池的安全与长寿。 在电池制造的这个过程优化。本地黑金刚新能源锂电池
固态电池产业化关键技术突破与挑战。客车锂电池置换
从实验室到GWh工厂:锂电池制造规模化的挑战与突破将一项先进的电池技术从实验室的克级样品,成功复制到GWh级别的量产线上,是一个充满巨大挑战的“死亡之谷”跨越。实验室中,材料合成与电池组装多在手套箱或小型设备中手动完成,条件理想且可控。而规模化生产则面临一系列工程难题:首先,是材料的一致性与批次稳定性,百吨级合成的高镍正极材料,要保证其元素分布、颗粒形貌、比表面积与实验室样品无异,难度较高;其次,是工艺窗口的收窄,涂布速度从实验室的,干燥过程由缓风变为急风,如何保证极片无条纹、无开裂、厚度均一,需要极其精密的设备与控制系统;再者,是生产节拍与良率的平衡,任何工序的微小停顿都可能造成整线停摆,因此对设备稼动率、故障预测维护提出了苛刻要求。成功实现规模化的企业,无不建立了涵盖“材料-工艺-设备”的深度Know-how,通过数字孪生工厂进行虚拟调试,并利用大数据与AI对海量生产参数进行相关性分析,才能终将前沿技术稳定、高效地转化为市场竞争力。 客车锂电池置换
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!